¿Cómo se elige el diámetro de núcleo de una bobina de aluminio?
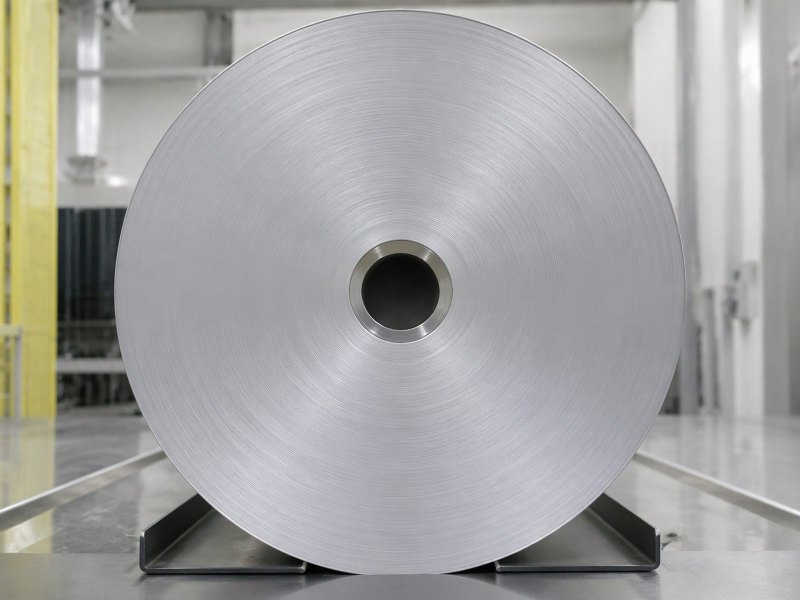
El núcleo decide si la bobina corre o pelea con la máquina. Cómo elegir entre 76 mm y 152 mm.
La bobina llega con el espesor correcto, el ancho correcto y el núcleo equivocado, y la línea se detiene antes del primer metro.
El núcleo debe coincidir con el eje o el plato donde se montará la bobina. 76 mm conviene a bobinas ligeras en desbobinados lentos y sencillos; 152 mm, a bobinas pesadas y líneas rápidas. Conviene confirmarlo con el peso, el espesor y el almacenamiento.
La elección del núcleo suele tratarse como una línea más de la ficha técnica. En la práctica es una decisión sobre todo el recorrido de la bobina, desde la bobinadora que la formó hasta el mandril que la desbobina.
¿Qué hace realmente el núcleo en una bobina de aluminio?
El núcleo parece parte del embalaje. Es la única pieza de la bobina que toca la máquina.
El núcleo sostiene la banda enrollada, recibe el accionamiento del eje y mantiene las vueltas interiores en una forma fija. Todo lo que la bobina hace sobre una máquina empieza en esa interfaz.
Dive deeper
Una bobina enrollada se comporta como un resorte sometido a tensión: cada vuelta presiona sobre la que tiene debajo y la presión se acumula hacia dentro hasta que las vueltas interiores se agarran a lo que encuentran dentro. El núcleo es aquello a lo que se agarran, y debe soportar ese apriete sin ovalarse.
De ahí se derivan tres funciones. El núcleo sitúa la bobina: el diámetro interior es la referencia que alinea la banda con la máquina, de modo que un error ahí se repite una vez por vuelta como una pequeña fluctuación de tensión. Transmite el accionamiento, porque al desbobinar la fuerza de frenado entra por el eje, atraviesa el núcleo y llega a la banda solo después de recorrer las vueltas enrolladas. Y protege las vueltas interiores: un núcleo que mantiene su forma evita que las primeras vueltas colapsen en un pliegue.
Por eso el diámetro interior no es un detalle que se deje al banco de embalaje. Dos bobinas de la misma aleación, temple y espesor, procedentes de la misma gama de bobinas y hojas de aluminio, se comportan de forma distinta cuando un núcleo se agarra limpiamente y el otro no. La diferencia rara vez aparece como una avería evidente. Aparece como deriva: tensión que hay que corregir, bordes que se desplazan, una bobina que hay que recolocar entre tiradas.
Nada de eso se ve en el aspecto de la bobina ni en la lámina de aluminio descrita en una ficha técnica. Se ve cuando la bobina se monta por primera vez.
¿Qué dos medidas de núcleo se ofrecen y para qué sirve cada una?
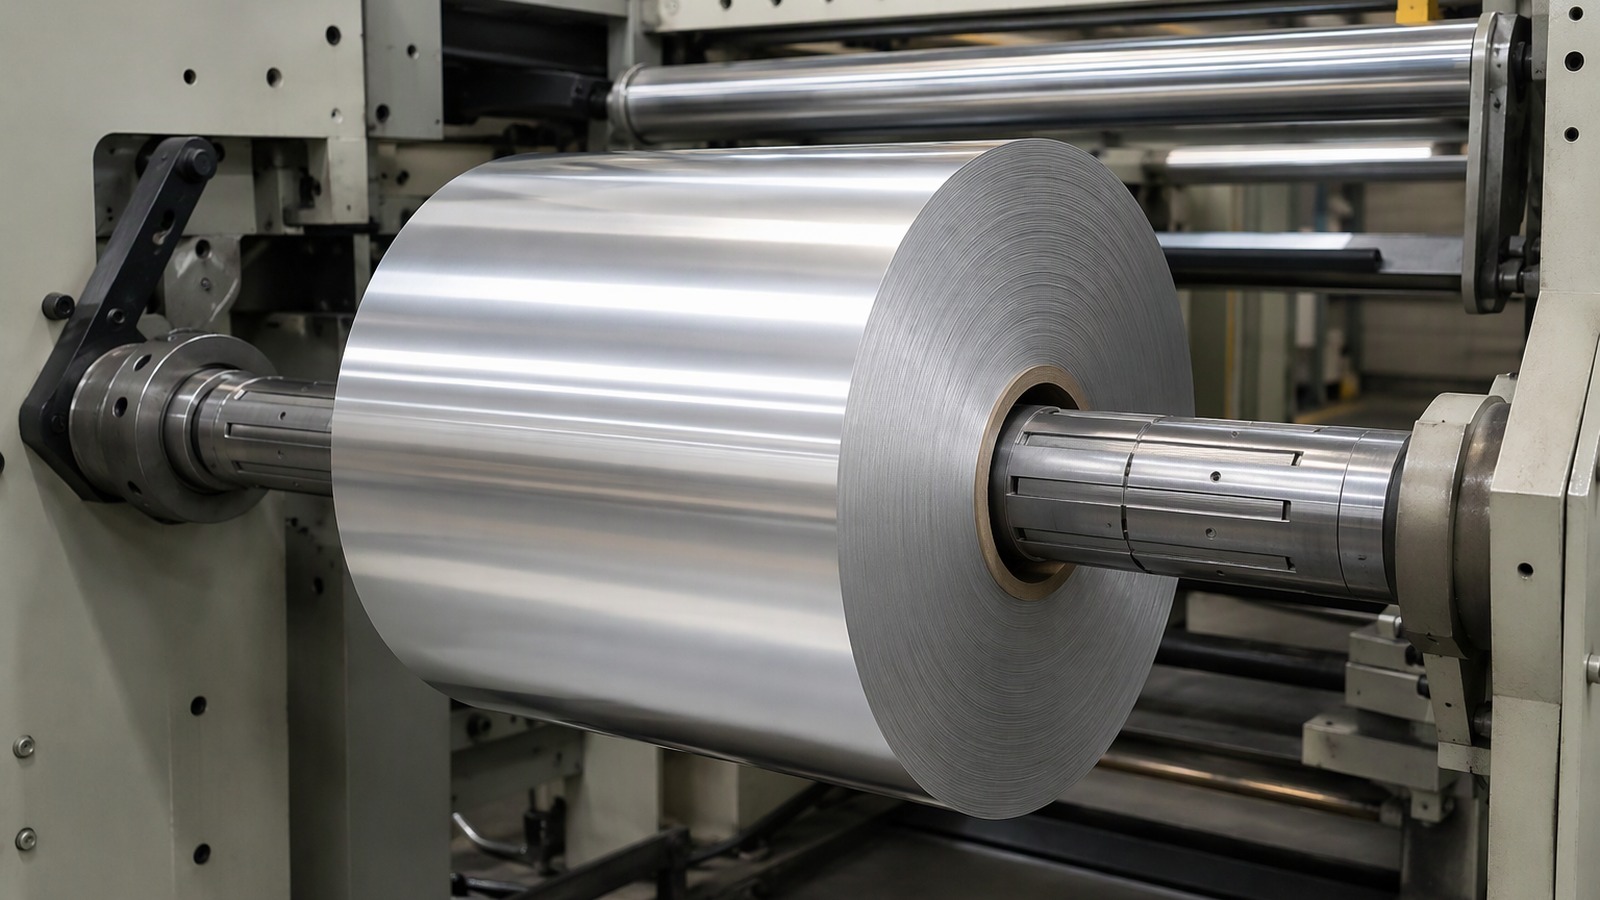
Se ofrecen dos diámetros, 76 mm y 152 mm, y ninguno es mejor en abstracto.
76 mm conviene a bobinas ligeras, desbobinados sencillos y carga a mano. 152 mm conviene a bobinas pesadas, líneas rápidas y manipulación con el eje puesto. Decide la bobina, no el catálogo.
Dive deeper
76 mm encaja con los ejes habituales en desbobinados lentos y sencillos, en líneas donde la bobina se carga a mano o con un elevador pequeño, y en anchos estrechos donde la bobina nunca llega a pesar lo suficiente para necesitar un agarre mayor. Los transformadores de consumo y de envase que trabajan a velocidad moderada suelen mantenerse en 76 mm en toda la gama, porque un solo eje sirve entonces para todas las bobinas de la planta.
152 mm da al eje o al plato un círculo de agarre más amplio, lo que reparte el accionamiento sobre más superficie interior del núcleo y estabiliza la bobina frente a una línea que acelera y frena con rapidez. Conviene a anchos de hasta 1500 mm y a espesores mayores en los que la bobina se resiste a deformarse. Las líneas que dejan un eje permanentemente dentro de la bobina lo prefieren, porque la bobina se transporta en el eje.
La elección sigue a la bobina. Un comprador que pide 3004 de 0,15 mm para envase alimentario suele alimentar una línea construida en torno a bobinas pesadas, y esa línea suele estar preparada para el núcleo mayor. Quien pide espesor fino de uso doméstico para un transformador pequeño suele ir en 76 mm.
Lámina de aluminio 3004 de 0,15 mm se enrolla habitualmente para el núcleo mayor; el material para una línea de transformación ligera, no. El sector del aluminio en su conjunto marca la misma división, y por eso ambos núcleos siguen en producción.
¿Cómo decide el equipo de desbobinado la respuesta?
El desbobinado decide, y decide antes de que nadie lea una ficha técnica.
Hay que revisar tres cosas en la máquina: el eje en posición expandida, el rango de agarre del plato y cómo se sube la bobina. El núcleo que pasa las tres es la respuesta.
Dive deeper
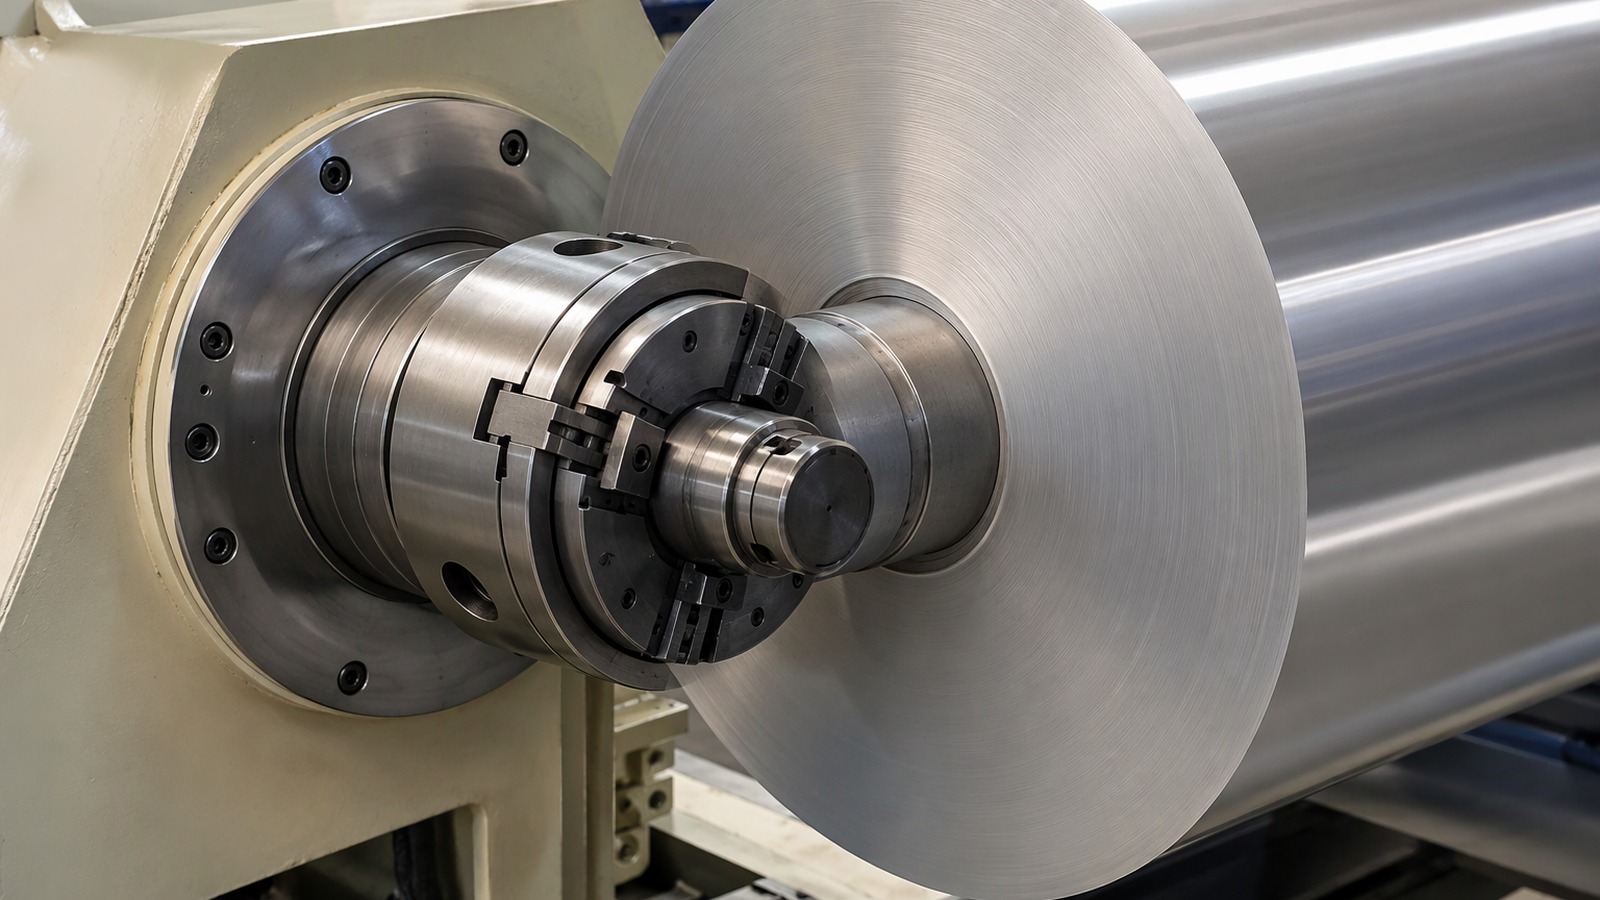
Empezar por el eje. Un eje expansible tiene una posición retraída y una expandida, y solo cuenta la expandida. Si al accionarlo llena el diámetro interior con sus levas apoyadas de forma uniforme en toda la circunferencia, el núcleo es el correcto. Si las levas tocan solo en unos puntos, o hay que forzar el eje, el ajuste es erróneo por mucho que las cifras nominales se parezcan.
Después, el plato. Algunos platos agarran el exterior del núcleo; otros entran en el diámetro interior con mordazas que se abren. Un plato de mordazas cubre un rango, y el núcleo debe quedar dentro de ese rango con las mordazas en contacto pleno. Un núcleo de 152 mm en un plato pensado para un diámetro menor no se agarra en escuadra, y la bobina gira descentrada desde la primera vuelta.
Después, la ruta de carga. Si la bobina se recoge con un eje y se lleva a la máquina, el diámetro interior debe aceptar ese eje con la masa de la bobina detrás, y el operario debe poder arrancarlo sin golpear. Si la bobina se eleva con pinza, el diámetro interior solo tiene que servir al desbobinado.
El embalaje ojo al cielo y ojo a la pared presenta una cara distinta a la máquina y cambia cómo se apoya la bobina mientras espera, y por eso conviene hablar del embalaje y del desbobinado a la vez.
¿Por qué la elección del núcleo interactúa con el peso y el espesor?
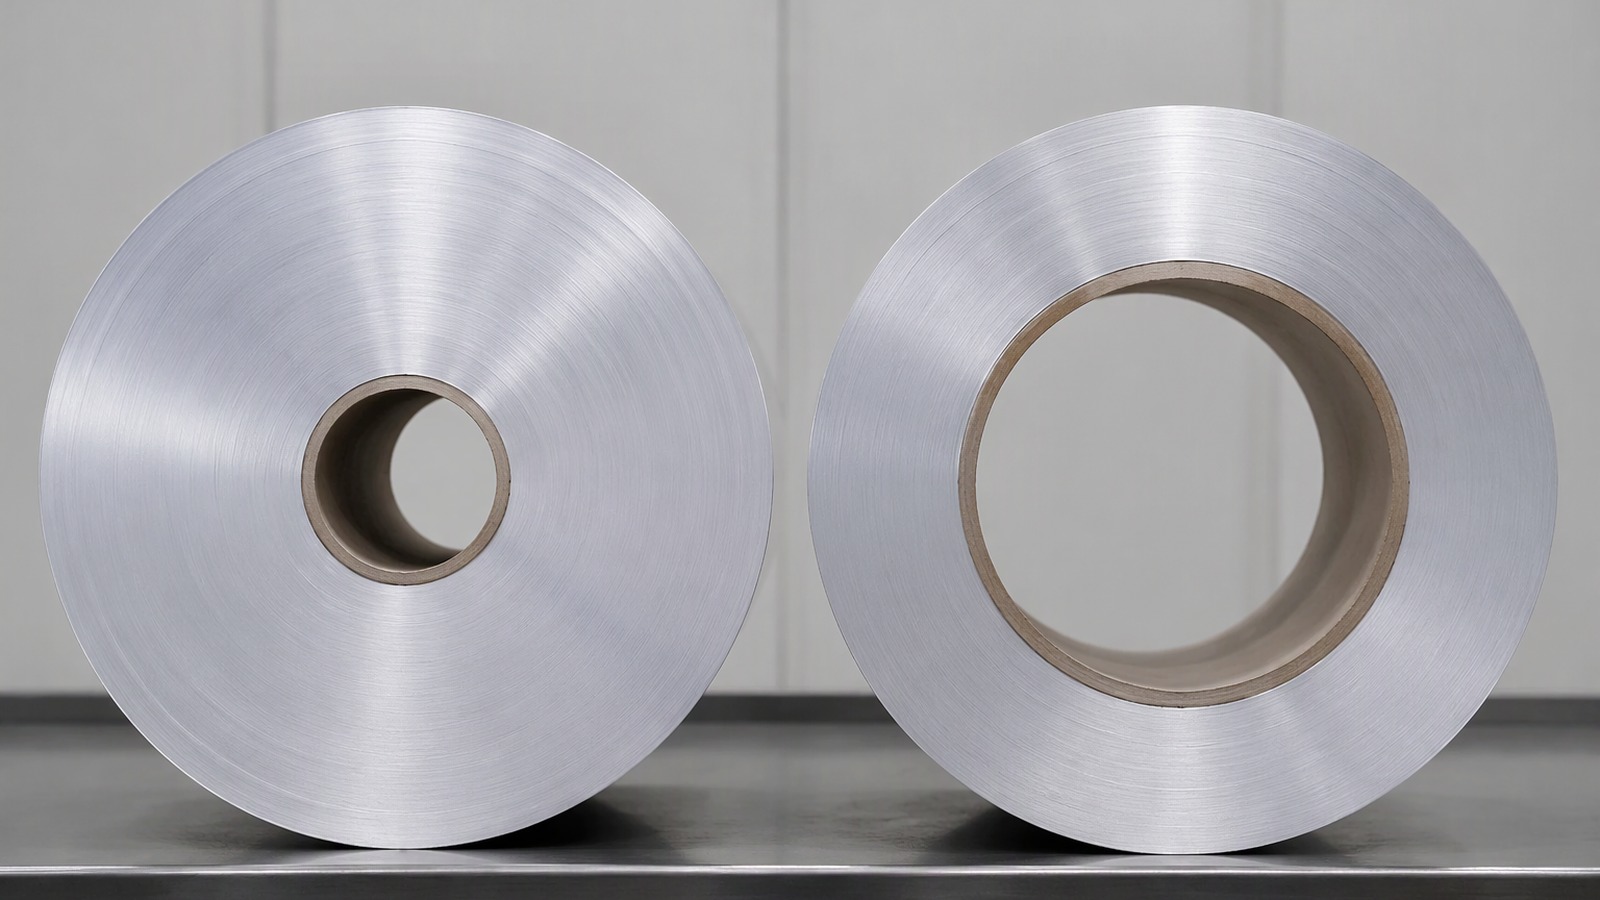
Peso y espesor tiran en direcciones opuestas, y el núcleo queda entre ambos.
El peso carga la interfaz entre núcleo y eje, así que las bobinas pesadas piden más agarre. El espesor fino se comprime y aprieta sobre el núcleo; el grueso empuja al revés. El caso difícil es una bobina pesada de lámina fina.
Dive deeper
El peso es la mitad sencilla. Una bobina más pesada coloca más masa en la interfaz entre núcleo y eje, y el agarre tiene que acelerar esa masa sin patinar. Un núcleo mayor reparte el mismo accionamiento sobre más superficie interior, y por eso las bobinas pesadas y los 152 mm suelen ir juntos.
El espesor es la mitad que sorprende. La lámina fina, desde 0,005 mm en adelante, se comprime con la tensión de bobinado, de modo que las vueltas interiores aprietan sobre el núcleo a medida que la bobina se forma y siguen reptando después. El núcleo acaba soportando un apriete que nadie previó, y un diámetro que va holgado con la bobina recién hecha puede ir justo tras una semana en almacén.
El espesor grueso se comporta al revés. A 0,15 mm o 0,20 mm la banda resiste la compresión, así que la bobina acumula más tensión de flexión y empuja contra el eje en las vueltas interiores.
La combinación incómoda es una bobina pesada de lámina fina: mucha masa y una banda que se comprime. Ahí decepciona un núcleo elegido solo por el peso, porque los dos efectos se suman. Lámina de aluminio 8011 de 0,06 mm está en la franja donde esa interacción se ve con más facilidad. Quien sigue los mercados de lámina aguas abajo ve el mismo efecto cuando cambian los formatos de pack.
¿Qué ocurre en la máquina cuando el núcleo no es el correcto?
La mayoría de las averías de núcleo en la máquina no parecen averías de núcleo.
Un diámetro demasiado pequeño no entra, o entra con una fuerza que daña el núcleo y rasga las vueltas interiores. Uno demasiado grande patina, y la línea pierde tensión sin causa aparente.
Dive deeper
Un diámetro interior demasiado pequeño se anuncia solo. La bobina no entra, o entra únicamente tras una fuerza que daña el extremo del núcleo y levanta una rebaba. La rebaba raya el eje y rasga las vueltas interiores, y el desgarro llega metros después como una rotura que nadie puede remontar hasta la zona de carga.
Un diámetro interior demasiado grande es más silencioso y peor. La bobina gira sobre el eje en lugar de con él. El accionamiento llega tarde y desigual, la tensión oscila, la banda se desplaza y la bobina puede telescoparse. Los operarios responden con más tensión, lo que aprieta las vueltas exteriores y empeora el patinaje, así que la avería escala durante un turno antes de que alguien cuestione el ajuste.
Un núcleo que el plato no agarra en escuadra se manifiesta como descentrado. La bobina orbita ligeramente, la banda bate una vez por vuelta y el registro se desplaza con un patrón que se repite con la bobina y no con el trabajo.
En todos los casos la solución está en la interfaz, no en el control de tensión. Antes de reajustar una línea, el núcleo y el agarre merecen una hora de revisión. Las dimensiones del diámetro interior figuran junto al ancho de corte en tolerancia de ancho de corte y diámetro de núcleo, pero la avería en marcha la decide el ajuste, no el plano.
¿Cómo influye el tamaño del núcleo en la manipulación, el almacenamiento y el apilado?
La manipulación es donde más se distinguen los dos diámetros.
Un núcleo pequeño conviene a bobinas movidas a mano o en un mandril ligero. Uno grande conviene a bobinas transportadas en el eje, calzadas en una cuna o guardadas en pasadores, y se alinea con más facilidad al cargar en alto.
Dive deeper
Un núcleo de 76 mm conviene a una bobina que se rueda sobre su borde, se mueve a mano o se eleva en un mandril pequeño. El límite es el círculo de agarre: un eje que atraviesa un diámetro menor tiene menos superficie de apoyo, así que una vez montada la bobina necesita más cuidado, y un golpe que sería inocuo en un núcleo mayor puede desplazarla.
Un núcleo de 152 mm cambia la ruta de manipulación, no solo el paso de carga. La bobina puede transportarse en un eje que se queda puesto, calzarse en una cuna o sostenerse en estantería con pasadores que entran en el núcleo. La abertura mayor se alinea con más facilidad a ojo, lo que importa cuando la bobina se carga por encima del hombro y el operario no ve a la vez el extremo del eje y el núcleo.
El almacenamiento sigue la misma lógica. Una bobina guardada ojo al cielo descansa sobre sus vueltas exteriores y el núcleo la ayuda a mantenerse concéntrica. Una bobina guardada ojo a la pared necesita apoyo para que el núcleo no cargue la masa de lado. Apilar varias bobinas ojo al cielo deja la alineación en manos del núcleo, y un núcleo mayor se sitúa con más seguridad en un pasador de palé. No es un juicio sobre el almacén: es cuestión de para qué núcleo se construyó el equipo.
¿Qué conviene escribir en el pedido?
Un pedido que solo dice «núcleo estándar» deja la decisión a quien embala la bobina.
Hay que escribir el núcleo en milímetros para cada medida y añadir aleación, temple, espesor, ancho, orientación del embalaje, un mínimo de 3 MT por medida y el puerto de carga. Después, pedir que se confirme el ajuste.
Dive deeper
Hay que poner el núcleo en el pedido como un número con su unidad: 76 mm o 152 mm, aplicado a cada medida de ese pedido. Si dos líneas de una planta necesitan núcleos distintos, conviene separar el pedido por núcleo y no por bobina, y contar con que cada núcleo lleve su propio mínimo de 3 MT por medida.
El espesor y el ancho van al lado, porque un núcleo no se puede juzgar sin ellos. Conviene indicar la orientación del embalaje, ojo al cielo u ojo a la pared, porque cambia cómo la bobina encuentra la máquina y cómo debe apoyarse en tránsito.
Hay que nombrar el puerto de carga entre los habituales, Qingdao, Tianjin o Shanghái, para que embalaje y tipo de palé queden resueltos a la vez y no después de bobinar. Embalaje y puerto se deciden juntos en la práctica, y separarlos en dos correos es como empieza un desajuste.
Después se añade la frase que evita casi todos los problemas: el núcleo debe servir al eje o al plato del comprador, y el ajuste debería confirmarse antes de bobinar. Un proveedor que conoce el tipo de eje puede señalar un desajuste mientras aún es una pregunta. La Asociación Europea de la Lámina de Aluminio ofrece contexto sectorial general, pero el núcleo se decide siempre en la máquina.
¿Cuándo vale la pena cambiar de núcleo a mitad de suministro?
Cambiar de núcleo es un proyecto, no una corrección de línea, y necesita una razón mayor que una preferencia.
Conviene cambiar cuando cambia la máquina, cuando la bobina pesa más o cuando la misma avería vuelve al núcleo. Hay que cambiar los dos lados de la interfaz a la vez y probar una bobina antes de mover la gama.
Dive deeper
La razón más clara es un desbobinado nuevo o sustituido. Una línea construida en torno a un eje mayor no correrá un núcleo pequeño sin adaptador, y un adaptador añade una unión donde el accionamiento debe pasar limpio. Cuando cambia la máquina, el núcleo sigue a la máquina.
La segunda razón es el peso de la bobina. Si las bobinas que recibe una planta vienen siendo más pesadas, la lectura honesta es que el núcleo hace ahora un trabajo para el que no se eligió.
La tercera es una avería que vuelve. Si el patinaje, el descentrado o el daño en las vueltas interiores se repiten en la misma línea y el eje y el plato ya se revisaron, el ajuste es la variable que queda y un cambio de núcleo es un experimento razonable.
Lo que encarece un cambio es todo lo que rodea a la bobina: pasadores de estantería, calzos, elevadores, la formación asociada a otro paso de carga y el segundo núcleo que hay que mantener para la otra línea. Cuando una planta corre ambos, mantener los dos núcleos disponibles sale más barato que convertirlo todo, y una sola bobina de prueba dice más que una revisión de especificaciones. Cambiar a mitad de suministro vale la pena cuando el equipo ya cambió, y rara vez antes.
Elija el núcleo que la máquina puede agarrar y contrástelo con el peso, el espesor y el almacenamiento. Cámbielo cuando cambie el equipo o la ruta de manipulación.