Как планируют ширины резки из мастер-рулона?
План резки раскладывает заказанные ширины по одному мастер-рулону; остаток уходит в обрез.
Покупатель присылает несколько ширин, ждёт простого ответа и получает план с обрезом, заменой ширины и перевалкой ножей. Отходы были заложены именно там.
План резки раскладывает заказанные ширины по одному мастер-рулону, выбирает порядок проходов и задаёт положение ножей. От того, как лягут ширины, зависит, сколько металла уйдёт в обрез, а сколько станет товарным рулоном.
Планирование — самое дешёвое место, чтобы сэкономить металл, и самое лёгкое, чтобы его потерять. Металл ещё не разрезан, поэтому любое улучшение бесплатно, а любая ошибка остаётся незаметной.
Что такое план резки и что он определяет?
До загрузки оправки кто-то решает, какие ширины пойдут вместе. Это решение, а не станок, задаёт отходы.
План резки раскладывает один мастер-рулон на набор заказанных ширин. Он задаёт сочетание, порядок проходов, положение ножей и то, что останется обрезом.
Dive deeper
План резки — скорее лист решений, чем чертёж станка. В нём назван мастер-рулон, который будет вскрыт, заказанные ширины собраны в проходы, задана последовательность этих проходов, каждый нож поставлен на свою позицию и указано, что остаётся по двум кромкам. Всё дальнейшее читается из него: оператор ставит оправки по плану, намотчик строит рулоны по плану, упаковка маркирует рулоны, которые план уже назвал. Ассортимент рулонов и листов показывает, скольким готовым формам может служить один план.
План решает и то, о чём заказ молчит. Он решает, сколько перевалок ножей выдержит смена, сколько кромочного обреза уйдёт в отход, будет ли на готовом рулоне стык и какая часть ширины мастер-рулона будет продана, а не списана. Два планировщика с одним и тем же заказом могут вернуть планы, которые расходуют металл совершенно по-разному. Оба могут быть рабочими, но один оставляет больше товарных рулонов, и эта разница делается на бумаге без затрат.
Поэтому план заслуживает того же внимания, что и допуск по ширине в заказе. Алюминиевая фольга тонка, поэтому небольшая ошибка раскладки уходит далеко: полосу, которая чуть не попала в размер, всё равно придётся отправить в отход или продать как нечто иное. План — не административная форма, а производственный документ, по которому считают металл. Поэтому его перечитывают до запуска, а не после, и потому же одна строка на бумаге стоит дешевле, чем исправление после первой намотки. Любая правка здесь бесплатна, любая правка после резки — уже металл.
Почему заказанные ширины нужно вкладывать, а не брать по одной?
Брать ширины по одной кажется аккуратным. Но тогда мастер-рулон вскрывают под каждую ширину, и за это платят кромки.
Ширины вкладывают потому, что каждый проход расходует всю ширину мастер-рулона. Совмещение подходящих ширин за один проход использует больше металла и оставляет гораздо меньше обреза.
Dive deeper
Проход резки всегда режет мастер-рулон на всю его ширину. Ножевая оправка несёт ножи по всей образующей, поэтому план должен учитывать каждый миллиметр — нужен он заказу или нет. Если планировщик берёт одну самую широкую позицию, остаток надо куда-то деть: он становится более узким рулоном, если на него есть спрос, либо обрезом. Запуск каждой ширины на отдельном мастер-рулоне повторяет эту потерю.
Вкладывание переворачивает логику. Планировщик начинает от полной ширины и заполняет её заказанными ширинами, перебирая сочетания, пока остаток не станет таким малым, каким позволяют доступные ширины. Узкая позиция, вставшая рядом с широкой, добавляет товарный выход проходу, который всё равно состоялся бы. Поэтому заказ из нескольких ширин часто дешевле в производстве, чем тот же тоннаж одной шириной: узкие едут попутно.
У вкладывания есть пределы. Ширины нельзя совмещать свободно: готовый рулон должен оставаться удобным для обработки, сочетание не должно перегружать одну сторону оправки, а каждой ширине нужна своя пара ножей, поэтому план, который заполняет ширину, но не собирается, планом не является. Хороший план заполняет её сочетаниями, которые линия действительно может вести, и фольга 8021 в узкой ширине резки показывает тип узкой позиции, которую обычно вкладывают, а не ведут отдельно. Вкладывание меняет и то, что попадает на хранение. Заказ из нескольких ширин даёт за один проход полный набор, а не неполный, ждущий следующего прохода, и потому меньше рулонов остаётся недоделанными по краям партии. Чем лучше сочетание, тем реже линию останавливают, чтобы добрать недостающее.
Откуда берётся обрез и почему часть его неизбежна?
Обрез — не небрежность. Это арифметика фиксированной ширины и набора ширин, которые редко складываются в неё.
Обрез — разница между шириной мастер-рулона и суммой полос плюс кромочный припуск. Часть его неизбежна, когда ни одна заказанная ширина не помещается в остаток.
Dive deeper
Обрез возникает на уровне арифметики. У мастер-рулона одна фиксированная ширина, заказанные ширины тоже фиксированы. Между ними лежит кромочный припуск — материал, сохраняемый с каждой стороны, чтобы крайние полосы получали опёртый рез, а не рваную кромку. Всё, что остаётся, — обрез, и он образуется на каждом метре прохода, а не только на концах.
Часть этого обреза нельзя убрать планированием. Ширины обычно задают круглыми числами, а круглые числа не укладываются в фиксированную ширину точно. Даже аккуратное вкладывание оставляет остаток меньше самой узкой заказанной ширины, и никакое сочетание не заполнит промежуток уже, чем самая малая ширина в заказе. Обрез появляется и тогда, когда крайним полосам нужна жертвенная полоса для равномерной нагрузки ножа, и когда кромки мастер-рулона сами несут повреждения от обращения.
Что план действительно может — выбрать, где обрез окажется и сколько его будет. План, который собирает остаток в одну кромочную полосу, проще в обращении, чем план с тонкими полосками по обеим сторонам, а план, превращающий остаток в стандартную узкую позицию, лучше и того, потому что такую позицию можно продать. Отраслевая информация European Aluminium показывает более широкую цепочку поставок фольги, внутри которой находятся эти решения. Обрез не устраняют — его ставят туда, где он обходится дешевле всего. Обрез можно считать постоянной платой за геометрию, а не ошибкой исполнения: ширина рулона не меняется, а набор ширин меняется с каждым заказом. Поэтому план оценивают по тому, сколько осталось продаваемого, а не по величине обреза.
Как меняется план, когда одна ширина доминирует в заказе?
Когда одна ширина забирает большую часть тоннажа, план перестаёт быть головоломкой и становится компромиссом.
Доминирующую ширину обычно ведут кратно по ширине, а остаток отдают меньшим ширинам или принимают как обрез. Она задаёт ритм всего прохода.
Dive deeper
Доминирующая ширина ведёт себя как модуль. Если она укладывается в ширину целое число раз, обрез равен тому, что оставил кромочный припуск. Если нет, у планировщика есть выбор: вести эту ширину ближайшим целым числом и принять широкий остаток или уменьшить число и заполнить место меньшими заказанными ширинами. Первое даёт больше того, что нужнее заказчику, второе — лучше использованный мастер-рулон.
Выбор обычно падает на меньшие ширины, потому что они принимают остаток, который доминирующей ширине недоступен. Здесь план начинает походить на мозаику: узкая позиция из того же заказа входит в оставшуюся полосу, и проход даёт две товарные ширины вместо одной плюс отход. Если малых ширин в заказе нет, планировщик может предложить уже выпускаемую стандартную ширину вместо того, чтобы оставлять полосу под обрез.
Доминирующая ширина определяет и ресурс ножей, и обращение. Одно тяжёлое сочетание большую часть смены означает меньше перевалок и более ровное натяжение, но те же ножи дольше работают в тех же позициях, поэтому любая проблема кромки повторяется на каждом рулоне. Некоторые планировщики разводят доминирующую ширину на два сочетания, чтобы распределить износ. На большей толщине компромисс выглядит иначе, как подсказывает фольга 1050 толщиной 0,18 мм: более толстый металл вознаграждает более ровный план. Доминирующая ширина задаёт и ритм отгрузок: мелкие позиции, идущие вместе с ней, появляются каждый раз, когда её запускают, и их заказывают вместе с ней. Обратная сторона — зависимость: сдвиг этой ширины затрагивает весь проход.
Почему порядок установки ножей влияет на кромку и простои?
Один и тот же набор ножей можно поставить в разном порядке. Одни порядки режут чисто, другие дают заусенцы и остановку.
Порядок ножей задаёт, какой рез идёт первым и как нагрузка распределяется по оправке. Ровно нагруженная схема режет чище и требует меньше правок.
Dive deeper
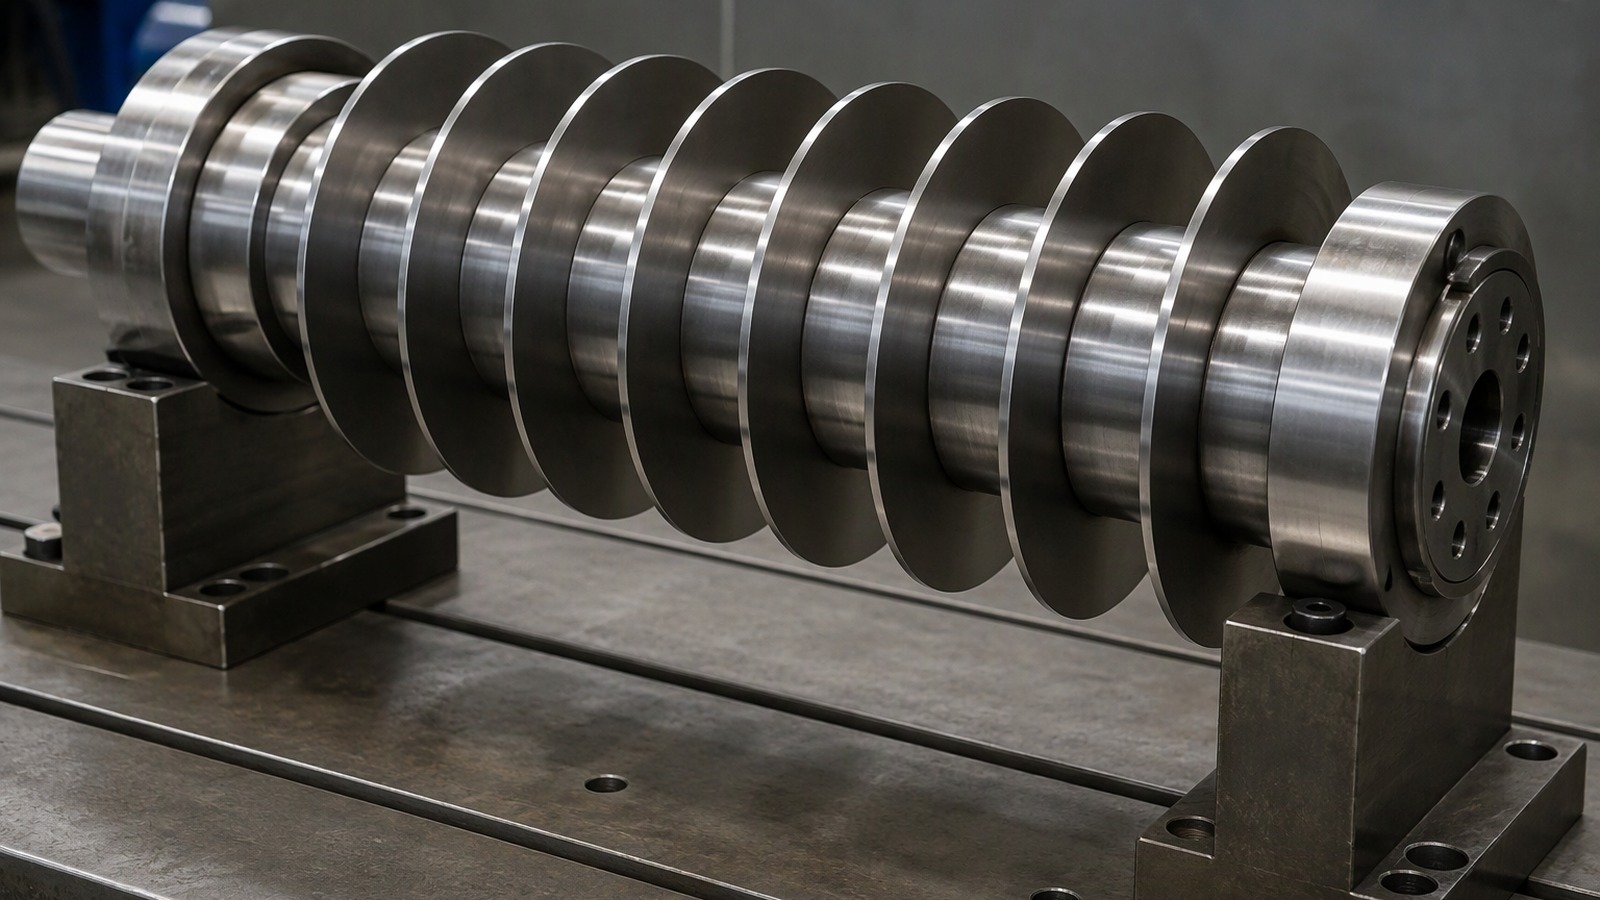
Ножевая оправка — это набор: ножи, распорные кольца и зажимные втулки, стянутые по одной оси. Порядок, в котором уложены ширины, определяет, как усилие зажима доходит до каждого ножа. Поставьте тяжёлое сочетание с одного края — и дальний край может пойти с недостаточной нагрузкой, поэтому рез там менее определённый. Распределите то же сочетание — и рез станет ровным. В металле ничего не изменилось, только в порядке.
Порядок решает и то, что оператору придётся разбирать при сбое. Если ширина в середине набора стоит не на месте, все ножи снаружи от неё нужно снять до правки. Размещение наименее уверенных ширин по краям превращает долгую правку в короткую. Это плановое решение, принятое до касания оправки, и позже оно проявляется как простой.
Есть и второй порядок — последовательность сочетаний. План, идущий от широкого сочетания к узкому, держит оправку стабильной, потому что тяжёлый набор ставят, пока линия успокоена. План, чередующий крайности, заставляет перебирать оправку снова и снова, и каждая переборка — шанс внести ошибку, которую ничто не поймает до размотки рулона. Американская ассоциация алюминия публикует общие материалы об алюминиевой продукции и её рынках. Есть и практическая деталь: каждому ножу нужно место вокруг, чтобы держать и направлять полосу, поэтому слишком тесная посадка утомляет оператора и повышает риск ошибки при первой же правке. Схемы, оставляющие небольшой запас у кромок, предпочтительнее тех, что раздвигают позиции до самых краёв.
Что покупатель может сделать на этапе запроса, чтобы план был лучше?
Большая часть отходов в резке задаётся формулировкой запроса — задолго до того, как поставят ножи.
Группируйте ширины с одной маркой и состоянием, принимайте опубликованную ширину там, где позволяет процесс, и заказывайте кратность, подходящую разумной раскладке.
Dive deeper
Первое, что может сделать покупатель, — сгруппировать. Ширины с одной маркой, одним состоянием и одной толщиной вкладываются в один проход; различающиеся хотя бы в одном из этого — отдельные работы, каждая со своим обрезом. Покупатель, разбивающий заказ по похожим маркам, когда хватило бы одной, создал лишние проходы и лишний обрез, ничего не выиграв для конечного применения. Просмотр списка перед отправкой стоит только второго взгляда.
Второе — гибкость по ширине. Опубликованная ширина, которая уже выпускается, может лечь в раскладку гораздо лучше, чем индивидуальная ширина в нескольких миллиметрах от неё, и разница в посадке бывает больше разницы в размере. Там, где процесс это позволяет, принятие опубликованной ширины часто превращает план с тяжёлым обрезом в план с малым. Это нужно предлагать, а не предполагать.
Третье — кратность заказа. Количество, совпадающее с арифметикой, идёт без частично израсходованного рулона в конце; количество чуть ниже чистой кратности оставляет остаток, с которым надо что-то делать. Покупатели редко это видят: это живёт в плановом листе поставщика. Спросить, какая кратность подходит линии, и заказать минимум 3 MT на размер с этим в виду — законный вопрос, а информационный сайт alufoil.org даёт полезный фон о том, где оказывается разрезанная фольга. Путь от джамбо-рулона к резаному рулону объясняет почему. Полезно указать рядом с каждой шириной её назначение: позиции под одну задачу чаще собираются в одно сочетание, а под разные задачи могут требовать разделения даже при близких размерах. Такая мелочь экономит целый проход.
Почему узкий рулон стоит дороже, чем предполагает его ширина?
Узкий рулон выглядит как меньше металла, а значит, меньше денег. Но его переработка относится на весь мастер-рулон.
Узкий рулон несёт ту же обработку, ту же настройку ножей и тот же кромочный припуск, что и широкий, но работа раскладывается на меньший тоннаж.
Dive deeper
Затраты в резке считаются в основном на проход, а не на миллиметр. Вскрыть мастер-рулон, поставить оправку, заправить линию и упаковать выход приходится при любых ширинах. Проход с широкими рулонами раскладывает эту работу на много металла; проход с узкими раскладывает ту же работу на много меньше. Узкий рулон не дорог сам по себе, но несёт большую долю затрат, которые не уменьшаются с шириной.
Узкие ширины расходуют и пропорционально больший кромочный припуск. Каждому резу нужен опёртый рез, и материал, отданный кромкам, составляет большую долю узкой полосы, чем широкой. Добавьте практические пределы: очень узкие рулоны труднее наматывать без увода, труднее обрабатывать без повреждений, и им чаще нужна дополнительная защита в упаковке. Ничего этого нет в измерении ширины, и всё это есть в переработке.
Коммерческое следствие: план из узких ширин требует больше внимания, а не больше металла. Вкладывание их рядом с широкими позициями удерживает затраты разумными, поэтому поставщик может попросить полный список ширин до расчёта одной узкой позиции. Дисциплина по втулке важна по той же причине: рулон, который нельзя установить, не товар, как бы хорошо ни легли ширины, о чём говорит допуск по ширине резки и диаметр втулки. Поскольку затраты сосредоточены в проходе, лучше собрать узкие позиции в один заказ, чем разносить их по мелким. Один заказ строит один проход, а разрозненные заказы строят несколько, и каждый несёт свои полные затраты. Покупателю с несколькими узкими ширинами выгоднее прислать их вместе.
Как читать план резки, который прислал поставщик?
План приходит таблицей ширин и заметкой об обрезе. Прочитанный в правильном порядке, он отвечает на большинство вопросов.
Сначала читайте раскладку, затем обрез, затем последовательность ножей, затем любую замену ширины. План, показывающий, куда ушёл остаток, обычно стоит обсуждения.
Dive deeper
Начните с сочетания. По каждому проходу план должен показывать, какие заказанные ширины стоят рядом и как заполнена ширина. Если ширины плюс кромочный припуск покрывают мастер-рулон, проход использован полностью. Если нет, разница — обрез, и план должен сказать, где он. Удобная посадка в каждом проходе — это либо хороший план, либо тихо подменённая ширина.
Затем читайте графу обреза. Обрез, описанный как физическая полоса, с названием и назначением, полезнее обреза, описанного как потеря. Некоторые планы показывают остаток переведённым в стандартную узкую позицию, то есть отход превращается в продаваемое. Другие показывают его как скрап. И то и другое может быть законным, но покупатель вправе знать, что применяется.
Затем читайте последовательность и замены. Порядок ножей говорит, сколько переборок нужно проходу; замены говорят, где поставщик предложил близкую опубликованную ширину. Ни то ни другое не дефект. План, приходящий с обоими и с видимой логикой, — план, о котором думали. План, приходящий одной строкой ширин и итогом, не ответил ни на что. Стоит спросить и о судьбе остатка: вернётся ли он в оборот стандартной позицией, будет ли перерезан в меньшую ширину или уйдёт в отход. Ответ показывает, как поставщик уравновешивает ваш заказ с остальными, и показывает, обрез это следствие самих ширин или решения в плане. Вопрос не требует цифр, только ясности.
План резки — решение, принятое до движения металла. Читайте раскладку, обрез и порядок, и отходы перестанут быть неожиданностью.