Как измеряют прочность на растяжение алюминиевой фольги?
Что испытание делает с полосой фольги, почему результаты расходятся и что запрашивать.
Приходит сертификат с цифрой по прочности на растяжение, и никто на принимающей стороне не может сказать, что она означает для рулона, стоящего на складе. Этот разрыв стоит закрыть.
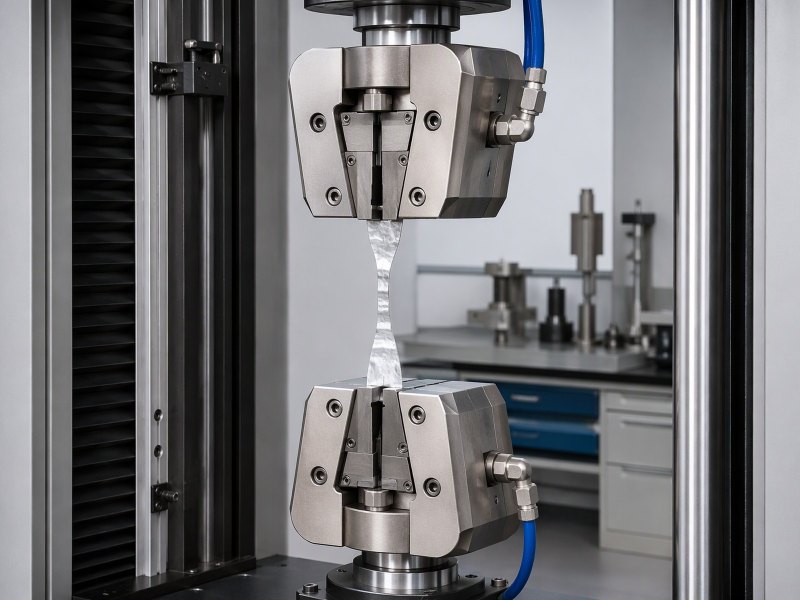
Полосу зажимают с двух концов, тянут до разрыва и фиксируют максимальное усилие. Затем это усилие делят на площадь сечения полосы и получают цифру напряжения. Цифра описывает один образец, одно направление и одно испытание, а не рулон.
Каждый шаг этого описания добавляет разброс: как вырезали полосу, как её держали захваты, в каком направлении ориентировали, как измеряли сечение. Дальше — испытание в том виде, в каком его действительно проводят, и то, что его результат способен подтвердить.
Что на самом деле делает испытание на растяжение с полосой фольги?
Два захвата, одна полоса, плавно растущее усилие. Всё остальное — детали, и именно детали решают, стоит ли вообще доверять ответу.
Полосу, вырезанную по согласованной форме, зажимают с двух концов в испытательной машине. Один захват медленно отходит, растягивая полосу, а машина записывает усилие. Когда полоса разъединяется, максимальное усилие считывают.
Dive deeper
Слово «растяжение» делает меньше, чем предполагают покупатели. Оно не означает, что фольга прочна в каком-то общем смысле. Оно означает, что одна полоса, вырезанная одним способом, сопротивлялась разъединению вдоль одной оси и что это сопротивление записали. Измените полосу, резку или ось — цифра сдвинется, хотя металл в рулоне не изменился совершенно.
Испытание, которое расходует собственное доказательство
Испытание разрушающее, и отсюда следует вывод, который покупатели редко учитывают: деталь, несущая ответ, — это деталь, уничтоженная при его получении. Полосу уже нельзя осмотреть повторно. Если позже возникнет спор, единственный способ его решить — вырезать новые полосы и провести испытание заново, и поэтому обращение с образцом до испытания значит не меньше самого испытания. Полоса, которую при подготовке смяли или протащили по заусенцу ножниц, — уже другой образец.
Что записывает машина
Машина записывает усилие и удлинение. Об сплаве, состоянии поставки и назначении она не знает ничего. Превратить две эти кривые в нечто сравнимое — ручной шаг, и в каждом таком шаге есть выбор. Статья Википедии об алюминиевой фольге напоминает, насколько тонок этот материал и почему скромное абсолютное усилие может означать серьёзное напряжение в сечении. Поэтому правильный вопрос звучит не «какая прочность на растяжение», а «какая полоса, в каком направлении и как измерено». Ответ на эти три вопроса меняет цифру сильнее, чем разница между двумя рулонами одного поставщика, а без них сравнение превращается в догадку.
Почему образец тонкой фольги так трудно зажать?
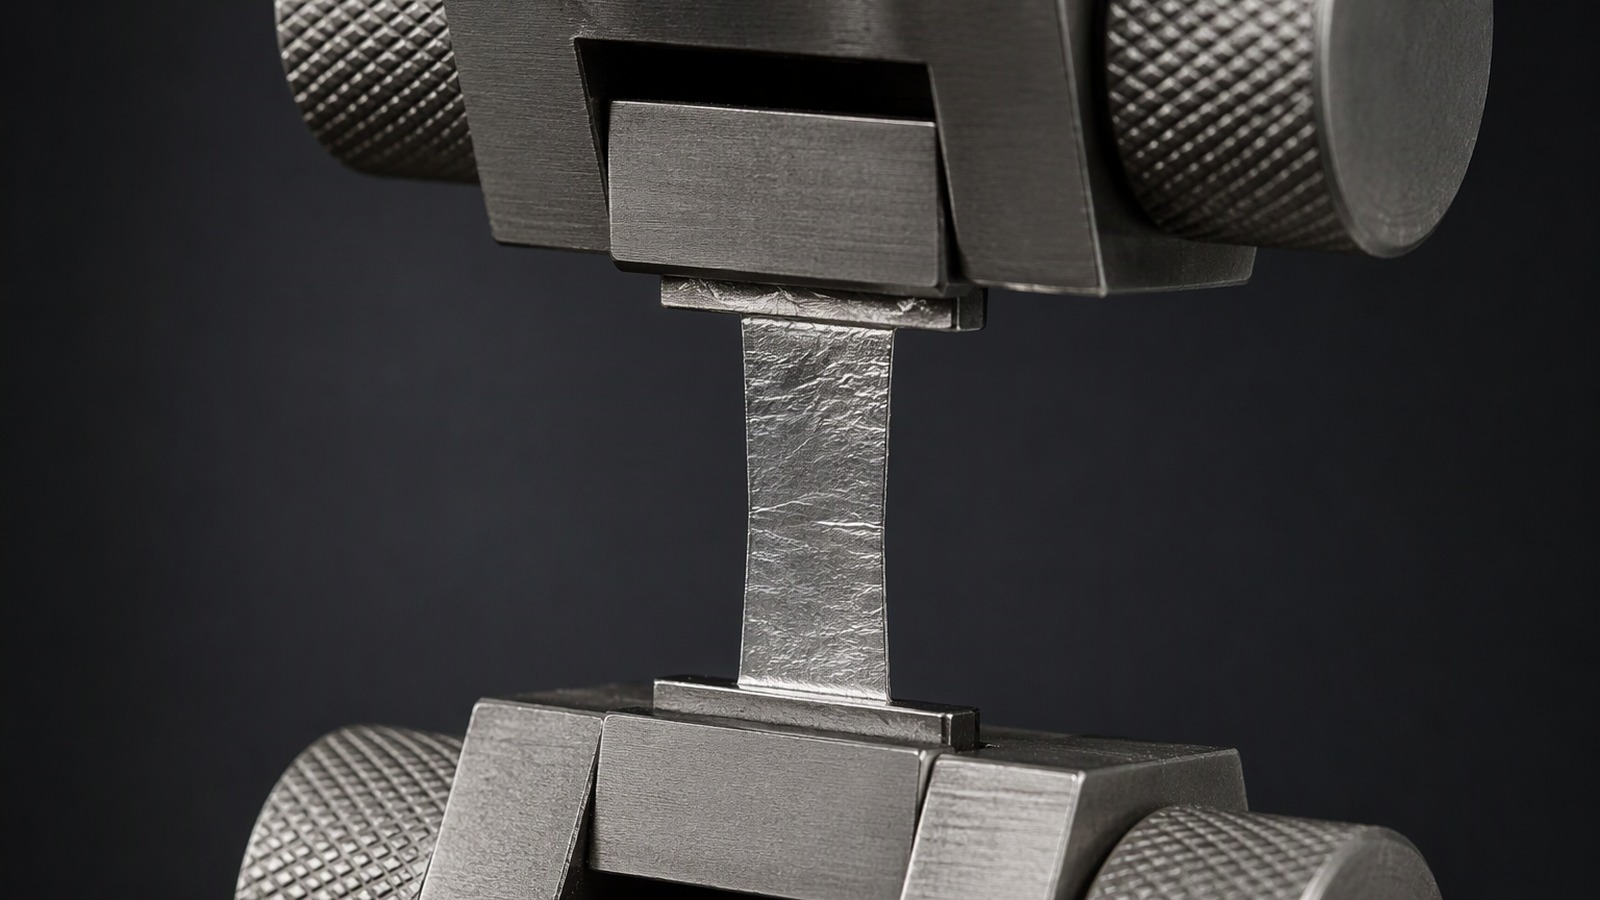
У фольги почти нет толщины, за которую можно держаться, поэтому захват становится соперником материала, а не нейтральным держателем.
Тонкая полоса проскальзывает, утоняется или рвётся у кромки захвата, и тогда машина сообщает о зажиме, а не о фольге. Подкладки и отогнутые концы распределяют нагрузку, и каждый вариант меняет то, что измеряется.
Dive deeper
Испытание на растяжение предполагает, что полоса разрушится где-то на свободной длине между захватами. С фольгой это допущение непрочно. Площадь контакта между губкой и металлом мала, поэтому давление, необходимое против проскальзывания, велико, и при таком давлении губка сминает полосу раньше, чем растяжение толком началось.
Проскальзывание, смятие и ложное плато
Если полоса проскальзывает, запись показывает плато или серию провалов, и максимум усилия может отражать трение в губках, а не прочность металла. Если давление поднять, чтобы убрать проскальзывание, полоса утоняется и упрочняется в зоне контакта, а разрыв просто переходит на кромку захвата. В обоих случаях испытание даёт число, и число это в основном об оснастке. Любое из решений меняет положение максимума, потому что полоса испытывается уже не так, как будет использоваться. Поэтому сравнение результатов двух площадок требует сначала сравнить оснастку, а уже потом цифры. Пока это не сделано, расхождение относится к методике, а не к металлу, и это стоит проговорить заранее.
Почему более толстая фольга проще
Сложность зажима растёт вместе с толщиной наоборот: чем тоньше полоса, тем труднее. Образец из алюминиевой фольги 1060 толщиной 0,1 мм имеет достаточно сечения, чтобы держаться в губках без подкладок, и разрыв обычно происходит там, где его ждут. На тонком краю диапазона подготовка становится главным источником разброса, и два оператора, испытывающие один рулон, могут честно сообщить разные цифры. Тогда цифра описывает маршрут подготовки не меньше, чем рулон.
Почему геометрия образца и способ резки меняют результат?
Ширина, свободная длина и качество кромки выбраны до начала растяжения, и все три входят в ответ.
Более широкая полоса усредняет больше металла и обычно читается ниже, а большая свободная длина даёт тонкому месту больше шансов стать местом разрыва. Заусенец на резаной кромке приближает разрыв.
Dive deeper
Ширина делает две вещи сразу. Она усредняет материал по более широкой полосе, что снижает влияние отдельного тонкого участка, и повышает усилие разрушения, что уменьшает относительный вклад разрешения прибора. Ни один эффект не линеен, и оба тянут в противоположные стороны, когда результаты сравнивают при разной ширине.
Кромка — часть образца
Фольгу режут обычно на гильотинных ножницах, штампом или лучом, и каждый способ оставляет свою кромку. Ножницы могут подворачивать кромку и оставлять заусенец, штамп — слегка скошенную грань, термическая резка — узкую изменённую зону. Любой из этих дефектов работает концентратором напряжения там, где полоса скорее всего разрушится первой, и с уменьшением толщины эффект растёт. Две полосы одинаковой ширины с одного листа, вырезанные разными способами, — не один и тот же образец.
Измерение сечения — отдельная ошибка
Сечение — это ширина, умноженная на толщину, и именно в толщине прячется ошибка. Микрометр, сомкнутый на фольге, её сжимает, а одно измерение может не заметить выпуклость по ширине или локально тонкую полосу. Ширину измерить можно хорошо, но только если обе кромки параллельны. Aluminum Association публикует отраслевую информацию об алюминиевой продукции и её рынках, и её материалы показывают, насколько поведение этого металла задаётся прокаткой, а не испытанием. Поэтому любая таблица, сводящая результаты из разных источников, должна указывать способ резки, иначе она сравнивает два способа подготовки, а не два материала. Этим одним объясняется значительная часть расхождений между сертификатами на похожие рулоны.
Почему важно направление вырезки полосы?
У рулона есть направление прокатки, и полоса, вырезанная поперёк, — не та же полоса, что вырезанная вдоль.
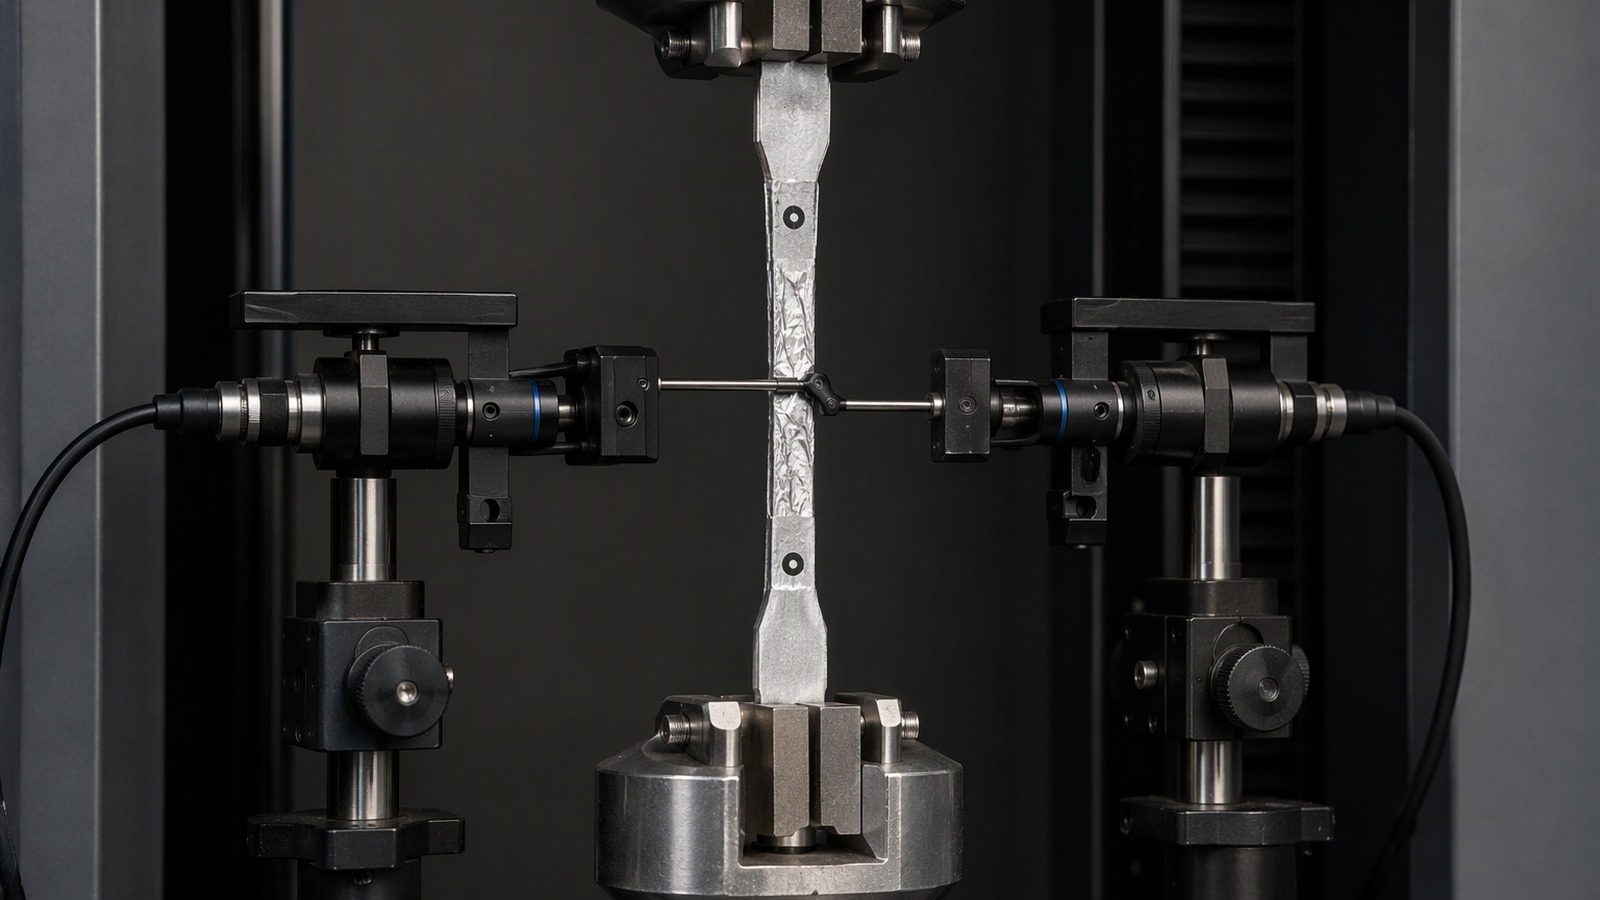
Прокатка вытягивает структуру зерна вдоль направления прокатки, поэтому прочность и пластичность различаются у продольных и поперечных образцов. Цифру без указания направления нельзя сравнивать с другой цифрой.
Dive deeper
Фольга приходит с уже заложенным направлением. Прокатка удлиняет структуру зерна и выстраивает включения вдоль направления прохода. Когда полосу тянут вдоль этого направления, путь разрушения отличается от пути при растяжении поперёк. Разница наибольшая в твёрдых состояниях поставки и наименьшая в полностью отожжённых, но полностью она почти не исчезает. Это свойство листа, а не его дефект.
Что обычно сообщает документ на партию
Многие документы на партию приводят одну цифру и ничего не говорят об ориентации, поэтому читатель не может понять, получена ли она с полосы вдоль прокатки, поперёк него или усреднена по нескольким полосам. Переработчик, сравнивающий два рулона от двух поставщиков, может сопоставлять продольный результат с поперечным и заключить, что один металл прочнее. Тогда вывод касается отбора образцов, а не металла.
То же самое внутри одного рулона
Направление взаимодействует и с положением. Полоса, вырезанная у кромки рулона алюминиевой фольги 8011 толщиной 0,18 мм, имеет другую историю, чем полоса из середины, потому что толщина, выпуклость профиля и отклик на отжиг меняются по ширине. Соедините ориентацию с положением — и в одном рулоне окажется несколько совокупностей. Испытать одну из них и назвать результат прочностью рулона — удобство, а не измерение. Практический вывод прост: страница данных без указания направления оставляет покупателю догадку, а догадка в таких случаях всегда склоняется к более высокой цифре. Этого одного смещения достаточно, чтобы испортить сравнение двух поставщиков, и разница будет выглядеть как свойство металла.
Почему усилие делят на площадь поперечного сечения?
Одно усилие не сравнивает две полосы, потому что более широкая тянет сильнее, не будучи прочнее.
Деление усилия разрушения на исходное сечение нормирует размер и даёт цифру напряжения. Это инженерное соглашение, а не свойство металла.
Dive deeper
Арифметика выглядит тривиальной, и именно в ней живёт основной спор. Полоса вдвое шире несёт примерно вдвое большее усилие при разрушении, поэтому «сырое» усилие говорит больше об образце, чем о материале. Деление на площадь убирает очевидную часть этой зависимости и оставляет цифру, сравнимую между ширинами, толщинами и рулонами.
Номинальная площадь, а не реальная
Деление использует площадь, измеренную до испытания, а не площадь в момент разрыва. К моменту разрыва полоса уже утонула, и истинное напряжение в ослабленном сечении выше, чем следует из цифры. Это сделано намеренно: номинальная цифра воспроизводима, а истинная зависит от измерения формы, которая существует доли секунды. Поэтому цифра — индекс сравнения, а не описание того, что пережил металл.
Ошибка живёт в знаменателе
Поскольку толщина — меньший член площади, небольшая ошибка в толщине становится большой ошибкой в результате. Одно измерение на полосе со слегка выпуклым профилем может сдвинуть цифру сильнее, чем реальная разница между двумя рулонами. Организации вроде European Aluminium, представляющей алюминиевую отрасль в Европе, описывают, какая доля качества этого материала задаётся прокаткой и отделкой. Если площадь взята из номинальной толщины, а не из измеренной, цифра теряет часть смысла ещё до начала обсуждения. Поэтому в документе лучше указывать, как измерялось сечение, чем оставлять чтение на усмотрение покупателя. Сама формула не защищает от ошибки во входных данных и от толщины, измеренной в точке, не представляющей всё сечение. Об этом лучше спросить прямо.
Почему один рулон даёт разброс результатов, а не одно число?
Десять полос из одного рулона не совпадут, и это расхождение — данные, а не шум.
Толщина меняется по ширине, отжиг меняется по длине, и каждый образец несёт свой набор местных дефектов. Единичная цифра обычно является средним, медианой или выбранным результатом, и документ редко уточняет, чем именно.
Dive deeper
Рулон не является однородным объектом. Толщину задаёт зазор прокатной клети, который никогда не бывает идеально равномерным, поэтому центр и кромки различаются; отжиг задаёт цикл печи, оставляющий градиент по длине; а набор дефектов меняется от метра к метру. Поэтому каждая полоса отбирает немного другой материал, и разброс между полосами — реальное свойство рулона.
Что может скрыть одна цифра
Если испытали пять полос, а привели один результат, читатель не узнаёт ничего об остальных четырёх. Приведённое значение может быть средним, наименьшим или просто тем, что выполнили первым. Среднее с широким разбросом и среднее с узким разбросом выглядят одинаково в документе из одной строки, но описывают совершенно разные риски для переработчика, который выстраивает под них процесс формования.
Повторяемость входит в разброс
Часть вариации идёт от испытания, а не от металла: посадка в захватах, соосность, качество кромки, точное место разрыва. Аккуратный оператор, повторяющий одну полосу дважды, может получить две разные цифры, и этот предел повторяемости входит в толкование. Это важнее всего для рулонов, покупаемых под промышленное и техническое применение, потому что такие рулоны берут под механические ожидания, а не только под внешний вид. Практичный выход — не искать «лучшую» цифру, а запрашивать весь набор результатов с местами отбора, потому что сам разброс и есть то, что нужно для настройки процесса. Малый разброс в одном рулоне может оказаться большим в другом, и в одной цифре это не видно.
О чём говорит место разрыва?
То, где полоса разъединилась, — приговор испытанию раньше, чем приговор металлу.
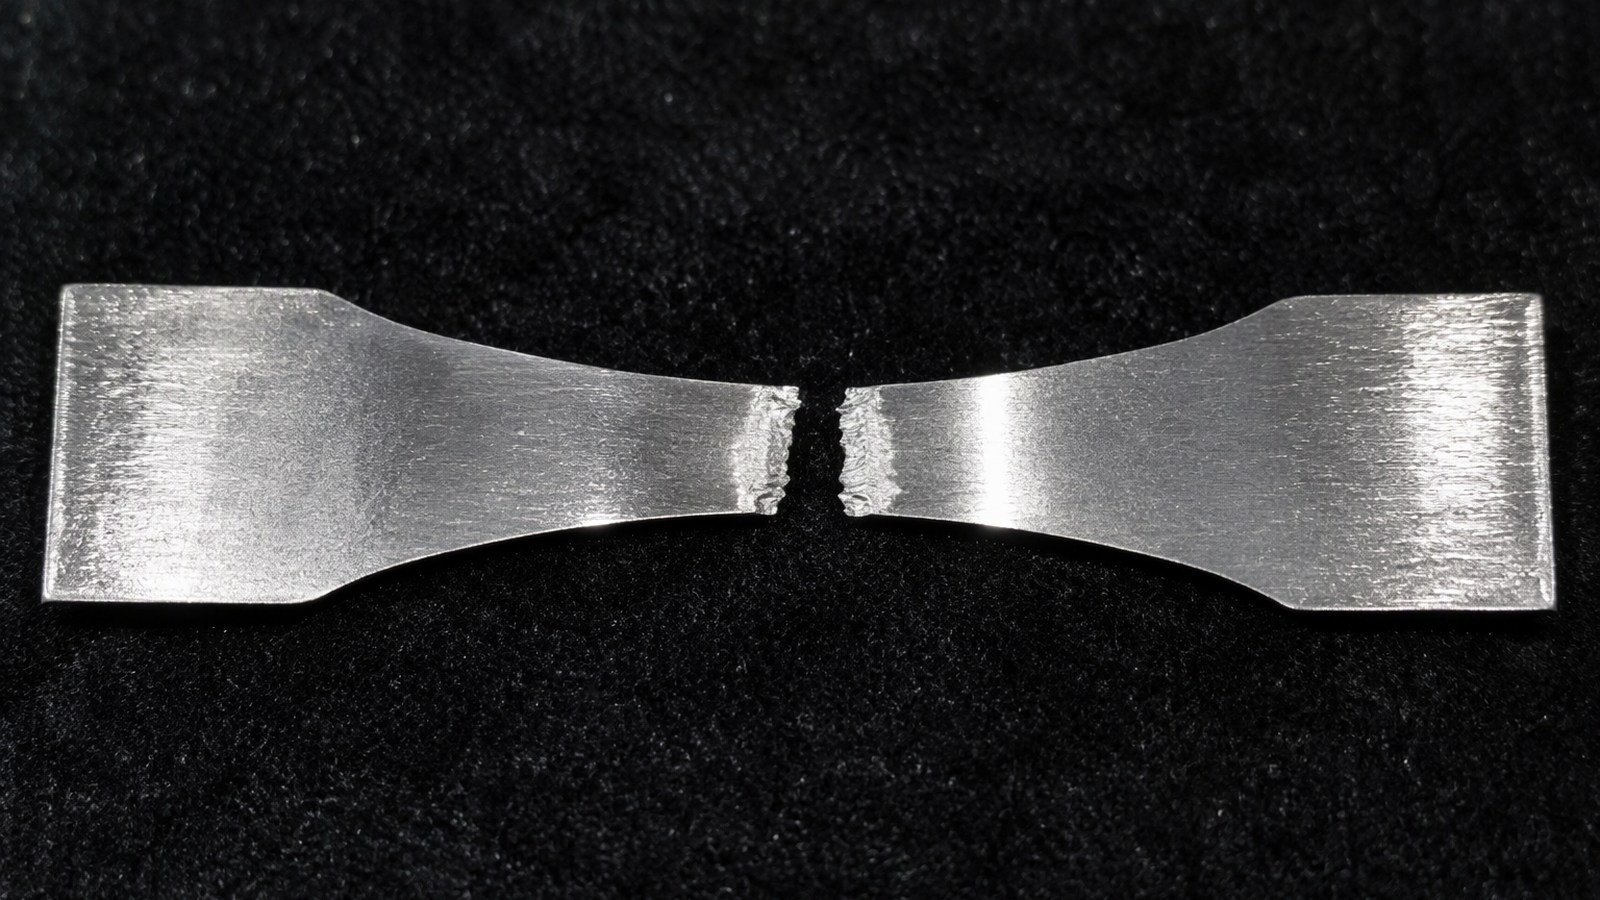
Разрыв в середине свободной длины — корректное испытание материала. Разрыв у кромки захвата или внутри губок обычно означает, что результат решила оснастка, и цифра заслуживает недоверия.
Dive deeper
У каждого испытания есть предпочтительное место разрушения и набор недопустимых. Если полоса разъединяется на свободной длине, далеко от захватов, материал в этой зоне достиг предела раньше всего остального, и записанный максимум можно читать как результат материала. Если она разъединяется у кромки захвата, работу выполнил захват, а металл ни о чём по существу не спрашивали.
Чтение излома
Форма излома добавляет информацию. Разрыв, перпендикулярный растяжению, с малым утонением рядом, указывает на хрупкий путь и часто на дефект кромки или твёрдое включение. Разрыв с заметным утонением и скошенной поверхностью говорит о том, что металл деформировался до разъединения. Две полосы из одного рулона с двумя разными типами излома — сигнал, что в рулоне больше одной совокупности.
Почему это редко доходит до цифры
Место разрыва записывает тот, кто проводит испытание, и почти никогда оно не доходит до покупателя вместе с цифрой. Этот пробел закрывается простым вопросом. Указать его ничего не стоит, и оно отделяет результат, который что-то значит, от результата, который только выглядит таковым. Объединения вроде ассоциации alufoil представляют производителей и переработчиков фольги, и их терминология для описания фольги помогает, когда покупатель и поставщик обсуждают, что именно покрывает результат. Если разрыв у кромки захвата повторяется в серии испытаний, проблема скорее в оснастке, чем в материале, и оснастку следует исправлять до выводов о рулоне. Это наблюдение экономит много споров и первым же снимает часть претензий.
Что покупателю стоит запрашивать вместо одной цифры?
Проблема не в цифре. Проблема в цифре, к которой не приложен контекст.
Запрашивайте направление испытания, число полос, отдельные результаты вместо одного значения, способ измерения сечения и место, откуда вырезаны полосы.
Dive deeper
Просьба о дополнительной информации — не обвинение. Большинство поставщиков может её предоставить, потому что испытания проводились и записи существуют; не хватает обычно привычки их передавать. Полезный запрос конкретен и короток.
Что включить в запрос
Спросите, сколько полос испытали и все ли результаты приводятся. Спросите, в каком направлении их вырезали и из какого места по ширине они взяты. Спросите, как измеряли толщину и в скольких точках. Спросите, были ли непригодные разрывы и что с ними сделали. Спросите, относятся ли цифры к этому рулону или к партии, в которую он входил.
Что делать с ответами
С диапазоном вместо точки переработчик может задать окно процесса вместо угадывания запаса. С указанным направлением результаты двух поставщиков становятся сравнимыми. С объявленным местом отбора проблема, связанная с кромкой, перестаёт быть невидимой. Полезно также связать механический результат со свойствами, которые действительно ведут процесс: состояния поставки алюминиевой фольги объясняют, что заявляет обозначение, а склонность сформованной детали упруго возвращаться — то поведение, которое чаще всего выводят из одной цифры, не способной выдержать такой вывод. Полезно также договориться, что цифра служит для сравнения партий, а не как порог приёмки и отказа: испытание не несёт такой точности. Когда это записано в спецификации, спор об одном сертификате исчезает.
Одна цифра с одной полосы — точка данных, а не спецификация. Запросите направление, разброс и отбор образцов, и сертификат станет тем, на что можно опереться.