Что такое мёртвая складка в алюминиевой фольге и чем она задаётся?
Почему фольга остаётся сложенной, что делают нагартовка и толщина и где складка помогает.
Обёртка раскрывается, крышка приподнимается в углу, полотно не держит дорожку. Три жалобы и одна причина: складка не удержалась.
Мёртвая складка — это свойство, которое удерживает алюминиевую фольгу там, где её согнули, вместо возврата к прежней форме. Оно присуще самому металлу, а нагартовка и толщина определяют, сколько его даст рулон.
Далее мёртвая складка рассматривается как свойство, а не как дефект: что это, чем задаётся уровень, где она необходима, где мешает машине и как её оценивают вручную.
Что на самом деле означает мёртвая складка и почему она есть у фольги, а у плёнки нет?
Выражение употребляют вольно, часто как синоним мягкости. Это не мягкость и не жёсткость. Это то, что происходит после того, как рука остановилась.
Мёртвая складка — способность полотна сохранять форму, приданную изгибом, при очень малом пружинении. У фольги она есть потому, что металл течёт при низком напряжении; полимерная плёнка запасает изгиб упруго и возвращает его.
Dive deeper
Откуда берётся пружинение
При изгибе любого полотна наружная сторона складки растягивается, внутренняя сжимается. Часть этой деформации упругая, часть пластическая. После снятия нагрузки возвращается только упругая часть, и её величина — это то, что в отрасли называют пружинением. В тонком металле почти всё сечение переходит за предел текучести, поэтому упругое ядро, способное раскрыть полотно, невелико.
Почему полимерная плёнка возвращается
Полимерные цепи выпрямляются под нагрузкой и после её снятия скользят обратно к прежнему расположению. Возврат не мгновенный: он идёт минутами или часами, поэтому сложенная плёнка раскрывается уже после того, как машина ушла вперёд. Плёнки к тому же возвращают большую долю деформации, так что складка выглядит зафиксированной на линии, а к моменту прихода пачки на паллету она заметно раскрыта.
Почему металл держит форму
У фольги такой памяти формы нет, потому что форма изначально не запасалась упруго. Её модуль упругости невелик для металла, поэтому упругая доля деформации остаётся малой. Справочные материалы по алюминиевой фольге описывают то же поведение. Складка — это полоса металла, которая потекла почти по всей толщине, слегка утоньшилась и локально упрочнилась; поэтому второй изгиб по той же линии ведёт себя иначе и поэтому фольга, которая отлично сложилась один раз, может растрескаться позже.
Ширина складки при этом важнее её глубины: широкий изгиб распределяет деформацию и снижает риск трещины, но требует большего усилия, чтобы остаться закрытым. Практический баланс зависит от сплава, толщины и состояния кромки.
Успех оценивают по той складке, которая нужна упаковке, а не по самой острой из возможных.
Как нагартовка задаёт мёртвую складку: отожжённое состояние против нагартованного?
Нагартовку покупатель меняет первым делом, а понимает последней. Два рулона одного сплава и одной толщины могут ощущаться как разные материалы.
Отожжённое состояние O сгибается под лёгким нажимом и остаётся сложенным, потому что предел текучести низок. Нагартованные состояния H14, H16 и H18 сопротивляются изгибу и слегка раскрываются после снятия усилия. Частично отожжённые H22 и H24 находятся между ними.
Dive deeper
Соотношение, которое важно
То, что переработчик ощущает как мёртвую складку, на деле является соотношением: насколько легко металл течёт по сравнению с тем, насколько сильно он хочет вернуться. Отжиг снижает напряжение начала течения, поэтому складка, сделанная лёгким пальцем, уже превышает предел текучести по всему сечению. Холодная деформация повышает это напряжение, и тот же нажим даёт более тонкую пластическую зону и более крупную упругую.
Мягкость не всегда лучше
Самое мягкое состояние подходит не всегда. На линии обёртки это часто верно; на линии формовки часто неверно. Полностью отожжённая фольга берёт складку так легко, что берёт и те, которые никто не просил: на направляющем ролике, на плече формовочного воротника, на кромке при размотке, и эти складки уходят в готовую упаковку.
Здесь и приобретает коммерческий смысл то, как отжиг задаёт нагартовку фольги. Печь определяет исходное состояние, а обозначения марок нагартовки — лишь ярлыки на этом состоянии.
Как выбирать между ними
Практический вопрос в том, какое усилие прикладывает процесс и какое пружинение выдержит следующая операция. H18 для складки, которую делает мягкий палец, даёт обёртку, которая раскрывается; O для полотна, которое должно идти ровно, даёт складки. Жёсткий инструмент, закрывающийся против пружины, может требовать более твёрдого края диапазона; лёгкий палец, который должен держать сам, обычно требует отожжённого.
Если состояние уже задано другим требованием, например прочностью на разрыв, складку делают усилием, а не мягкостью, и инструмент проектируют под это. Обратная ошибка встречается чаще: просят самый мягкий металл, а потом удивляются, что полотно мнётся ещё до фальцевального узла.
Что делает с мёртвой складкой толщина?
Толщина меняет мёртвую складку дважды: через усилие, нужное для изгиба, и через качество получаемой складки.
Тонкая фольга сгибается почти без усилия и держит почти без памяти. Более толстая требует реального давления и запасает больше упругой энергии, поэтому слегка раскрывается. Между этими краями меняется сам характер складки.
Dive deeper
Тонкие толщины
На тонком краю диапазона от 0,005 мм до 0,20 мм полотно едва ли не мембрана. Оно сгибается под собственным весом, ложится через кромку и держит скрутку — именно это нужно обёртке с подкруткой. Плата — складка, которая несёт почти всю деформацию в узкой полосе, поэтому металл там утоняется и сильно упрочняется. Согните ту же линию ещё раз — возможна трещина; согните через острую кромку — возможно образование прокола.
Большие толщины
С ростом толщины сечение сопротивляется изгибу гораздо быстрее, чем растёт сама толщина, потому что жёсткость растёт быстрее толщины. Толстой фольге нужен осознанный изгиб, инструментом или твёрдой рукой, и она запасает достаточно упругой энергии, чтобы отталкивать. Взамен она даёт складку с телом: борт лотка, который остаётся отогнутым, юбка крышки, которая остаётся обжатой, обмотка кабеля, которая остаётся закрытой.
Середина, где живёт большинство споров
Большинство споров при переработке — в середине диапазона, где фольга достаточно тонка, чтобы смяться случайно, и достаточно толста, чтобы вернуться после осознанного изгиба. Ответ там редко сводится к смене толщины. Это состояние, подходящее складке, натяжение, которое держит полотно ровным до фальцевального узла, и геометрия складки, которую машина может повторять.
Есть и третий эффект толщины, которого ручная проба не показывает: способность складки держать нагрузку. Тонкая фольга может сохранить форму сразу после изгиба, а затем раскрыться под весом содержимого или натяжением упаковки, потому что металл по линии стал слабее. Поэтому складку иногда проверяют с грузом, а не на весу.
Где мёртвая складка необходима?
Некоторые упаковки без неё не закрываются. Складка и есть замок, а не шаг к нему.
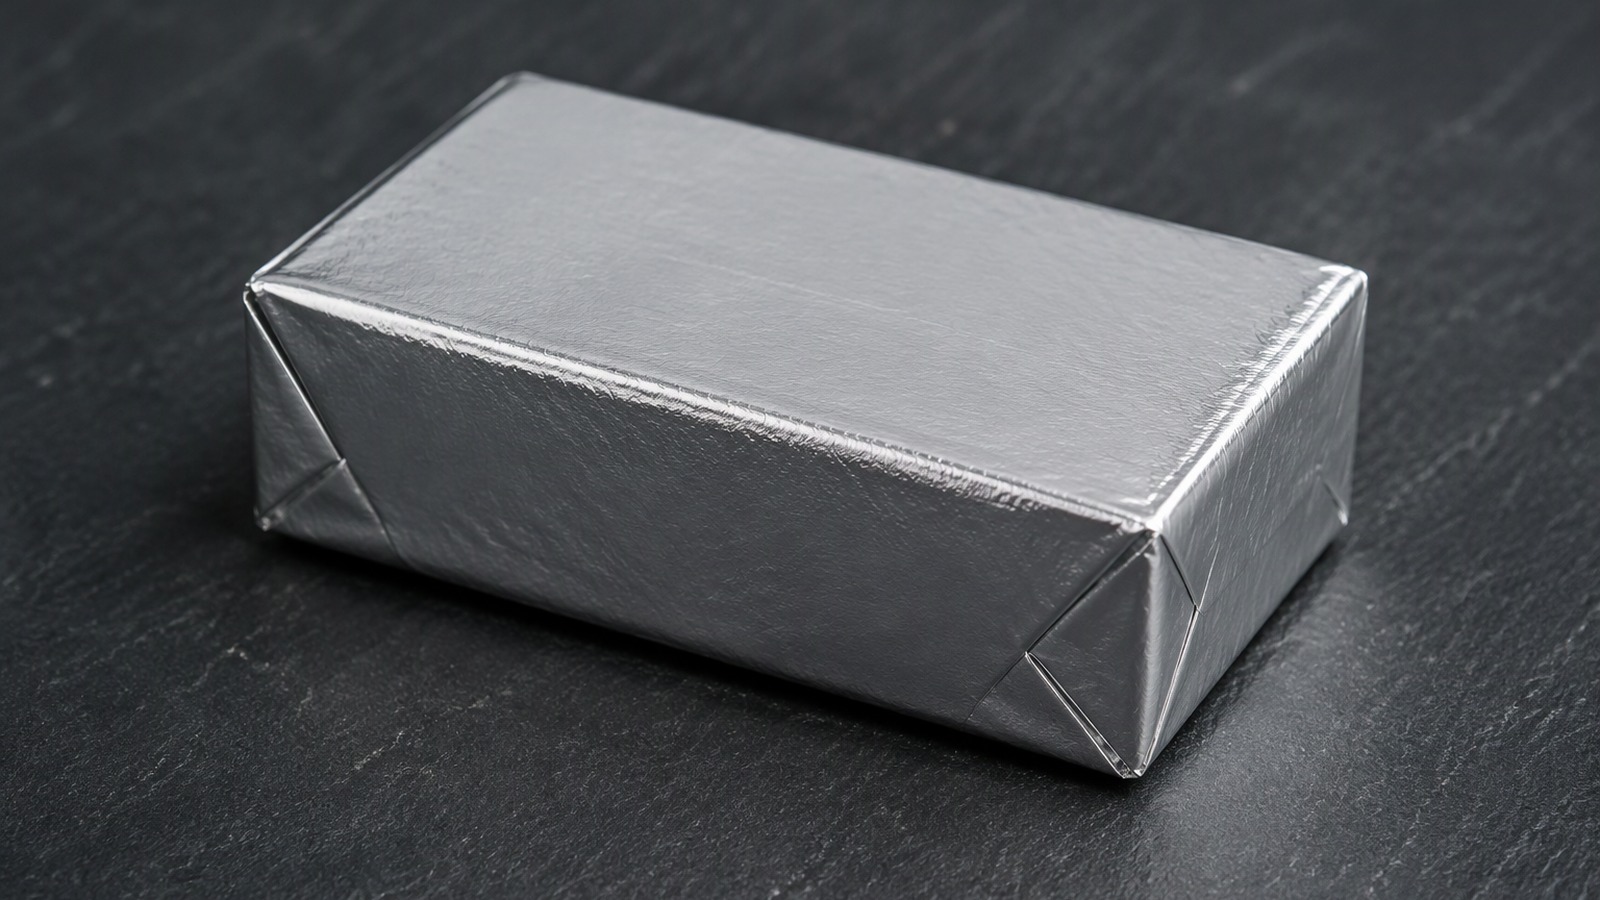
Мёртвая складка необходима там, где упаковку закрывают, складывая материал сам на себя, и оставляют без клея, клипсы или сварки: обёртки с подкруткой, отогнутые крышки, обжатые замки и обмотка кабеля.
Dive deeper
Обёртка
Обёртка с подкруткой — самый чистый тест. Фольгу собирают вокруг продукта, скручивают и отпускают. Держит её только складка. Если металл пружинит, скрутка слабеет и концы раскрываются; если держит, упаковка сохраняет форму до короба и полки. Загиб на бруске работает так же: концы отгибают плоско к телу и ждут, что они останутся плоскими.
Крышки и замки
Крышечная фольга, отогнутая через борт лотка, или юбка, закатанная и обжатая, опираются на то же свойство. Так же ведут себя уплотнительная прокладка, оболочка капсулы и обжим тюбика: металл деформируют один раз, в точке применения, и он не должен релаксировать после этого. Усилия малы, но постоянны, и медленное раскрытие такой же брак, как мгновенное.
Обмотка кабеля и техническая фальцовка
В обмотке кабеля лента фольги складывается сама на себя, наматывается на сердечник и остаётся. Клея на линии сгиба нет, и обмотка должна оставаться закрытой при намотке, оболочке и монтаже. Техническая фальцовка подчиняется тому же правилу: фольга, согнутая в экран, тепловой путь или барьер, должна держать форму, пока вокруг идёт следующая операция. Держит складка, и больше ничего.
Полезно различать замок, который держится самой складкой, и замок, который держат нагрев или клей. В первом случае складка является функциональным элементом конструкции, и её указывают в спецификации вместе с подходящим состоянием. Во втором она остаётся декоративной: пружинение не мешает закрытию, но может испортить вид. Это различие решает, является ли мёртвая складка требованием или пожеланием.
Где мёртвая складка превращается в помеху?
Свойство, которое закрывает обёртку с подкруткой, может остановить линию. Складка, которая не выходит, — дефект с долгим следом.
Мёртвая складка мешает везде, где фольга должна оставаться ровной или скользить: на размотке, в формовочном узле, при глубокой вытяжке и в любой каретке обёртки, которая рассчитана на предсказуемое пружинение.
Dive deeper
Подача и ведение полотна
Складка, зафиксированная в рулоне, не распрямляется на размотке. Она приходит к первому ролику гребнем, а гребень меняет длину пути по ширине полотна. Полотно уходит в сторону, приводка смещается, и оператор винит регулятор натяжения. Поскольку складка уже перевела металл за предел текучести, повторное натяжение её не уберёт; единственное лечение — вырезать. Повреждение при обращении, упавший рулон и перетянутая лента оставляют складки, которые фольга затем держит.
Формовка
При вытяжке или операции гибки и формовки заготовка должна скользить по матрице. Фольга, которая мякнет вместо течения, набирает гофры, которые невозможно разгладить, и эти гофры становятся складками в готовой детали. Чем твёрже состояние, тем сильнее материал сопротивляется матрице; чем мягче, тем больше он мнётся перед пуансоном. Ни один край не удобен, поэтому формовочные состояния выбирают по узкой полосе поведения, а не по максимуму мёртвой складки.
Автоматическая обёртка
Каретка подкрутки настраивается под ожидаемое пружинение. Пальцы отпускают, материал возвращается на известную величину, и скрутка подтягивается. Смените состояние — и каретка ведёт себя иначе: при малом возврате обёртка висит слабо, при большом раскрывается после ухода пальцев. Машина не ошибается; материал вышел за окно, под которое её настроили. European Aluminium описывает общее поведение фольги, но само окно находится на машине.
К этому добавляется видимый след: зафиксированная складка выходит из печати или лакировки непокрытой полосой, и это уже не проблема ведения, а брак внешнего вида. Защита кромок в упаковке поэтому не мелочь.
Как переработчик оценивает мёртвую складку вручную?
Прибора для этого на линии нет. Оценка сравнительная: палец, глаз и полоса-эталон.
Согните полосу саму на себя, прижмите складку твёрдо, отпустите и наблюдайте. Фольга с хорошей мёртвой складкой остаётся закрытой, и стороны висят вместе; фольга с плохой раскрывается на заметную величину.
Dive deeper
Повторяемая процедура
Режьте полосы с одного места по ширине и из разных точек по длине, потому что рулон неоднороден. Сгибайте каждую одинаково, с одинаковым нажимом пальца, и отпускайте в один момент. Оценивайте, насколько разошлись стороны через несколько секунд, а не в момент отпускания, потому что возврат продолжается. Затем читайте складку: светлая линия без побеления говорит о том, что металл потёк; бледная или растрескавшаяся — о том, что его перегрузили.
Чтение складки
Согните ту же полосу в обратную сторону один раз по той же линии и почувствуйте разницу. Складка, которая резко твердеет, упрочняется по линии и растрескается, если процесс будет сгибать её многократно. Складка, которая остаётся мягкой, снисходительнее, но может означать и то, что под нагрузкой она не удержит.
Сравнение рулонов
Держите полосу от рулона, который вёл себя хорошо, и сравнивайте с ней каждую новую поставку. Два оператора оценят по-разному, но оба согласятся, какая из двух полос раскрывается сильнее. Записывайте сравнение, состояние, толщину и номер рулона вместе, чтобы у претензии была точка опоры. Ручная оценка не является измерением, и её нельзя так подавать; это отсев, который ловит изменение раньше линии.
Пробу стоит повторить на двух полосах, вырезанных вдоль и поперёк, потому что фольга ведёт себя по-разному относительно направления прокатки. Разница между направлениями часто объясняет жалобу, которая возникает только при заправке рулона иначе, чем привык оператор.
Пробу лучше делать до запуска, а не после первой партии.
Как лак и ламинирование меняют мёртвую складку?
Голая фольга редко доходит до фальцевального узла. На ней уже есть покрытие или второй слой, и оба меняют ответ.
Лак добавляет кожицу, которая может растрескаться снаружи складки и сомкнуться внутри; ламинированная плёнка приносит собственный упругий возврат, поэтому конструкция может пружинить там, где одна фольга не стала бы.
Dive deeper
Покрытия
Тонкий лак не меняет поведение металла при течении, но меняет то, что происходит на складке. Снаружи изгиба покрытие растягивается и может растрескаться; внутри сжимается и может отойти. Ни то, ни другое не является разрушением металла, но читается как разрушение. Покрытие может работать и как шарнир, добавляя небольшую возвращающую силу, которая раскрывает граничную складку.
Ламинаты
Соедините фольгу с полимерной плёнкой — и начнёт доминировать возврат плёнки. Композит сгибается, металл течёт, а плёнка тянет конструкцию обратно к плоскости. В результате материал чисто ложится на машине и потом медленно раскрывается; поэтому крышечный ламинат часто держит сварной шов, а не складка. Соедините с бумагой — и происходит обратное: бумага берёт складку и держит её.
Что это значит для спецификации
Задавайте готовую конструкцию, а не одну фольгу. Укажите, какая сторона покрыта и какой слой должен держать складку. Если складка является замком, скажите это и ожидайте сочетания состояния, толщины и конструкции, а не одного из них. Материалы отраслевой организации Alufoil и Aluminium Association полезны для терминологии; поведение всё равно проверяют на той конструкции, которую вы запустите.
Порядок операций тоже важен: если лак нанесён поверх уже сложенной фольги или ламинирование идёт после фальцовки, конструкция ведёт себя не так, как при обратном порядке. Поэтому хороший переработчик спрашивает о последовательности операций раньше, чем о состоянии металла. Очень тонкая плёнка почти ничего не меняет, толстая навязывает поведение всей конструкции.
Проверять поэтому нужно готовую конструкцию, а не одну фольгу.
Что должно быть в запросе о мёртвой складке?
Большинство запросов описывают сплав и толщину и на этом останавливаются. Складка, которую материал должен пережить, остаётся за рамками, а именно она решает, годится ли рулон.
Опишите складку, а не свойство: что сгибают, как плотно, рукой или инструментом, должна ли она оставаться закрытой и что происходит сегодня, когда нет.
Dive deeper
Опишите задачу
Скажите, делается складка один раз и остаётся или прорабатывается многократно по той же линии. Скажите, замок это без клея или изгиб, который откроет пользователь. Скажите, идёт ли складка поперёк полотна или вдоль него, потому что фольга в двух направлениях неодинакова. Поставщик, знающий задачу, предложит состояние вместо догадки.
Дайте цифры, которые уже есть
Сплав, состояние, если оно задано, толщина в диапазоне от 0,005 мм до 0,20 мм, ширина от 100 мм до 1500 мм и сердечник, который принимает линия, — 76 мм или 152 мм. Добавьте, поставляется ли фольга голой, лакированной или ламинированной, упаковку, удобный порт из Qingdao, Tianjin или Shanghai и количество против минимума 3 MT на размер. Алюминиевая фольга 8011 толщиной 0,06 мм и алюминиевая фольга 1060 толщиной 0,18 мм поставляются в состояниях, подходящих складке, но они не взаимозаменяемы.
Просите сравнение, а не обещание
Самое полезное, что можно запросить, — полосу, сложенную так, как её складывает ваш процесс, чтобы сравнение прошло в вашей руке. Попросите указать предлагаемое состояние в документе и упаковку, которая защищает кромки. Ассортимент фольги для упаковки и контейнеров показывает сочетания, которые поставляются регулярно.
Полезно приложить снимок текущей складки, удачной или неудачной: словесное описание оставляет слишком много толкований. Снимок вместе с состоянием и толщиной сокращает переписку.
Эти две детали говорят о нужном состоянии больше, чем описание продукта.
Мёртвая складка — свойство металла, которое формируют состояние, толщина и покрытие. Опишите нужную складку, и рулон можно поставить под неё.