Почему стенка алюминиевой фольги утоняется при вытяжке?
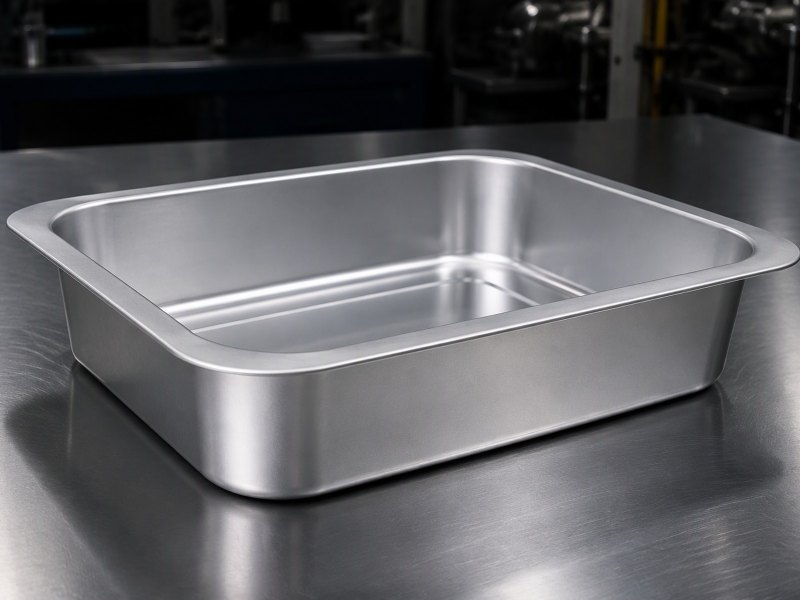
Стенка утоняется там, где металл растянут сильнее всего, а угол выдаёт это первым.
Приходит партия, угол выглядит тусклым, а стенка меряется тоньше. В чертеже этого не было, и никто не признаётся, что трогал оснастку.
Глубокая вытяжка не сжимает стенку до утонения, а растягивает её. Стенка строится из металла, который втягивается из фланца, и там, где этого притока не хватает, стенка удлиняется. Угол страдает первым.
Это меняет вопрос. Речь уже не о том, насколько стенка тоньше, а о том, откуда взялся металл, чему пришлось уступить и какой запас стоит держать покупателю.
Что глубокая вытяжка на самом деле делает с металлом?
Пуансон выглядит так, будто вдавливает форму в плоский лист. В настоящей вытяжке он делает другое, и эта разница объясняет каждую тонкую стенку.
Прижим держит фланец, пуансон проталкивает центр через матрицу, и стенка образуется из металла, втянутого внутрь, а затем работающего на растяжение по радиусу матрицы и по носку пуансона.
Dive deeper
Проследите за одним элементом металла за ход. Он начинается во фланце под прижимом и втягивается радиально к окну матрицы. Поскольку он движется к меньшей окружности, его длина по окружности должна сокращаться, поэтому металл оказывается сжат в окружном направлении и растянут в радиальном. Поэтому слабый прижим даёт гофры на фланце, а слишком тугой перекрывает приток и утоняет стенку. Это же окружное сжатие заставляет фланец сопротивляться потоку тем сильнее, чем туже прижим.
На радиусе матрицы элемент изгибается, выпрямляется и снова изгибается, поднимаясь в стенку, и каждый изгиб перераспределяет деформацию по толщине. В стенке он уже не толкается, а тянется: пуансон двигает дно, дно тянет стенку, стенка вытягивает следующее кольцо металла из фланца. Вытяжка — это цепь растяжения, и каждое звено должно нести свою долю. Изгиб тоже стоит энергии: чем острее радиусы, тем выше нужное натяжение в стенке и тем ближе место разрыва.
Поэтому усилие пуансона менее интересно, чем натяжение в стенке. Деталь, которая формуется на одной глубине, может порваться на большей в той же оснастке: стенке приходится передавать большую нагрузку через сечение, которое уже утоньшилось. Металл не сжат, он растянут, и растяжение оставляет след, который находит микрометр. Энциклопедическая статья об алюминиевой фольге даёт терминологию, хотя рассматривает утонение в общем виде, а не как задачу настройки оснастки. Практический вывод прост: стенку измеряют после формовки, а не до неё, и записывают место замера, а не только значение.
Откуда берётся металл стенки?
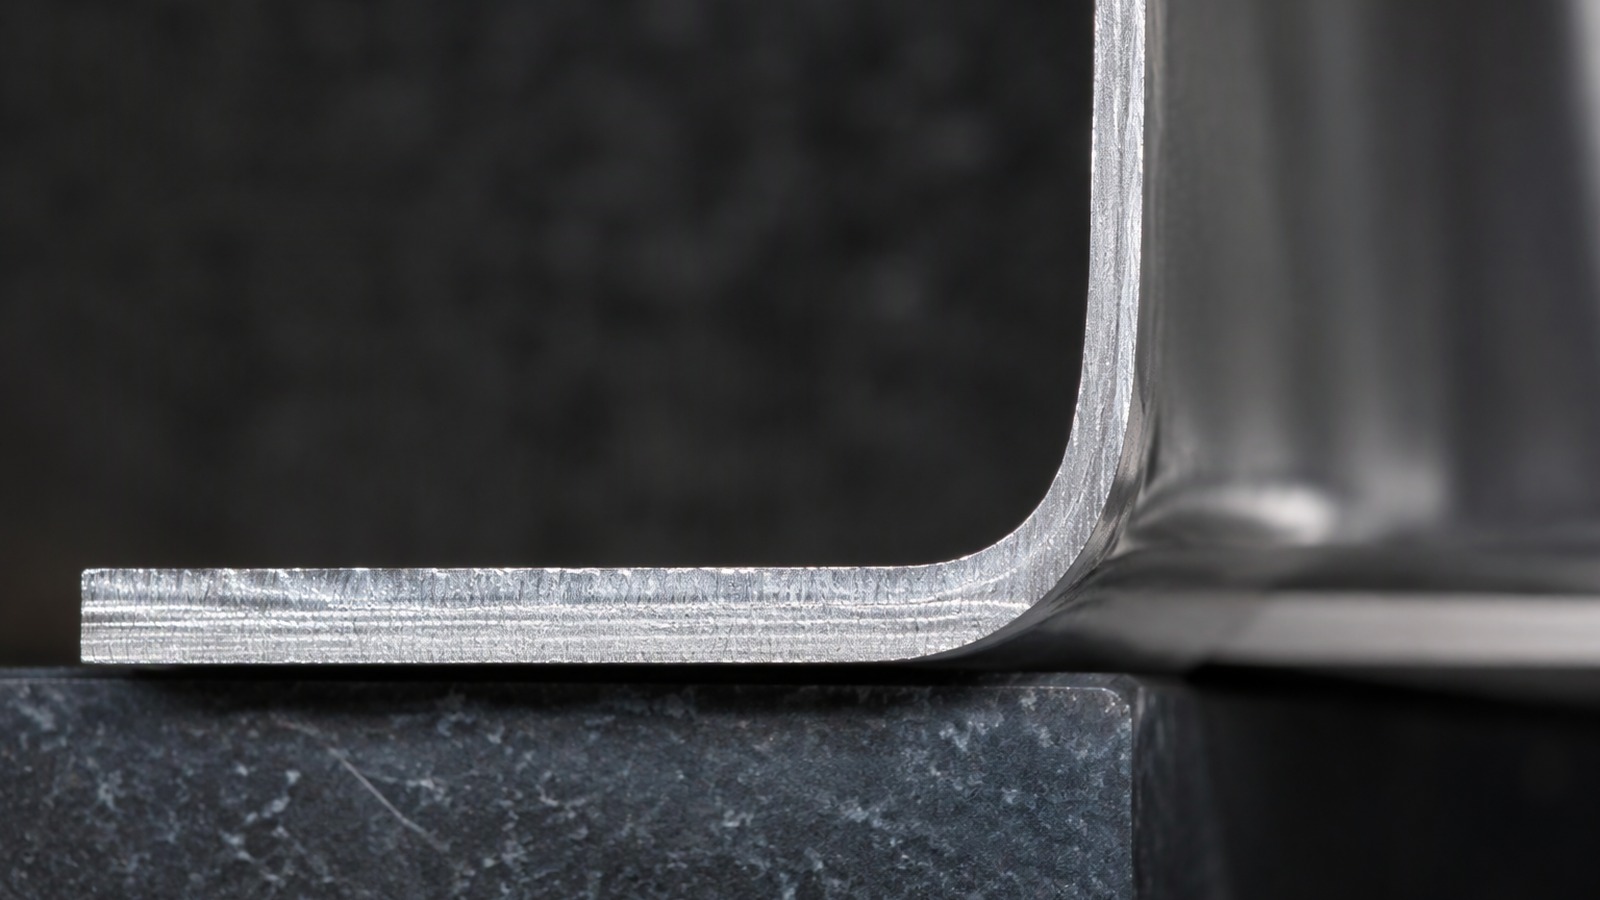
Стенку создаёт не пуансон. Она берётся взаймы у фланца, а заготовка — это счёт, с которого идёт расход.
Металл уходит из фланца и становится стенкой. Сколько фланца израсходовано, столько стенки и можно построить, поэтому толщину во многом определяет заготовка, а не оснастка.
Dive deeper
Считайте заготовку фиксированным бюджетом металла. Готовой детали нужно оплатить дно, радиусы, превращающие дно в стенки, четыре стенки и припуск на обрезку. Объём не меняется, поэтому доступная площадь и доступная толщина — две половины одного числа: распределите его по большей развёртке, и стенка обязана стать тоньше. Если развёртка растёт из-за глубины или более узких углов, выхода нет: стенка утоняется, потому что бюджет не меняется.
Во время хода фланец ведёт себя как резервуар, который перетекает в стенку. Вначале фланца много, нагрузка умеренная, и стенка питается, а не растягивается. Затем фланец сужается, ту же нагрузку несёт меньше металла, и стенка начинает деформироваться. Если фланец исчерпан раньше, чем пуансон дошёл до низа, остаток хода — чистое растяжение. Остаток фланца под прижимом в стенку уже не превратится никогда, и это видно по конечной ширине фланца на готовой детали. У прижима тоже своя доля: излишнее усилие не даёт фланцу течь, и стенка растягивается вместо того, чтобы питаться.
Понаблюдайте за наружной кромкой на пробной вытяжке, и механизм станет виден. Кромка должна входить внутрь с постоянной скоростью при заданной скорости пуансона и настройке прижима. Когда она останавливается, а пуансон продолжает опускаться, стенка перестала питаться и начала уступать. Ассортимент фольги для упаковки и контейнеров предлагается в нескольких толщинах именно поэтому. Когда оснастка старая и заготовка задана, свободными остаются толщина и состояние металла, и оба стоит назвать в запросе.
Почему стенка тоньше всего в углу и в переходе?
Утонение редко бывает равномерным. Два места показывают его первыми, и в обоих металлу нужно пройти дальше.
Угол прямоугольной детали требует большей длины стенки на единицу глубины, чем плоская сторона, и питается от более узкой полосы фланца. Полоса над радиусом дна изгибается и растягивается одновременно.
Dive deeper
Начните с угла. В плане угол — это кривая, значит и стенка над ним кривая, и её развёрнутая длина больше, чем у соседней плоской стенки. Металл, питающий эту дугу, должен прийти от соответствующей дуги заготовки, а эта дуга ограничена с двух сторон металлом, который тоже стремится двигаться. Поток зажат с двух направлений сразу, и угол остаётся без металла. Чем уже полоса, питающая дугу, тем позже приходит металл и тем большая часть деформации остаётся на растяжение.
Затем геометрия. На радиусе матрицы металл изгибается и разгибается, на носке пуансона то же происходит в обратную сторону. Между этими зонами стенка работает как прямой растянутый элемент, но в нижнем углу обе зоны изгиба сходятся, и узкая полоса над носком пуансона несёт деформацию изгиба вместе с растяжением, которое тянет остальную стенку. Поэтому утонение появляется на коротком участке, который легко пропустить, если мерить середину плоской стороны.
Эта полоса обычно показывает яркую полированную дорожку и первой рвётся, когда вытяжка слишком глубока для материала. Работа также переходит в тепло в углу, а трение меняется по мере утонения смазочной плёнки под давлением, поэтому деталь, измеренная в начале смены, может измеряться иначе в конце. Задавайте и измеряйте угол, а не плоскую сторону, и указывайте высоту, на которой снят замер. Полезно просить замер угла на двух высотах: самая тонкая точка может оказаться выше или ниже, чем ждёт контролёр.
Как толщина, нагартовка и сплав сдвигают картину утонения?
Три входа меняют картину ещё до выбора любого размера оснастки, и покупатель обычно управляет всеми тремя.
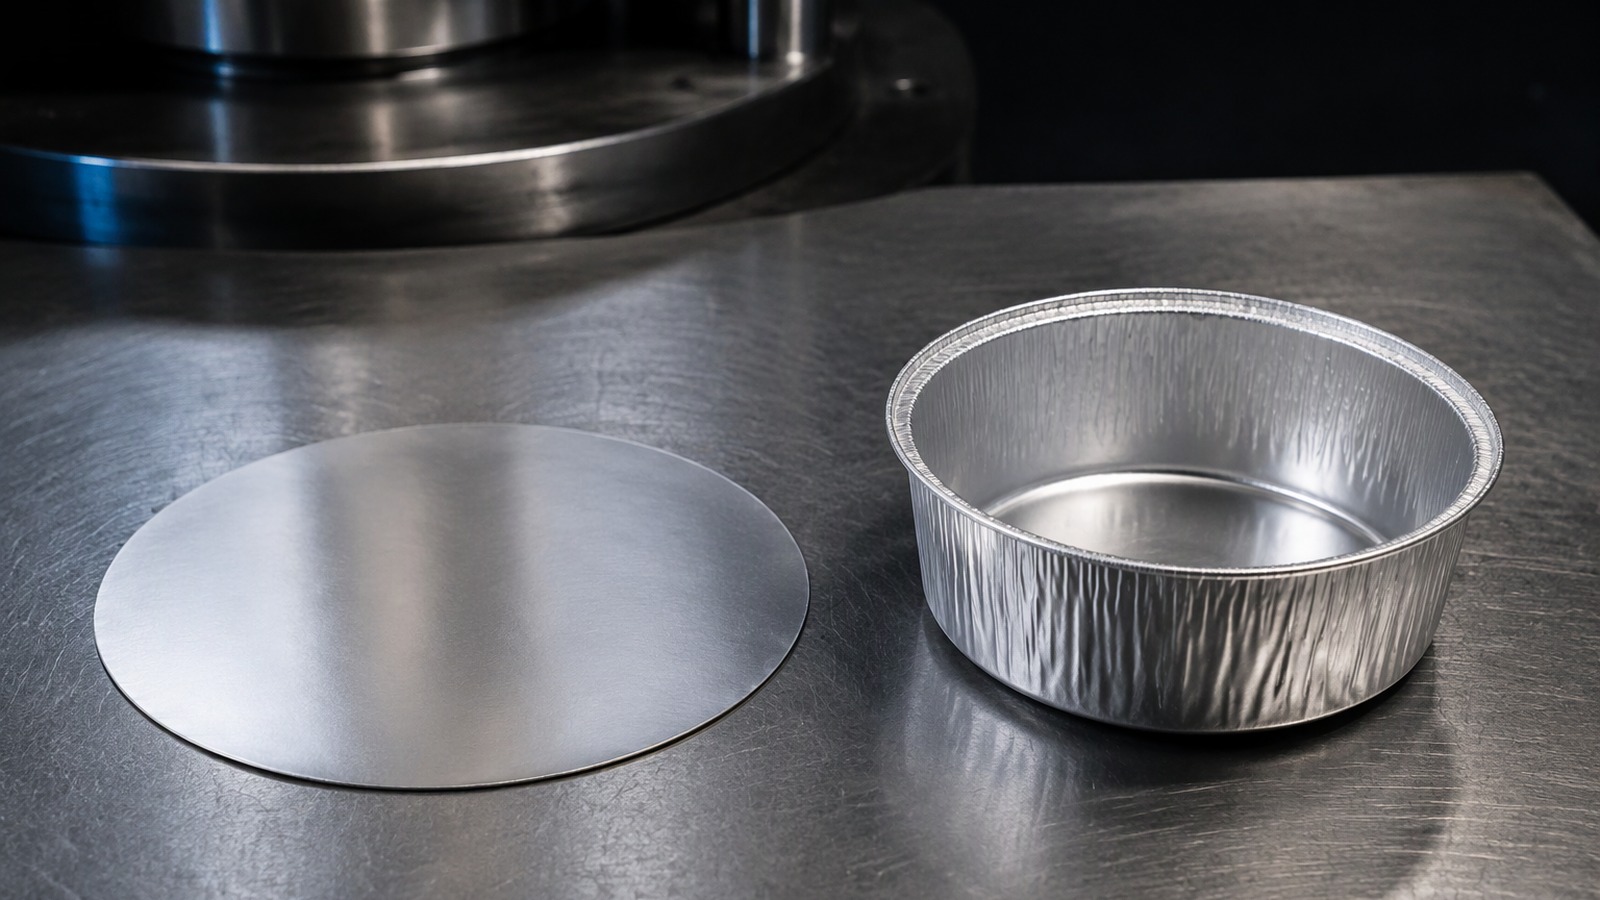
Толщина задаёт, сколько металла есть, сплав — насколько он растянется до локализации деформации, нагартовка — насколько равномерно это растяжение распределится по стенке.
Dive deeper
Толщина работает в двух направлениях, поэтому её часто оценивают неверно. Большая толщина кладёт в заготовку больше металла, и стенка может выйти толще в абсолютных величинах. Но она же поднимает усилие пуансона и делает фланец жёстче, поэтому настройка прижима, подходившая для более лёгкого рулона, теперь может оказаться чрезмерной. Меньшая толщина формуется легче, но оставляет меньше запаса, и вытянутый угол или прокол появляются раньше. Чего большая толщина не делает — она не меняет геометрию деформации, и угол по-прежнему требует больше, чем плоская сторона. Выбор между семействами чаще определяется глубиной и радиусом угла в плане, чем ценой металла.
Сплав смещает равновесие между прочностью и растяжением. Почти чистые марки 1050, 1060, 1100 и 1235 удлиняются щедро, поэтому деформация распределяется по большей длине стенки, а не сосредотачивается. Марки с марганцем и магнием 3003 и 3004 прочнее, но удлиняются меньше, и тот же угол собирает деформацию в более короткой полосе. Марка 8011 стоит между двумя семействами. Поэтому толщину и состояние проверяют вместе: одно меняет то, что делает другое.
Нагартовка решает, как этот запас удлинения будет израсходован. Металл, нагартованный прокаткой, сохраняет меньше равномерного удлинения, поэтому стенка достигает предела раньше и на меньшей длине; отожжённый металл даёт больше всего и меньше всего жёсткости после формовки. Ничего из этого не решается без глубины, поэтому сравнение какой сплав подходит какому контейнеру полезно только после того, как известны глубина и угол. И проверяют их на фактической глубине, а не по справочным таблицам.
Почему более твёрдая нагартовка утоняется иначе, чем отожжённая?
Два рулона одного сплава, отожжённый и нагартованный, могут отказать совершенно по-разному в одной и той же оснастке.
Отожжённая стенка размазывает деформацию по большой длине и утоняется постепенно. Более твёрдая нагартовка собирает её в короткую полосу, и стенка утоняется резко, а затем перестаёт поддаваться.
Dive deeper
Алюминий нагартовывается. Состояние H14, H16 или H18 уже прокатано с заданной степенью холодной деформации, то есть часть способности к упрочнению израсходована до пуска пресса. Именно этот быстрый переход от мягкости к пределу сужает окно настройки. Когда вытяжка деформирует стенку, наиболее нагруженная точка быстро упрочняется, а поскольку упрочнение повышает нагрузку, нужную для дальнейшей деформации, соседний металл берёт на себя больше. Это звучит полезно, и до известной степени так и есть.
Проблема в том, что тот же механизм сокращает окно: локализованная полоса доходит до предела, пока остальная стенка ещё сравнительно не растянута. Отожжённый рулон ведёт себя наоборот, начинает мягко и упрочняется по мере деформации, поэтому работа продолжает распределяться, а угол меняется менее ступенчато. Видимый результат твёрдой нагартовки — более короткая и резкая зона вместо длинной постепенной потери. На практике это стенка, которая быстро меняет толщину в углу и остаётся почти постоянной на плоской стороне.
Чего отожжённый металл не даёт — жёсткости готовой стенки, и он легче образует гофры во фланце. Полутвёрдые состояния H22 и H24 — компромисс, на котором останавливаются многие программы контейнеров: нагартовки хватает, чтобы держать стенку и переносить обращение, пластичности хватает, чтобы утонение распределялось. Нагартовка не бесплатное улучшение: более твёрдая может перенести слабое место в более узкую полосу. Настоящая проверка — проба на фактической глубине: свойства из справочника не говорят, где окажется тонкая полоса.
Что оснастка может изменить и где решает материал?
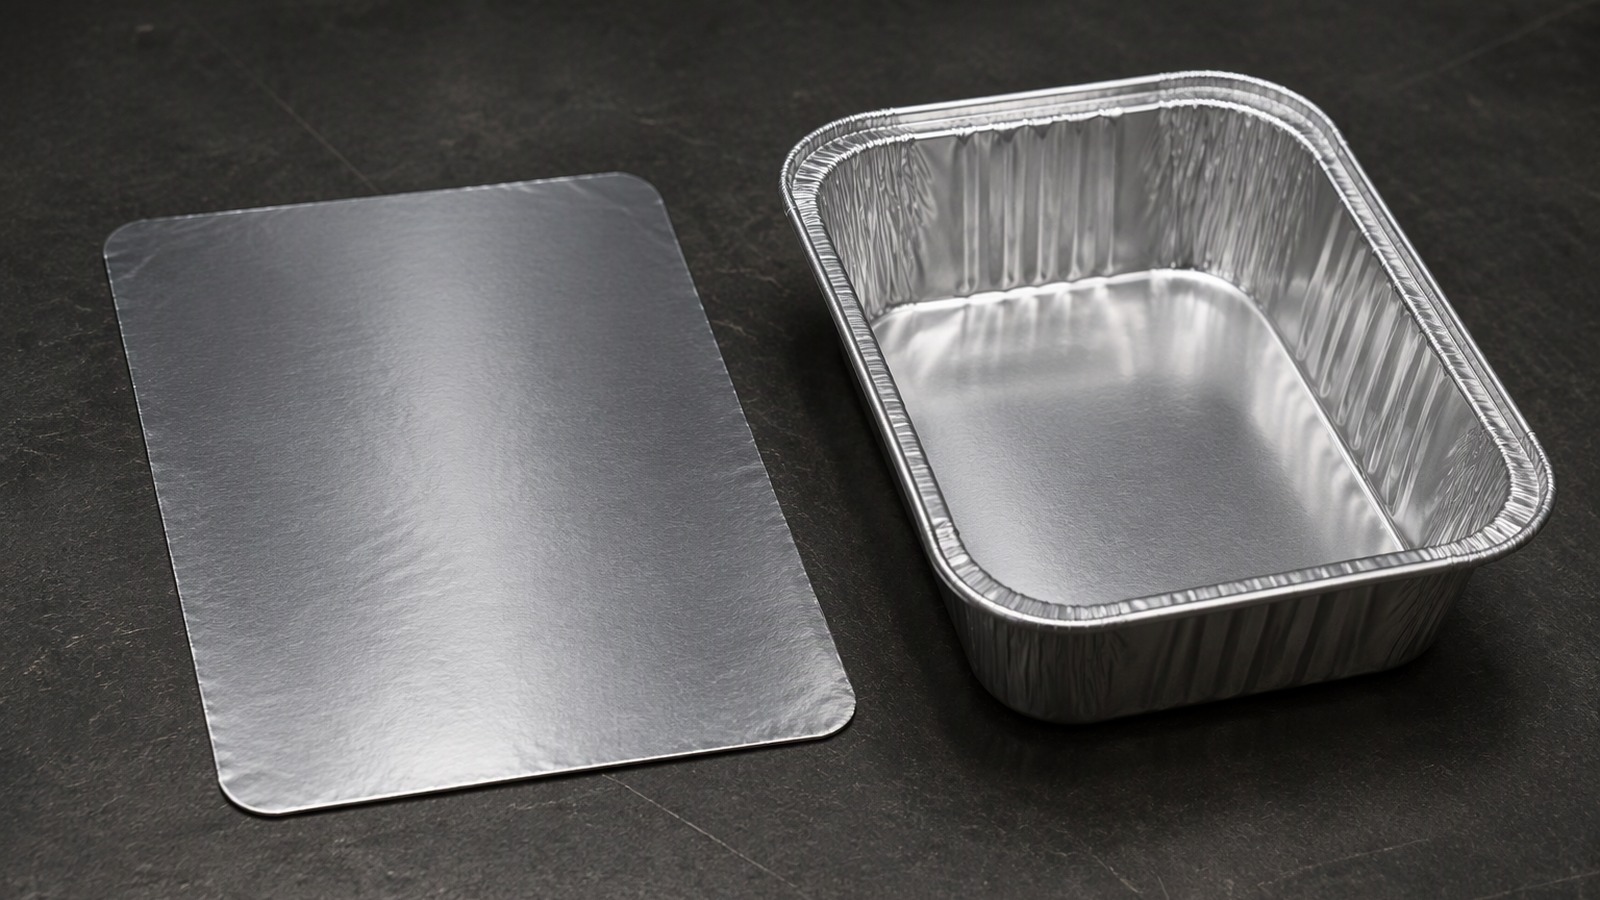
Оснастка переносит деформацию с одного места на другое. Она не добавляет металл и не заставит короткую заготовку питать высокую стенку.
Радиусы, зазор, усилие прижима, тормозные пороги и смазка меняют распределение деформации. После определённой точки оставшиеся пределы принадлежат рулону, а не матрице.
Dive deeper
Больше всего работают радиусы. Щедрый радиус матрицы даёт фланцу более плавный путь в стенку, снижает деформацию изгиба и пропускает больше металла. Щедрый радиус носка пуансона распределяет поворот от дна к стенке по большей поверхности. Оба облегчают угол, и оба чего-то стоят: слишком открытый радиус матрицы позволяет фланцу гофрироваться, а слишком щедрый носок пуансона отнимает площадь у дна. Практическое правило: щедрость в радиусах покупает равномерность толщины и продаёт часть жёсткости стенки.
Зазор решает, будет стенка только вытянута или ещё и обжата. Плотный зазор намеренно утоняет стенку и оставляет яркую ровную поверхность, но требует большей нагрузки и ускоряет износ. Свободный зазор позволяет стенке утолщаться на выходе из матрицы, что кажется желательным, пока в этом пространстве не появятся складки. Между крайностями лежит настройка, на которой работает большинство оснасток: лёгкий контакт по зеркалу матрицы без намеренного обжатия. Поэтому зазор проверяют на оснастке под нагрузкой, а не только на чертеже.
Смазка — самый дешёвый рычаг и самый простой для перебора. Хорошая плёнка снижает трение на радиусе матрицы, поэтому стенка несёт меньше натяжения и меньше утоняется. Избыток даёт фланцу скользить свободно и меняет тонкий угол на гофрированный. Постоянство важнее количества: плёнка, различающаяся по ширине полосы, оставляет стенку, различающуюся по периметру детали. За пределами этих рычагов проектирование оснастки для толстой фольги сводится к жёсткости, а не к изобретательной геометрии. Это заметно на длинных сериях, где разница между началом и концом смены становится измеримой.
Почему размер заготовки задаёт предел раньше оснастки?
Любой спор о радиусах и смазке решается заготовкой, которой либо хватает, либо нет.
Заготовка — это бюджет металла. Её площадь должна покрыть дно, радиусы, стенки и припуск на обрезку, а остаток — то, с чем работает стенка.
Dive deeper
Размер заготовки решают рано, а меняют поздно и дорого, и это неверный порядок. Обычно её считают от развёрнутой площади готовой детали плюс припуск на фланец, который должен удержать прижим. Если расчёт верен, металла хватает, чтобы построить стенку без жёсткого растяжения. Если его мало, никакая настройка оснастки не восполнит нехватку: стенка деформируется сильнее, а угол, который и так отставал, сильнее всех. Поскольку расчёт опирается на площадь, любое изменение радиуса угла меняет потребность в металле ещё до резки.
Форма значит не меньше площади. Прямоугольная заготовка с щедрыми углами даёт углу детали больше металла и снижает зажатие со стороны соседних сторон. Вырубка углов заготовки назад — обычный способ накормить трудный угол, не увеличивая площадь и, значит, не увеличивая отход. Плата — менее удобная в обращении заготовка и раскладка, требующая большего внимания, а плата идёт в раскладку и обращение, а не в качество стенки.
Завышенная заготовка тоже не безопасный ответ: больше фланца означает больше зажатия, выше усилие пуансона и больше обрезки. Если заготовка уже задана существующей оснасткой, скажите об этом в запросе: так поставщик поймёт, что свободны только толщина, нагартовка и сплав. Справочные материалы европейской ассоциации алюминиевой промышленности помогают поставить вопрос, но ответ для конкретной детали всё равно даёт пробная вытяжка. Компромисс обычно в том, чтобы считать заготовку по фактической глубине с небольшим припуском на обрезку, а не брать её с запасом.
Как проверить тонкую стенку самому и что указать в запросе?
Тонкий угол легко заподозрить и на удивление легко измерить, если замер взят в правильном месте.
Измеряйте в фиксированных положениях по часам и на середине высоты, разрежьте угол и сравните с плоской стороной. Затем укажите минимальную стенку, которую вы принимаете, а не номинальную.
Dive deeper
Начните с положений, потому что замер без положения не доказательство. Отметьте четыре положения по часам, измерьте каждое между радиусом дна и верхней кромкой, затем измерьте полосу чуть выше радиуса дна. Большинство претензий по тонкой стенке сосредоточено в одном из этих двух мест. Записывайте положение и высоту с каждым замером, иначе число нельзя сравнить с другим.
На стенке из фольги точечный микрометр с малым наконечником лучше плоского, который перекрывает стенку и читает её самое толстое место. Там, где микрометр не достаёт, вырежьте полосу, измерьте площадь и взвесьте. Яркая полоса выше радиуса дна говорит о том же. Всегда сравнивайте угол с плоской стороной на одной детали: важна именно разница.
Запрос работает лучше всего с пятью данными: готовая глубина, размеры в плане включая радиусы углов, минимальная стенка, которая должна сохраниться, и где именно, предпочтительный сплав и нагартовка, а также задуманная толщина. Добавьте, есть ли оснастка и какая заготовка используется, потому что алюминиевая фольга 3003 для вытянутых контейнеров ведёт себя в углу иначе, чем более мягкая марка.
Запас после этого — решение, а не надежда. Задайте минимум, дайте поставщику предложить толщину, которая его обеспечивает, и попросите сообщать угол отдельно от плоских сторон. Если глубина близка к пределу, одна проба на более мягком варианте, например на алюминиевой фольге 1100 для формованных деталей, закрывает вопрос. Общие сведения американской ассоциации алюминия и европейской ассоциации фольги помогают его сформулировать, хотя ни одна из них не отвечает за конкретную оснастку.
Утонение стенки — это бюджет, а не случайность. Спросите, откуда пришёл металл, измерьте угол и впишите минимальную стенку в запрос.