¿Por qué importa tanto el borde cortado del papel de aluminio?
Qué deja el corte en el borde del papel de aluminio y por qué ese borde decide toda la tirada.
Una rotura en el cabezal de recubrimiento rara vez empieza donde aparece. Empieza en un borde que nadie miró cuando se cortó la bobina.
El cizallado no se limita a dividir una banda: desplaza metal y deja un labio elevado y una franja endurecida a lo largo del borde. Ese borde soporta después todas las tensiones que verá la bobina, y su estado decide si la banda corre limpia o rompe.
Este artículo mira solo el borde: qué dejan las cuchillas, cómo esa característica se convierte en fallo y qué debería poner por escrito un comprador.
¿Qué le ocurre realmente al metal cuando se corta el papel de aluminio?
Dos cuchillas se encuentran con una banda en tensión, y el metal no se separa limpiamente. Se fuerza la separación.
El cizallado es una fractura controlada más un flujo plástico en la línea de corte. La tira separada conserva una franja estrecha de metal deformado y endurecido a cada lado, y esa franja se comporta de forma distinta al resto de la banda.
Dive deeper
Las cuchillas hacen dos cosas a la vez. Donde se encuentran los filos, el metal se cizalla hasta separarse. Alrededor de esa línea, una zona más ancha se flexiona, se arrastra y se comprime antes de recuperar su forma. El resultado es un borde con tres rasgos que importan: un pequeño labio elevado donde el metal desplazado ha tenido que ir a alguna parte, una franja estrecha de metal más duro dejada por el trabajo en frío y una ligera curvatura fuera del plano de la banda, allí donde el patrón de tensiones internas ha quedado abierto.
Ninguno de estos rasgos es un defecto en sí mismo; todas las bobinas cortadas los llevan. Lo que cambia es su intensidad y la regularidad con que se repiten a lo largo de la bobina. Un labio marcado en una tira junto a un borde limpio en la vecina significa que el par de cuchillas no cortaba igual en toda la anchura, lo primero que hay que revisar cuando falla una sola banda.
El metal también recuerda que lo cortaron. La franja trabajada no puede relajarse, porque la banda sin deformar la sujeta por un lado. Esa energía almacenada aparece después como borde tenso, banda que se desvía o curvatura que no se apoya plana en el cabezal de recubrimiento. Los antecedentes sobre cómo se lamina y se acaba el metal están en este artículo de referencia sobre el papel de aluminio. El lado de la manipulación aparece en material publicado sobre el sector de la lámina.
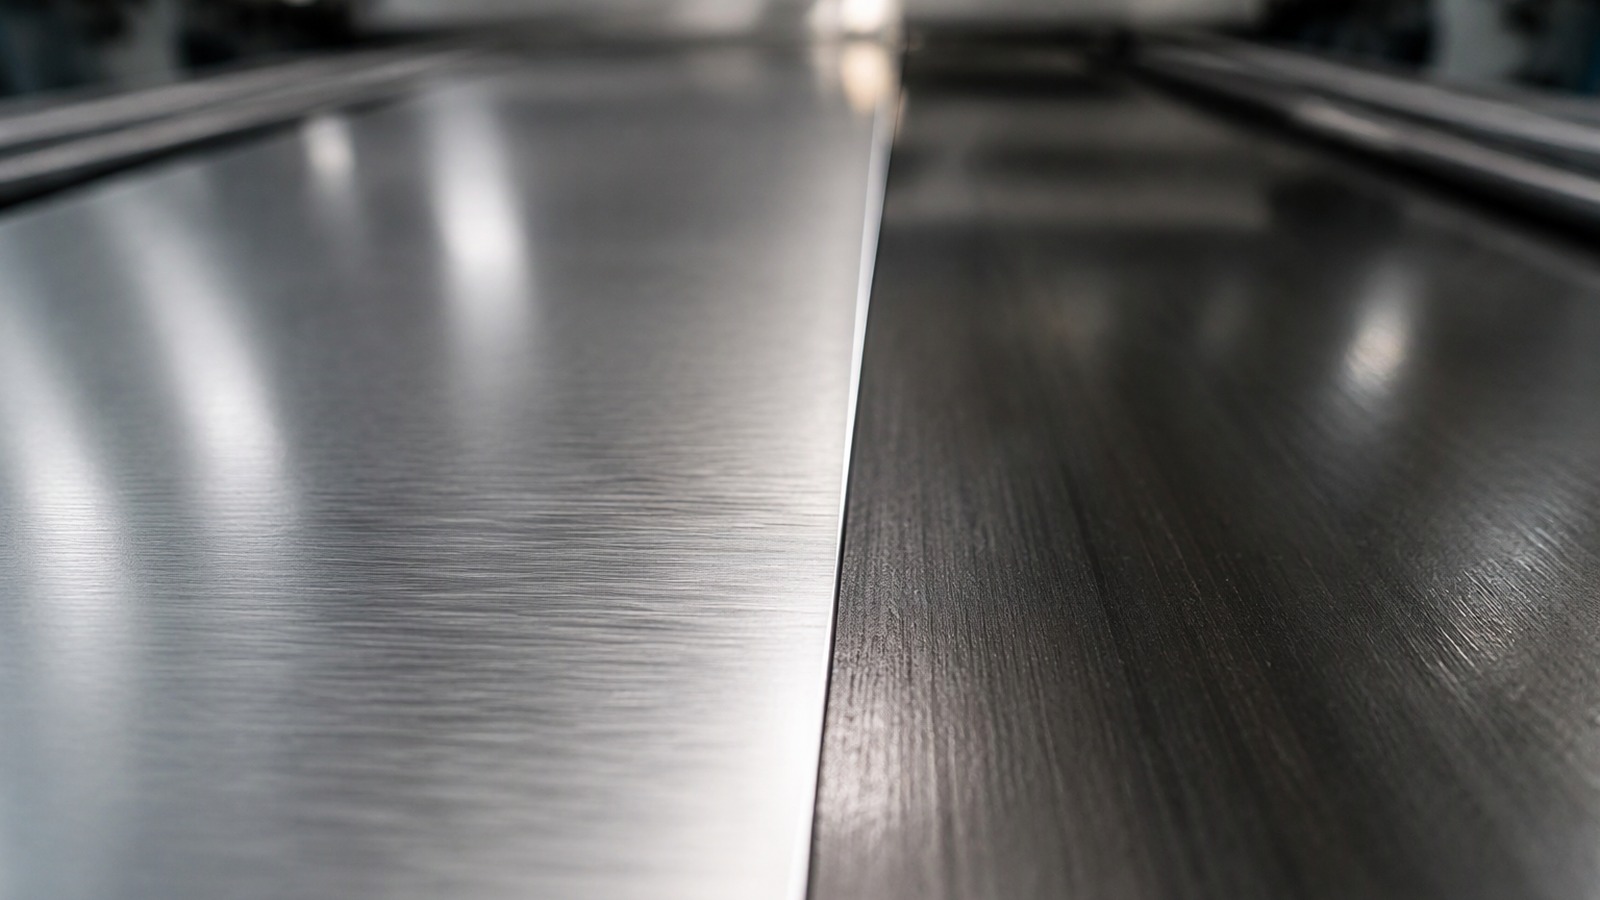
¿En qué se diferencia un borde cortado de un borde laminado?
Observe los dos bordes de una bobina madre. Ambos son aluminio, pero solo uno de ellos ha sido cortado alguna vez.
El borde laminado queda cerrado y alisado por el cilindro, así que el metal conserva la textura que le dio el tren. El borde cortado está recién expuesto, desgarrado a pequeña escala y deformado plásticamente, sin historia propia.
Dive deeper
Una superficie laminada es una superficie que ha sido prensada. El cilindro de trabajo aplana el metal, cierra la porosidad superficial y deja una textura direccional que hereda el resto del proceso. Esa superficie ha tenido tiempo de formar su óxido natural, y es la que un recubridor, un impresor o un laminador está acostumbrado a ver.
Un borde cortado no tiene nada de esa historia. La línea de cuchilla expone metal que nunca tocó un cilindro, y lo expone en un estado desgarrado y plegado. El óxido que se forma después es delgado e irregular, y se apoya en un perfil mucho más grueso que la cara laminada. Quien haya visto un ensayo de tensión superficial o un cordón de recubrimiento comportarse mal justo en el margen de la banda ha visto la diferencia entre las dos superficies, no un problema del metal base.
La asimetría importa comercialmente. Un transformador puede pedir una anchura y recibir una bobina cuyas caras son perfectas y cuyos bordes no lo son, y nada en la medición de anchura lo revelará. El borde es una línea, no una cara, y está justo donde cada proceso posterior aplica su mayor concentración de tensiones. Por eso dos bobinas de la misma aleación, temple y espesor pueden comportarse de forma distinta en la misma máquina.
¿Cómo se convierte una rebaba en una rotura?
Una rotura casi nunca empieza en el centro de una banda. Empieza donde el material ya está comprometido.
Un labio elevado concentra la tensión en una cresta delgada. Bajo tensión repetida la cresta se endurece más, se abre una microentalla en su raíz y la entalla avanza por la tira hasta que la banda se parte.
Dive deeper
Una rebaba es un problema geométrico antes que mecánico. El metal empujado al borde del corte tiene que ir a alguna parte, así que sobresale del plano. Cuando la banda está en tensión, esa cresta sobresaliente es el camino más rígido disponible, y la carga se concentra en ella en lugar de repartirse por la tira. La raíz de la cresta, donde se une a la cara plana, es una entalla natural.
El ciclado hace el resto. Cada arranque, parada, corrección de tensión y cambio de diámetro en el desbobinado vuelve a cargar esa entalla. El metal de la raíz se endurece hasta que ya no puede deformarse, se abre una grieta corta y la grieta busca el camino más fácil a través de la anchura. Una vez que la grieta avanza, a la tira le queda mucha menos sección de la que sugiere su espesor nominal, y falla rápido, a menudo varios metros aguas abajo de donde empezó el daño.
También por eso el síntoma y la causa están tan separados. El operador ve una rotura en un rodillo guía o en una empaquetadora y mira allí, mientras el rasgo que la inició viajó dentro de la bobina desde la cizalladora y solo se reveló mucho después, bajo carga. Los mecanismos que se describen en por qué rompe el papel de aluminio en una empaquetadora empiezan exactamente con este tipo de daño de borde.
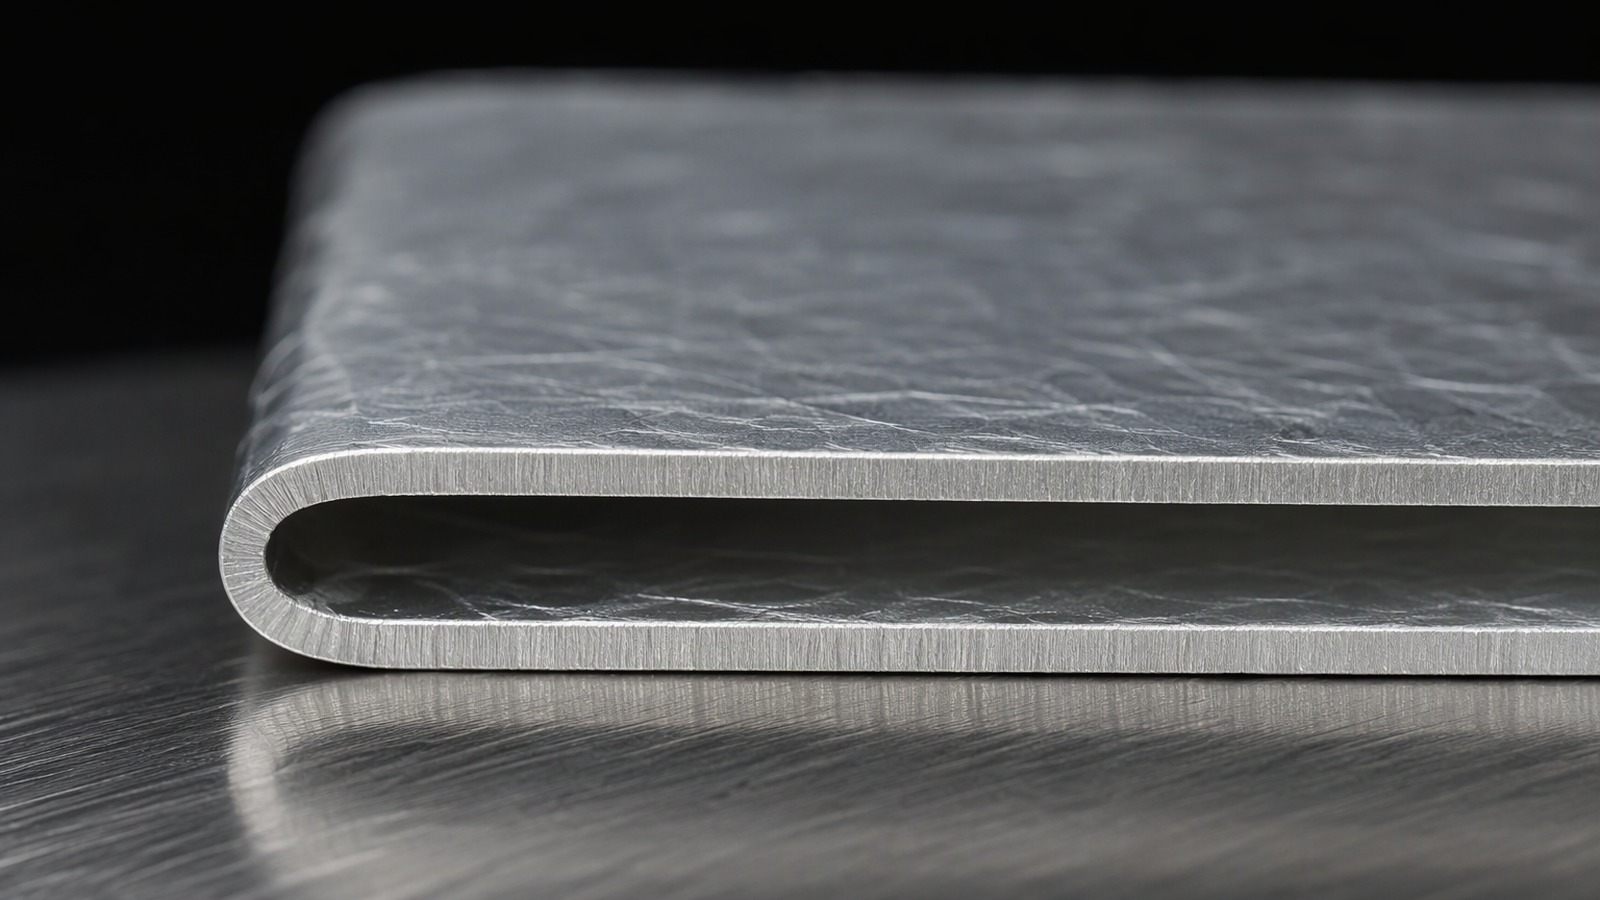
¿Corte con cuchilla o corte por cizalla: cuál conviene a su banda?
Dos familias de utillaje hacen el mismo trabajo por medios distintos, y cada una deja su firma en el metal.
El corte con cuchilla presiona una hoja contra un soporte y da un borde fino y bruñido en papel fino y blando. El corte por cizalla separa el metal entre dos cuchillas circulares y da un borde más recto que aguanta mejor al subir el espesor.
Dive deeper
El corte con cuchilla trabaja por presión. La hoja se presiona contra la banda, el soporte recibe la reacción y la separación ocurre por una combinación de penetración y cizalladura por delante de la punta. El borde que deja es brillante y algo bruñido en la cara de contacto, con un labio pequeño en la otra. En papel fino y temple blando es un proceso suave, y el utillaje es sencillo de ajustar.
El corte por cizalla trabaja por oposición. Dos cuchillas se cruzan con una holgura pequeña y el metal se separa entre ellas en lugar de ser empujado contra un soporte. El borde es más recto, el labio más pequeño y la franja deformada queda más cerca del corte. El precio es que el utillaje de cizalla exige disciplina: holgura, estado de las cuchillas y carga lateral deben estar bien, o el par roza en vez de cortar y el borde llega endurecido y de textura basta.
Ningún método es mejor en abstracto. Lo fino y blando favorece la cuchilla; el espesor mayor y los bordes que deben quedar rectos favorecen la cizalla. Para el comprador lo importante es que la ruta se declare y se mantenga, porque una bobina cambiada de un método al otro corre distinto en la misma línea con anchura idéntica. Una visión más amplia de cómo encajan estos pasos de acabado en la cadena aparece en material publicado del sector.
¿Por qué importa más la calidad del borde en espesores altos?
El espesor cambia la aritmética en el borde. Un labio en papel fino es una curiosidad; en espesor alto es una cuña.
El papel más grueso necesita más fuerza para separarse, así que la franja deformada es más profunda, el labio mayor y la tensión almacenada más alta. La tira también es más rígida, así que el borde soporta una parte mayor de la carga.
Dive deeper
En una banda fina un labio pequeño es una fracción pequeña de la sección, y la tira simplemente se adapta a su alrededor. En papel más grueso el mismo rasgo es un cambio real de sección, y la tira se resiste a adaptarse. No puede flexionar a un lado, así que el labio se vuelve a la vez camino de carga y bisagra. El plegado, la conformación y el rebobinado se concentran en esa línea en lugar de repartirse por la anchura.
La consecuencia aparece en tres sitios. Un borde tenso se acumula en un lado de la bobina y la cara del rollo escalona o telescopia. Una curvatura que era menor en la cizalladora se convierte en pliegue en un útil de conformado. Y una rebaba que en papel fino se habría eliminado por roce sobrevive en espesor alto lo suficiente para iniciar una grieta en una operación de plegado, porque hay sección suficiente detrás para cargar la entalla.
Aleación y temple interactúan con esto. Un temple blando O admite un borde áspero deformándose localmente; un temple más duro no puede, así que la tensión va a la grieta. El espesor alto suministrado en 3003 o 3004 para conformado es un buen ejemplo: el mismo borde que sobrevive en una aleación blanda aparece como desgarro en una dura, incluso con el mismo espesor. Por eso el borde cortado del papel de aluminio de 0,2 mm merece su propia conversación en una consulta y no una nota al pie.
¿Cómo se puede juzgar un borde sin laboratorio?
Casi todos los problemas de borde se ven antes de poder medirse, y las pruebas útiles no cuestan más que atención.
Mire a lo largo del borde con luz rasante, tóquelo a través de un paño, extienda un tramo sobre un banco plano para ver la curvatura y compare las bandas en paralelo. La regularidad entre bandas dice más que cualquier lectura aislada.
Dive deeper
Empiece con luz rasante. Sujete la tira de modo que el borde reciba una fuente baja y mire a lo largo. Un corte limpio se lee como una línea brillante continua con un reflejo uniforme; uno malo muestra un reflejo roto, una pluma de metal separada del plano o una línea de sombra oscura donde el labio se levanta. Gire la tira y repita, porque un labio de una sola cara es fácil de perder.
Después use las manos, con cuidado. Pase el borde por un paño doblado: un borde desgarrado engancha fibras y uno limpio pasa. Extienda un metro de tira sobre un banco plano y observe los extremos, que es la forma más rápida de ver curvatura y borde tenso. Compare la primera, la central y la última banda, y compare los dos bordes de la misma tira, porque un problema en una sola cara apunta al utillaje y en las dos apunta a la bobina madre.
Por último, lea la bobina enrollada. Una cara frontal que escala, se abomba o muestra vueltas sobresalientes informa del estado del borde en cientos de metros de un vistazo. Estos juicios son cualitativos, y ahí está su valor en la bobinadora. Los equipos que anotan lo que ven con palabras sencillas se hacen una idea mejor que los que esperan una reclamación. La visión más amplia de cómo se habla de la calidad del borde cortado del papel de aluminio con los transformadores sigue la misma lógica.
¿Qué hace la calidad del borde en el recubrimiento y el laminado?
Un cordón de recubrimiento vive al filo de la estabilidad, y el borde de la banda es donde esa estabilidad se pone a prueba primero.
Un labio elevado perturba el cordón y deja un margen irregular y desgarrado. Un borde curvado atrapa aire en el pinzamiento del laminado, y el metal suelto de un borde desgarrado pasa a los rodillos y se imprime como marcas.
Dive deeper
Los recubridores y laminadores trabajan con un margen. El cordón, el menisco en la rasqueta o la película en el pinzamiento se comportan bien dentro de la banda y se deterioran en el límite. Un labio que sobresale cambia el hueco local y el mojado local justo en ese límite, así que el espesor de recubrimiento se estrecha, el margen se desplaza y la película seca muestra una línea desgarrada. El material no se rechaza por el recubrimiento sino por el margen, que es caro de recortar.
El laminado añade aire atrapado. Un borde curvado u ondulado no se encuentra limpiamente con la segunda banda en el pinzamiento, así que se forma una franja estrecha sin adhesión a lo largo del margen. Puede parecer aceptable en la bobina y delaminarse después en una bolsa o una tapa. Los residuos metálicos finos de un borde desgarrado se acumulan en rodillos, en unidades de corona y en el control de estática, y luego vuelven a la banda como marcas repetidas a un paso fijo.
Nada de esto se repara aguas abajo. Recortar un borde malo cuesta anchura, rendimiento y una operación, y solo retira lo que está en el margen, no la tensión que ya está en la bobina. Especificar el borde con el mismo cuidado que el espesor sale más barato que descubrirlo en el cabezal, y una bobina como papel de aluminio 1050 de 0,08 mm es un punto de partida práctico para recubrimiento ligero.
¿Qué debe indicar una consulta sobre el estado del borde?
Una consulta que solo enumera aleación, temple, espesor y anchura deja sin mencionar la variable más decisiva.
Indique el proceso por el que correrá la banda, si ambos bordes van cortados o uno es borde de laminación, cómo es un borde bueno en palabras llanas y cómo se desbobinará. Añada anchura y núcleo en cifras.
Dive deeper
Empiece por las cifras: aleación del rango 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, temple en O, H14, H16, H18, H22 o H24, espesor entre 0,005 y 0,20 mm, anchura entre 100 y 1500 mm y núcleo de 76 o 152 mm. Añada la cantidad, 3 MT por medida como punto de partida habitual, y el puerto: Qingdao, Tianjin o Shanghái.
Después describa el borde en el idioma del proceso: diga si la banda se recubrirá, laminará, imprimirá, rebobinará o conformará, y diga qué falla hoy. Un transformador que escribe que el margen se rompe y la banda se desvía en el tercer rodillo ha dado más que una página de adjetivos. Diga si los dos bordes van cortados o uno es borde de laminación, porque esa elección cambia el utillaje y el riesgo.
Por último, acuerde cómo se comprobará el borde a la llegada y qué ocurre si no se cumple. El estado del borde se juzga contra un propósito, y un proveedor que conoce el propósito puede sostener el rasgo correcto donde importa. Para la parte dimensional, véase tolerancia de anchura de cizallado y diámetro de núcleo. El contexto de mercado aparece en material publicado de mercado.
Pida el borde, no solo la anchura. Una bobina se demuestra en la línea por la que debe correr, y el borde es donde empieza esa prueba.