Почему так важен обрезной край алюминиевой фольги?
Что оставляет резка на краю фольги и почему этот край определяет всю дальнейшую работу.
Разрыв на головке покрытия редко начинается там, где его видят. Он начинается на крае, на который никто не смотрел при резке рулона.
Резка не просто делит полотно. Она оттесняет металл, оставляя небольшой приподнятый гребешок и наклёпанную полосу вдоль края. Затем этот край принимает на себя всё натяжение, которое увидит рулон, и его состояние решает, пойдёт полотно чисто или порвётся.
Эта статья — только о крае: что оставляют ножи, как эта особенность превращается в отказ и что покупателю стоит зафиксировать письменно.
Что на самом деле происходит с металлом при резке фольги?
Два ножа встречаются с полотном под натяжением, и металл не разделяется чисто. Его разрывают.
Резка — это управляемое разрушение плюс пластическое течение на линии ножей. Отделённая полоса сохраняет узкую зону деформированного, наклёпанного металла с каждой стороны, и эта зона ведёт себя иначе, чем остальное полотно.
Dive deeper
Ножи делают два дела одновременно. Там, где сходятся режущие кромки, металл сдвигается до разделения. Вокруг этой линии более широкая зона изгибается, увлекается и сжимается, прежде чем вернуться в исходное положение. В результате край получает три существенные особенности: небольшой приподнятый гребешок, куда ушёл вытесненный металл, узкую полосу более твёрдого металла от холодной деформации и лёгкую волну вне плоскости полотна там, где раскрылась картина внутренних напряжений.
Ни одна из этих особенностей не является дефектом сама по себе: их несёт каждый разрезанный рулон. Различается их выраженность и то, насколько равномерно они повторяются по длине рулона. Заметный гребешок на одной полосе рядом с чистым краем соседней означает, что пара ножей резала неодинаково по всей ширине, — это первое, что проверяют, когда сбоит только одна дорожка.
Металл ещё и помнит, что его разрезали. Наклёпанная зона не может расслабиться, потому что недеформированное полотно удерживает её с одной стороны. Эта запасённая энергия позже проявляется как натянутый край, увод полотна или волна, которая не ложится плоско на головке покрытия. Общие сведения о том, как металл прокатывают и отделывают, есть в этой справочной статье об алюминиевой фольге. Заметить эти особенности можно не в момент реза, а позже: при перемотке, где собирается вытесненный металл, и при размотке, где край решает, как полотно сходит с рулона. Чем выше натяжение при резке, тем заметнее гребешок. Сторона обращения с рулоном описана в опубликованных материалах отрасли о фольге.
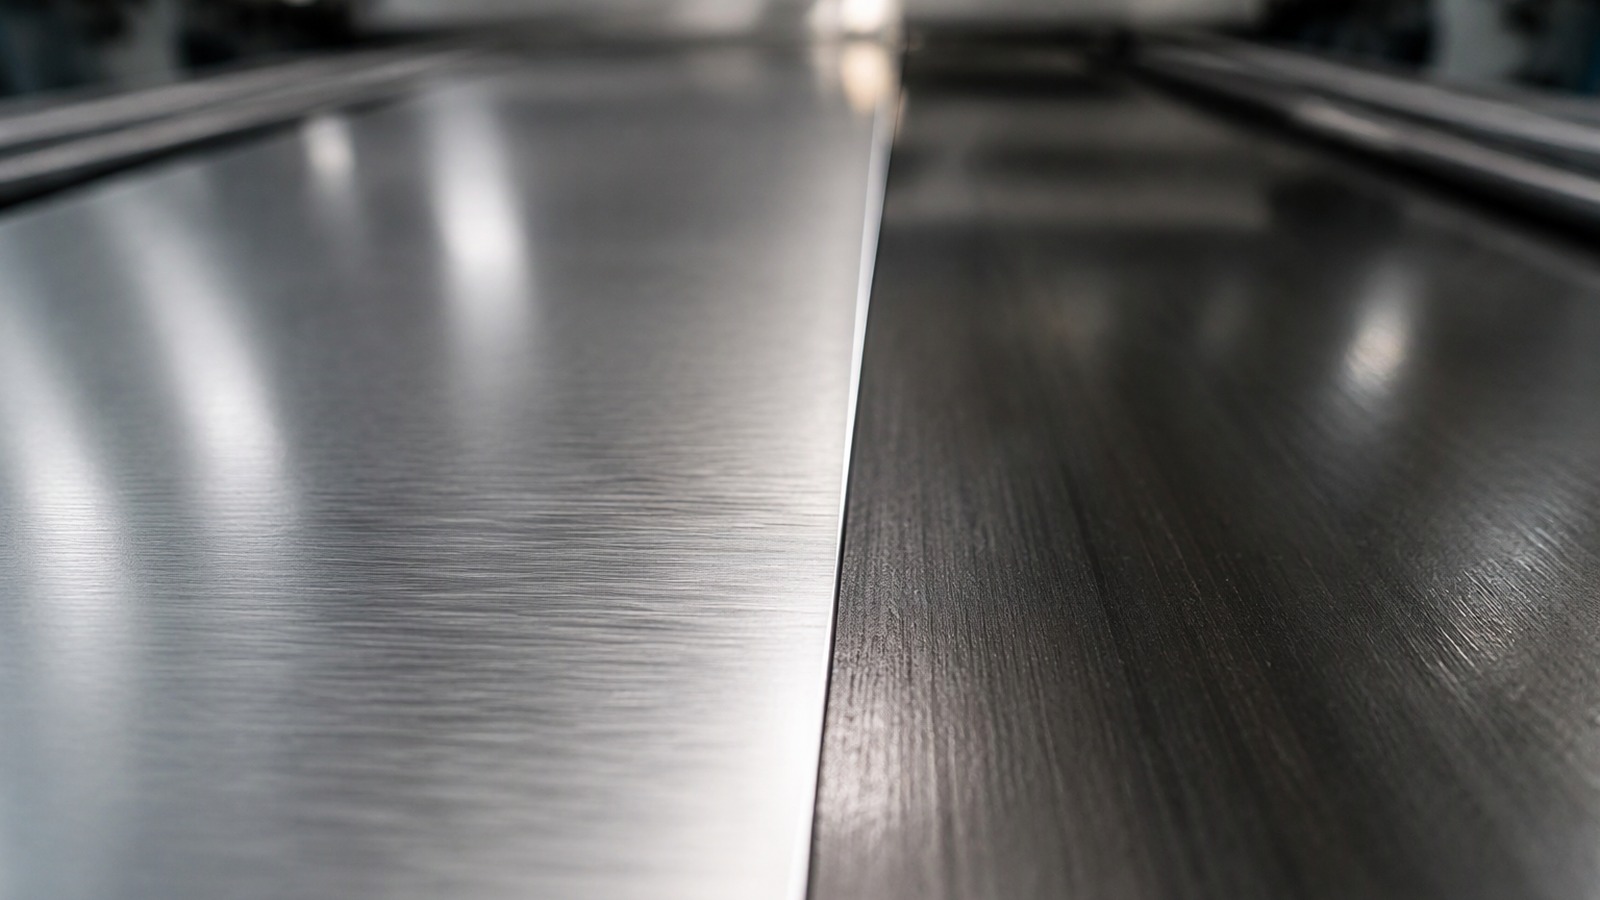
Чем обрезной край отличается от катаного?
Посмотрите на два края большого рулона. Оба из алюминия, но разрезан был только один из них.
Катаный край закрыт и сглажен валком, поэтому металл сохраняет рельеф, который дал ему стан. Обрезной край обнажён заново, разорван в малом масштабе и пластически деформирован, у него нет своей истории.
Dive deeper
Катаная поверхность — это поверхность, которую сдавили. Рабочий валок расплющивает металл, закрывает поверхностную пористость и оставляет направленный рельеф, который наследует весь дальнейший процесс. У этой поверхности было время нарастить свой естественный оксид, и именно её привыкли видеть лакировщик, печатник или ламинатор.
У обрезного края такой истории нет. Линия ножа обнажает металл, который никогда не касался валка, и обнажает его в разорванном, сложенном состоянии. Оксид, который образуется потом, тонок и неравномерен и лежит на профиле гораздо более грубом, чем катаная поверхность. Кто видел, как проба на смачиваемость или валик покрытия ведёт себя плохо у самой кромки полотна, тот видел разницу между двумя поверхностями, а не проблему основного металла.
Эта асимметрия важна коммерчески. Переработчик может заказать ширину и получить рулон, у которого поверхности идеальны, а края — нет, и никакое измерение ширины этого не покажет. Разницу можно свести к одному: катаная поверхность несёт историю постепенного сжатия под полированными валками, а обрезной край — историю одномоментного разделения. Край не виден ни в одном измерении ширины или толщины, поэтому он остаётся вне отчётов до первого отказа. Край — это линия, а не поверхность, и он находится именно там, где каждый последующий процесс создаёт наибольшую концентрацию напряжений. Поэтому два рулона одного сплава, состояния и толщины могут вести себя совершенно по-разному на одной машине.
Как заусенец превращается в разрыв?
Разрыв почти никогда не начинается в середине полотна. Он начинается там, где материал уже ослаблен.
Приподнятый гребешок собирает натяжение в тонкое ребро. При повторном натяжении ребро дополнительно наклёпывается, у его основания открывается микронадрез, и надрез идёт по полосе, пока полотно не разойдётся.
Dive deeper
Заусенец — геометрическая проблема раньше, чем механическая. Металлу, вытесненному к кромке реза, нужно куда-то деться, и он выступает над плоскостью. Когда полотно под натяжением, этот выступ оказывается самым жёстким путём, и нагрузка сосредотачивается на нём, вместо того чтобы распределяться по полосе. Основание гребешка, где он переходит в плоскую поверхность, — естественный надрез.
Остальное делает цикличность. Каждый пуск, остановка, подправка натяжения и изменение диаметра на размотке снова нагружают этот надрез. Металл у основания наклёпывается до состояния, когда он больше не может деформироваться, открывается короткая трещина, и трещина находит самый лёгкий путь по ширине. Как только трещина пошла, у полосы остаётся гораздо меньше живого сечения, чем предполагает номинальная толщина, и она рвётся быстро — часто за несколько метров ниже того места, где началось повреждение.
Такое объяснение помогает отличить обрыв, начавшийся с края, от обрыва из-за чрезмерного натяжения или дефекта намотки: если обрыв повторяется в одном и том же месте рулона, причина скорее в устойчивой особенности края, чем в изменении условий работы. Поэтому симптом и причина так далеко друг от друга. Оператор видит обрыв на направляющем ролике или в упаковочной машине и смотрит туда, тогда как исходная особенность проехала внутри рулона от резки и проявилась лишь намного позже, под нагрузкой. Механизмы, описанные в материале почему фольга рвётся в упаковочной машине, начинаются ровно с такого повреждения края.
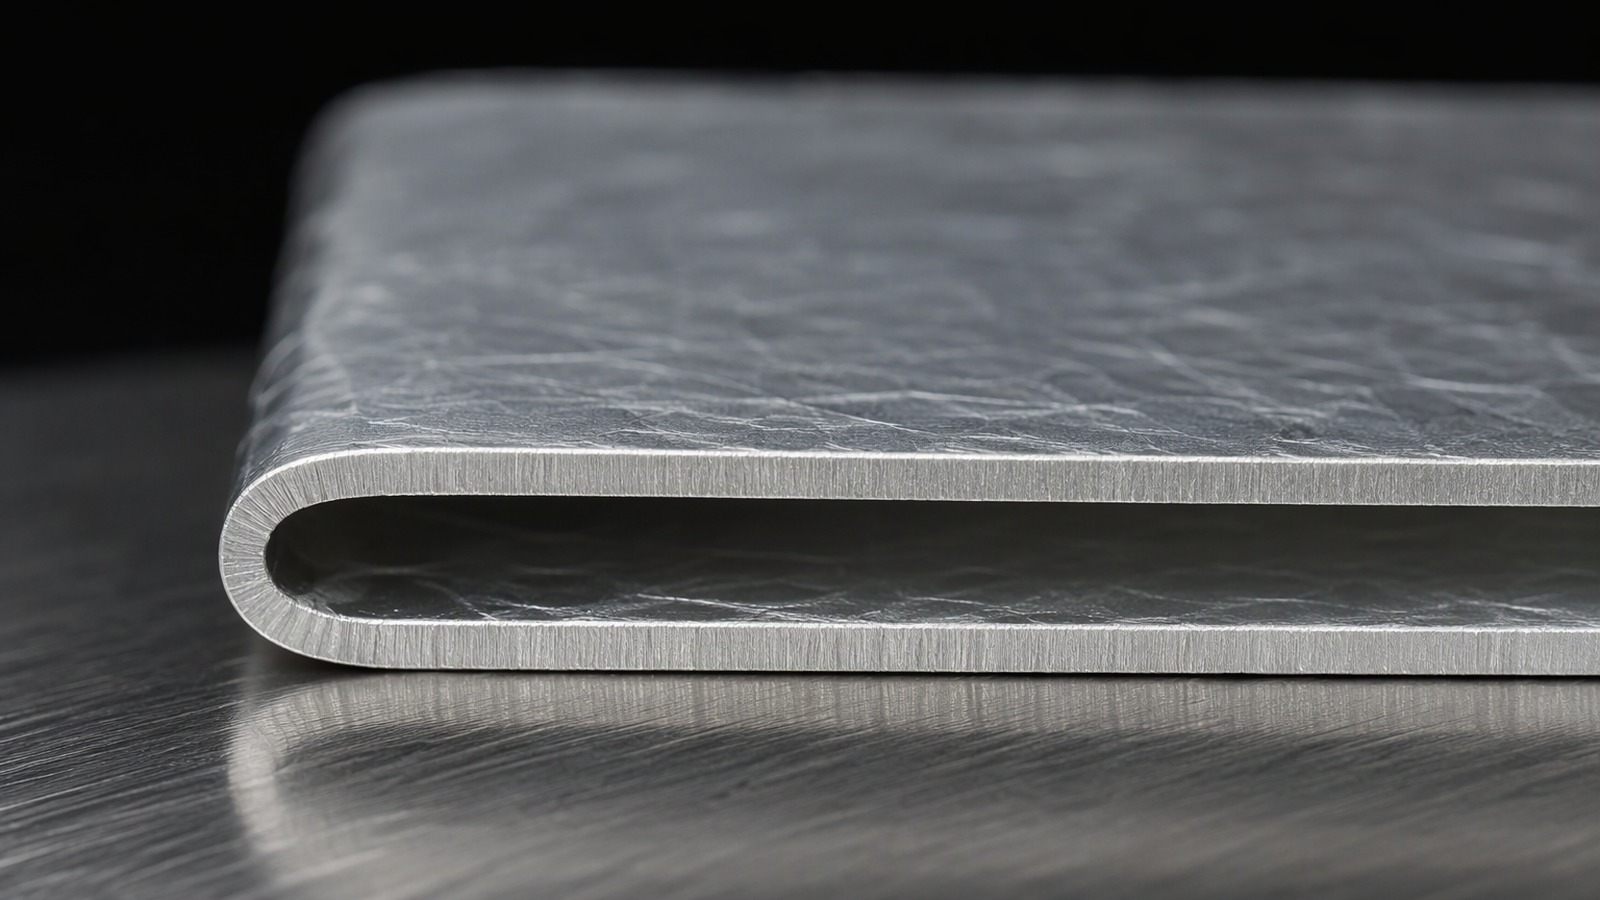
Резка одиночным ножом или дисковыми ножницами: что подходит вашей ленте?
Два семейства оснастки делают одну работу разными способами, и каждое оставляет свой след на металле.
Резка одиночным ножом прижимает лезвие к полотну и опоре, давая тонкий полированный край на тонкой мягкой фольге. Резка дисковыми ножами разделяет металл между двумя кругами и даёт более прямой край, который лучше держится с ростом толщины.
Dive deeper
Резка одиночным ножом работает давлением. Лезвие вдавливается в полотно, опора принимает реакцию, а разделение происходит за счёт сочетания внедрения и сдвига перед вершиной. Оставленный край блестящий и слегка полированный со стороны контакта, с небольшим гребешком с другой. На тонкой фольге в мягком состоянии это щадящий процесс, и оснастка проста в настройке.
Резка дисковыми ножами работает противодействием. Два ножа проходят друг мимо друга с малым зазором, и металл разделяется между ними, а не вдавливается в опору. Край прямее, гребешок меньше, а деформированная зона прижата ближе к резу. Плата за это — дисциплина: зазор, состояние ножей и боковая нагрузка должны быть выдержаны, иначе пара трётся вместо резания, и край приходит наклёпанным и грубым по рельефу.
Ни один способ не лучше сам по себе. Способ резки стоит фиксировать в записи по продукту, чтобы он не менялся от партии к партии: так легче проследить любое изменение поведения. На практике выбор определяется толщиной и задачей больше, чем общим предпочтением. Тонкое и мягкое тяготеет к одиночному ножу; большая толщина и края, которые должны оставаться прямыми, — к дисковым ножам. Покупателю важно, чтобы способ был заявлен и не менялся, потому что рулон, переведённый с одного способа на другой, ведёт себя иначе на одной и той же линии при одинаковой ширине. Более широкий взгляд на место этих отделочных операций в цепочке есть в опубликованных отраслевых материалах.
Почему качество края важнее при большой толщине?
Толщина меняет арифметику края. Гребешок на тонкой фольге — курьёз, на большой толщине — клин.
Более толстой фольге нужно больше усилия для разделения, поэтому деформированная зона глубже, гребешок крупнее, а запасённое напряжение выше. Полоса ещё и жёстче, поэтому край берёт на себя большую долю нагрузки.
Dive deeper
На тонком полотне малый гребешок — малая доля сечения, и полоса просто облегает его. На более толстой фольге та же особенность становится реальным изменением сечения, и полоса сопротивляется облеганию. Она не может отогнуться в сторону, поэтому гребешок одновременно становится путём нагрузки и шарниром. Гибка, формовка и перемотка сосредотачиваются на этой линии вместо того, чтобы распределяться по ширине.
Чем толще полоса, тем меньше метров выдерживает дефектный край до проявления. Поэтому край на большой толщине проверяют на первом витке, а не на последнем. Следствие проявляется в трёх местах. Натянутый край накапливается с одной стороны рулона, и торец рулона получает ступень или выступ. Волна, которая была небольшой на резке, становится складкой в формовочной оснастке. А заусенец, который на тонкой фольге стёрся бы, на большой толщине живёт достаточно долго, чтобы начать трещину при гибке, потому что за ним есть достаточное сечение, чтобы нагрузить надрез.
Сплав и состояние взаимодействуют с этим. Мягкое состояние O принимает грубый край локальной деформацией; более твёрдое состояние так не может, и напряжение уходит в трещину. Большая толщина из 3003 или 3004 для формовки — хороший пример: тот же край, который выдерживает на мягком сплаве, на твёрдом показывается как разрыв, даже при той же толщине. Поэтому обрезной край алюминиевой фольги 0,2 мм заслуживает отдельного разговора в запросе, а не сноски.
Как оценить край без лаборатории?
Большинство проблем края видны раньше, чем измеримы, а полезные проверки стоят только внимания.
Смотрите вдоль края скользящим светом, проводите по нему через ткань, положите отрезок на ровный стол, чтобы увидеть волну, и сравнивайте дорожки рядом. Равномерность между дорожками говорит больше любой отдельной оценки.
Dive deeper
Начните со скользящего света. Держите полосу так, чтобы край ловил низкий источник, и смотрите вдоль него. Чистый рез читается как непрерывная светлая линия с ровным бликом; плохой показывает разорванный блик, перо металла, стоящее вне плоскости, или тёмную линию тени там, где гребешок приподнят. Поверните полосу и повторите: односторонний гребешок легко пропустить.
Затем работайте руками, осторожно. Протяните край через сложенную ткань: рваный край цепляет волокна, чистый проходит. Положите метр полосы на ровный стол и посмотрите на концы — это самый быстрый способ увидеть волну и натянутый край. Сравните первую, среднюю и последнюю дорожку, а также два края одной полосы: односторонняя проблема указывает на оснастку, двусторонняя — на исходный рулон.
Достаточно повторять осмотр в одни и те же моменты смены и одним и тем же способом, тогда записи можно сравнивать между рулонами. Если результат различается между дорожками на одной машине, это практический признак того, что дело в оснастке, а не в исходном рулоне. Наконец, прочитайте намотанный рулон. Торец, который ступенит, тарелит или показывает выступающие витки, сообщает о состоянии края на сотнях метров одним взглядом. Эти оценки качественные, и в этом их ценность на намотке. Смены, которые записывают увиденное простыми словами, получают картину лучше тех, кто ждёт рекламации. Более широкая картина того, как обсуждают качество обрезного края алюминиевой фольги с переработчиками, следует той же логике.
Как качество края влияет на покрытие и ламинацию?
Валик покрытия живёт на грани устойчивости, и край полотна — первое место, где эта устойчивость проверяется.
Приподнятый гребешок возмущает валик и оставляет рваную, неровную кромку. Волна задерживает воздух в зазоре ламинатора, а свободный металл с рваного края переходит на валки и печатается как отметины.
Dive deeper
Лакировщики и ламинаторы работают с кромкой. Валик, мениск у ракельного ножа или плёнка в зазоре ведут себя хорошо внутри полотна и портятся на границе. Гребешок, выступающий над плоскостью, меняет местный зазор и местное смачивание именно на этой границе, поэтому толщина покрытия сужается, кромка уходит, а сухая плёнка показывает рваную линию. Материал отбраковывают не из-за покрытия, а из-за кромки, которую дорого обрезать.
Ламинация добавляет запертый воздух. Волнистый или закрученный край не встречается со вторым полотном чисто в зазоре, и вдоль кромки образуется узкая полоса без склейки. На рулоне это может выглядеть приемлемо, а позже расслоиться в пакете или крышке. Мелкий металлический сор с рваного края накапливается на валках, на коронных узлах и на устройствах снятия статики, а затем возвращается на полотно повторяющимися отметинами с постоянным шагом.
Край упоминают в заказе отдельной строкой, а не как подробность толщины: именно он определяет, сколько метров кромки придётся обрезать. Ровная кромка экономит не только покрытие, но и время на настройку. Ничего из этого не исправляется дальше по потоку. Обрезка плохого края стоит ширины, выхода и лишней операции, и убирает только то, что на кромке, а не напряжение, уже заложенное в рулон. Задать край так же тщательно, как толщину, дешевле, чем обнаружить его на головке покрытия, и рулон вроде алюминиевой фольги 1050 толщиной 0,08 мм — практичная точка отсчёта для лёгкого покрытия.
Что должно быть указано в запросе о состоянии края?
Запрос, в котором перечислены только сплав, состояние, толщина и ширина, оставляет самую важную переменную без упоминания.
Укажите процесс, по которому пойдёт полотно, обрезаны ли оба края или один остаётся катаным, как выглядит хороший край простыми словами и как рулон будут разматывать. Ширину и сердечник добавьте цифрами.
Dive deeper
Начните с цифр: сплав из ряда 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, состояние O, H14, H16, H18, H22 или H24, толщина от 0,005 до 0,20 мм, ширина от 100 до 1500 мм, сердечник 76 или 152 мм. Добавьте количество — 3 MT на размер как обычная отправная точка — и порт: Qingdao, Tianjin или Shanghai.
Затем опишите край на языке процесса: скажите, будет ли полотно покрываться, ламинироваться, печататься, перематываться или формоваться, и скажите, что именно отказывает сегодня. Переработчик, который пишет, что кромка разрушается и полотно уводит на третьем ролике, сообщил больше, чем страница прилагательных. Скажите, обрезаны ли оба края или один остаётся катаным: этот выбор меняет оснастку и риск.
Чем яснее описание, тем меньше шансов, что продукт придёт верным по размеру и негодным по задаче. Полезно приложить снимок или короткий образец нужного края и пользоваться одними и теми же словами с обеих сторон. Наконец, договоритесь, как край будут проверять при приёмке и что произойдёт, если он не соответствует. Состояние края оценивают под задачу, и поставщик, который знает задачу, удержит нужную особенность там, где она важна. По размерной части смотрите допуск по ширине резки и диаметр сердечника. Рыночный контекст есть в опубликованных материалах о рынке.
Спрашивайте край, а не только ширину. Рулон проверяется на линии, по которой ему идти, и край — там, где эта проверка начинается.