Что такое стык в рулоне алюминиевой фольги и зачем он нужен?
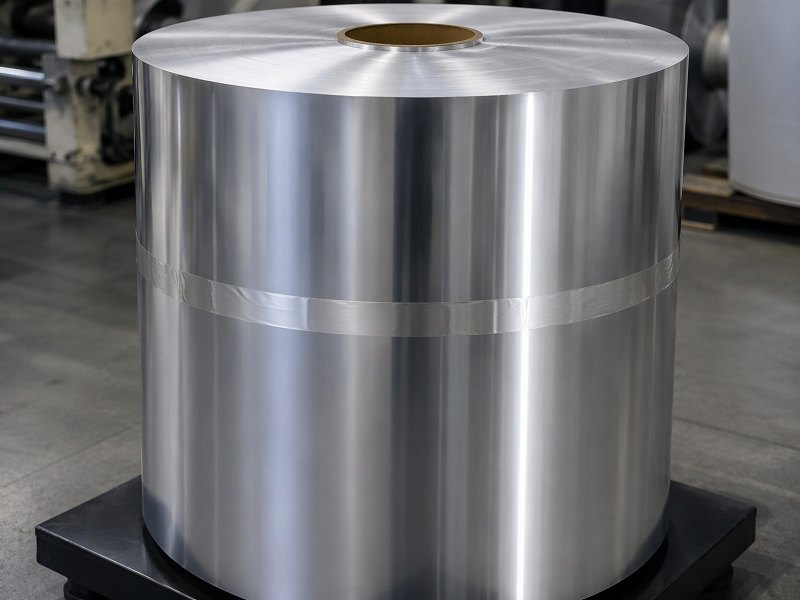
Стык — соединение внутри готового рулона, где кончается один рулон и начинается следующий. Что это, как его делают и обозначают и что он делает с печатью, ламинацией и упаковкой.
Что такое стык в рулоне алюминиевой фольги и зачем он нужен?
Стык приходит в самый неподходящий момент: посреди тиража, посреди заказа, посреди смены, и рулон, казавшийся на паллете сплошным, оказывается двумя соединёнными рулонами.
Стык — это соединение внутри готового рулона, где конец одного рулона прикреплён к началу следующего. Оно плановое, а не случайное, и обозначено меткой, чтобы линия успела подготовиться.
Соединение небольшое, но оно меняет то, что происходит на размотке, в сушилке, в зазоре ламинатора и в коробке. Восемь вопросов ведут его от металла к машине.
Что такое стык физически, внутри рулона алюминиевой фольги?
Проведите рукой по наружным виткам, и стык проявится валиком: двойная толщина, полоса клейкой ленты и короткая ступень, где меняется полотно.
Это две длины фольги, соединённые поперёк полотна — внахлёст или встык, лентой или сварным швом, — чтобы линия продолжала тянуть одно непрерывное полотно.
Dive deeper
Начнём с металла. Фольгу прокатывают из литой заготовки, и прокатный стан выдаёт рулон конечной длины, а не бесконечную ленту. Поэтому у каждого рулона есть начало и есть конец. Рулон, который должен отгрузить большую длину, наматывают более чем из одного такого рулона, и место, где один заканчивается и начинается следующий, и есть стык. Это осознанное соединение, а не случайность в намотке, и его не путают с дефектом.
Обычные формы просты. При соединении внахлёст хвост заканчивающегося рулона ложится на головку нового, и полоса клейкой ленты перекрывает оба по всей ширине полотна. При соединении встык концы сходятся кромка к кромке и проклеиваются с одной стороны или с двух. На некоторых линиях концы сваривают или соединяют ультразвуком, и тогда соединение становится металл к металлу. В любом случае получается местное изменение толщины, жёсткости и поверхности.
Это видно ещё до размотки. Наружные витки показывают небольшой валик, иногда заметную полосу ленты, иногда сложенный язычок у кромки, где стоит метка. Это не ремонт: это шов между двумя рулонами, изготовленными отдельно и соединёнными в один отгружаемый рулон. Общая основа про металл — в статье про алюминиевую фольгу и её прокатку.
Толщина и валик не единственный признак: на ощупь стык жёстче полотна, а на размотке он проходит коротким толчком. Опытный оператор узнаёт его раньше, чем увидит метку.
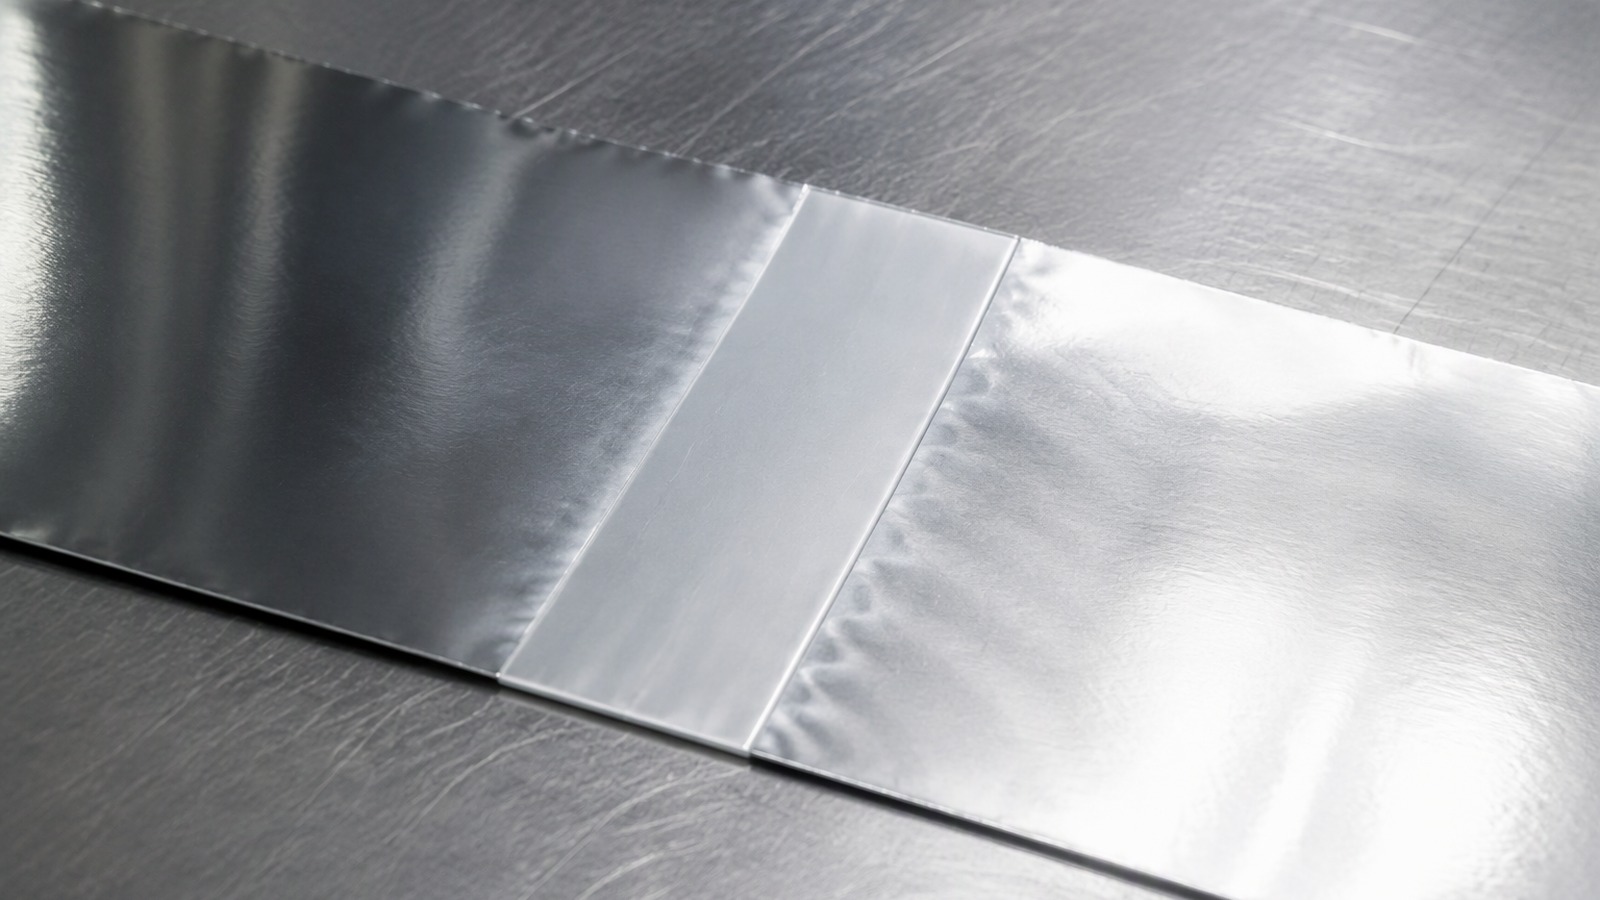
Почему в рулоне фольги есть стыки, а не одна непрерывная длина?
Потому что длину рулона задают масса рулона, грузоподъёмность и выход годного, а не идея бесшовного полотна.
У одного рулона конечная намотанная длина и масса, которую выдерживают краны, патроны и полы. Большую длину строят соединением рулонов, а вырезанные дефекты добавляют свои стыки.
Dive deeper
Стан наматывает то, что выдерживают намотчик и грузоподъёмность участка. Масса рулона ограничена оправкой, краном, патроном размотки у заказчика и нагрузкой на пол, поэтому у рулона есть практический потолок. Когда он достигнут, стан режет полотно и начинает заново. Фольга не становится слабее в месте реза; просто рулон там заканчивается, а следующий начинается на чистой оправке.
Дальше по потоку резчик или линия покрытия предпочитает не останавливаться на каждом рулоне-родителе. Соединение хвоста заканчивающегося рулона с головкой следующего держит линию в работе, и стык затем переходит в разрезанные рулоны. Поэтому стык появляется в середине рулона, купленного как одна позиция: он унаследован от рулона-родителя. Путь описан в статье как рулон-родитель становится разрезанным рулоном.
Вырезка дефектов — второй источник. Измеренный дефект удаляют, разрезая полотно и соединяя два годных конца, и хороший металл остаётся в заказе вместо того, чтобы уйти в отходы целым рулоном. Отказ от любых стыков — законная закупочная позиция, но у неё есть цена, и эта цена принадлежит разговору, а не догадке. Важно другое: каждый стык объявлен и обозначен там, где оператор его увидит.
Полезно думать о стыке как о цене большей длины: чем длиннее и тяжелее рулон просит покупатель, тем вероятнее, что его построят из нескольких рулонов-родителей. Это не недостаток прокатки, а арифметика массы, длины, толщины и ширины.
Как делают стык на работающей линии, не останавливая её?
Линия не останавливается, останавливается только размотка. Накопитель даёт оператору те секунды, которые нужны для соединения рулона со следующим.
Петля полотна ждёт в накопителе, пустая оправка встаёт и выходит в сторону, новый рулон выставляют и соединяют, и петля отдаёт полотно, пока новый рулон не примет работу.
Dive deeper
На непрерывной линии полотно стоит петлёй между размоткой и первой технологической позицией. Петля держит полотно на минуту или две работы, поэтому размотка может остановиться, пока всё ниже по потоку продолжает двигаться. Оператор заправляет новый рулон на свободную оправку, подводит его к позиции стыковки и зажимает. Старый рулон расходуется из петли, а не из себя: в этом и состоит весь приём.
Стык делают при неподвижном полотне на стыковочной планке. Хвост обрезают ровно по ширине, новую головку подводят к нему, кромки выставляют по одной базе, и две части склеивают лентой или сваривают. Хороший стык плоский, ровный и центрированный: без зажатого воздуха, без складки, без ленты, свисающей за кромку, без смещения, которое потом поведёт полотно. Затем петлю вырабатывают.
Последовательность отрепетирована, а не импровизирована. Линия уже на скорости, поэтому новый рулон должен выйти на неё без рывка натяжения, а петлю нужно пополнить до следующей смены рулона. На линии покрытия время жёстче, потому что сушилку и зазор нельзя возмущать без брака. Отраслевые организации, например European Aluminium, описывают эту цепочку как непрерывный процесс, который питают отдельные рулоны.
Качество стыка держится на нескольких вещах, которые видно глазом: ровный рез, совпадение кромок, отсутствие складок и лента, наложенная без перекоса. Любое отклонение проявится позже — уводом, морщиной или подъёмом на первом же валике.
Почему стык нужно обозначать и зачем нужна метка?
Необозначенный стык — сюрприз на скорости линии, а сюрприз на скорости линии это обрыв полотна, брак печати или застревание.
Метка — физический сигнал у кромки или между витками, который говорит оператору, что стык приближается, чтобы линию замедлили, провели стык осознанно или разрезали.
Dive deeper
Метка принимает разные формы: язычок ленты, сложенный через кромку, флажок между витками, полоса на наружном витке, запись на этикетке и счёт в упаковочном листе. Физическая метка важнее всего, потому что оператор встречает стык на размотке, а не в документах. Язычок, выступающий за кромку, виден так, как печатная запись на этикетке не видна.
Смысл метки — время. Печатная машина может поднять давление, ламинатор открыть зазор, резчик запланировать рез, упаковочная линия отвести длину; всё это дёшево, когда запланировано, и дорого, когда нет. Метка позволяет службе качества связать рекламацию с конкретным стыком, а не со всей партией, и это разница между исправлением и спором.
Метка не признание, что рулон второго сорта. Это заявление, которое и делает стык приемлемым: покупателю, допускающему стыки, нужно, чтобы их объявляли, а оператору, который их встречает, нужно предупреждение. Без метки тот же стык становится скрытым дефектом, а скрытые дефекты превращают обычное производственное событие в претензию. Метка переводит неизвестное в известное.
Метку иногда дублируют счётом в ярлыке рулона, и тогда покупатель при приёмке знает, сколько стыков во всей партии. Этот счёт помогает сверить обещанное поставщиком с фактическим, не разматывая рулоны на складе. Кроме того, язычок у кромки проще и быстрее любой другой отметки в установке и проверке, и он же дисциплинирует обе стороны при приёмке.
Что стык делает с печатной, ламинационной или упаковочной линией?
Стык приходит ступенью по толщине, изменением жёсткости и разрывом поверхности, и каждая позиция реагирует по-своему.
Печатная машина видит скачок давления и сдвиг приводки; ламинатор пузырь и пропуск клея; упаковочная линия складку, шов или сбой формования.
Dive deeper
В печатной машине двойная толщина под офсетным полотном поднимает давление печати на несколько оборотов. Приводка может сместиться, перенос краски меняется, а на туго натянутом полотне стык может треснуть или отойти. Сушилка обычно терпима; полотно и форма нет. Поэтому многие печатники режут на стыке и начинают заново: это стоит приладки, но защищает остальной тираж.
В ламинаторе стык проходит через зазор, где встречаются два полотна и клей. Ступень там может запереть воздух, оставить клей без расхода на коротком участке или дать складку, которая уйдёт в готовый ламинат. Теплопередача тоже меняется, поэтому режим, верный для одинарной толщины, на стыке может оказаться на границе. Дефект обычно появляется в пределах ладони от соединения.
На упаковочной линии или линии формовки, наполнения и запечатывания последствия механические: складка, которая не ложится, шов, в который попала лента, плечо формования, которое запинается. Датчики реагируют тоже: толщиномер, детектор проколов или камера контроля могут дать тревогу на стыке и остановить линию, и часто это правильно. Описание продукта — на странице алюминиевая фольга в рулонах и листах, отраслевой контекст — у алюминиевой ассоциации.
Полезно пропустить один стык в начале на реальной скорости линии и записать, что происходит на критических позициях. Такой опыт говорит больше любой таблицы и показывает операторам, куда смотреть до того, как проблема повторится в следующей смене.
Почему стык ведёт себя иначе, чем фольга по обе стороны, даже когда он сделан хорошо?
Потому что стык композитный: металл плюс лента или металл плюс линия соединения, со ступенью на каждой границе.
Толщина, жёсткость, трение и теплопередача меняются локально, а склеенный стык несёт нагрузку через клей, а не через сплошной металл.
Dive deeper
Фольга 0,03 мм гнётся почти без нагрузки; стык добавляет второй слой и ленту, поэтому местная жёсткость может быть в несколько раз выше, чем у основного металла. Полотно перестаёт вести себя как мембрана: оно сопротивляется изгибу, пружинит и может уводить полотно, если нахлёст не ровный. Валик меняет и длину пути по валику, поэтому приводка может уйти на несколько метров, как описано в статье почему рулон алюминиевой фольги телескопирует.
В склеенном стыке растягивающая нагрузка переходит с одной фольги на другую через клей и основу, а не через сплошной металл. Фольга по сторонам несёт больше, чем стык, поэтому стык остаётся слабым звеном на растяжение даже при идеальном исполнении. В сварном стыке металл снова сплошной, но соединённая зона имеет своё зерно и другую пластичность.
Теплопередача тоже отличается. Двойная толщина медленнее нагревается в сушилке и медленнее остывает после зазора, поэтому покрытие может отверждаться иначе именно там, где стоит стык. Поверхностная энергия тоже другая, ведь лента не алюминий: краски, клеи и лаки смачивают её по-иному, и герметик не схватится с ней так, как с металлом. Ничто из этого не брак; это и есть стык.
Поэтому стык проверяют и на первом холодном валике, и в горячем зазоре: поведение разное, и стык, спокойно прошедший на холодную, может отойти или треснуть в тепле.
Как покупателю описать требования к стыкам в заказе?
Не заимствованными цифрами, а ясными формулировками: что допускается, что должно быть объявлено и что линия может выдержать.
Скажите, допускаются ли стыки, что каждый должен быть обозначен и какие конструкции соединения подходят вашему процессу. Количество и интервалы оставьте для письменного согласования, затем подтвердите сплав, нагартовку, толщину, ширину и оправку.
Dive deeper
Начните с допуска. В заказе должно быть прямо сказано, может ли рулон содержать стыки, допускаются ли они только в отдельных продуктах или заказ полностью без стыков. Расплывчатая формулировка вроде хорошего качества это не спецификация, а надежда. Если стыки допускаются, добавьте, что каждый должен быть обозначен и метка видна на размотке.
Затем количества. Сколько стыков может быть в рулоне и какая длина должна их разделять — это коммерческие и технические договорённости покупателя и поставщика. Они зависят от сплава, толщины, ширины, массы рулона-родителя и процесса дальше, и их место в вашем собственном заказе, в ваших единицах, а не в копии листа другого стана. Спросите поставщика, что он может объявить, и запишите то, о чём договорились.
Закончите обычными параметрами, потому что правило о стыках имеет смысл только для определённого продукта: сплав из 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079; нагартовка из O, H14, H16, H18, H22 или H24; толщина от 0,005 мм до 0,20 мм; ширина от 100 мм до 1500 мм; оправка 76 мм или 152 мм; минимум 3 MT на размер; и порт, например Циндао, Тяньцзинь или Шанхай. Два обычных продукта — алюминиевая фольга 0,03 мм из сплава 1235 и алюминиевая фольга 0,1 мм из сплава 3003.
Правило о стыках стоит продублировать в требованиях к упаковке, чтобы его читал тот, кто вскрывает рулон, а не только тот, кто читает договор.
Что делать оператору, когда стык доходит до машины?
Снизить скорость, принять решение и записать. К этому моменту стык известное событие, поэтому ответ должен быть процедурой, а не реакцией.
Подтвердите метку, снизьте скорость до подхода стыка к критической позиции, проведите его или разрежьте по рабочей инструкции, осмотрите участок после и запишите, что произошло.
Dive deeper
Первое действие происходит до прихода стыка. Если метка видна на размотке, у оператора есть время: снизить скорость, предупредить следующую позицию, проверить, требует ли рабочая инструкция реза, и подготовить новый заправочный конец, если полотно будут перезаправлять. Ожидание, пока стык дойдёт до зазора, отменяет все эти возможности и превращает управляемый проход в остановку.
На самом стыке смотрите на поведение, а не на часы. Стык, который поднимается, морщинит или уводит полотно, говорит, что соединение не ровное или не плоское; стык, который проходит тихо, делает свою работу. Не тяните ленту на проверку и не прижимайте поднявшийся стык рукой на движущемся полотне. Если процесс позволяет, режьте выше стыка и начинайте заново на годном металле.
После запишите: номер рулона, положение, как выглядел стык и что сделала линия. Эта запись позволяет покупателю и поставщику говорить о стыках с доказательствами, а не с впечатлениями, и только она ведёт к лучшему правилу в следующем заказе. Отраслевую информацию о применении фольги собирает Alufoil, а сам принцип старше этого.
Если стык появляется в одном и том же месте каждого рулона, это указывает на намотку или рез, а не на случайность, и такая запись должна дойти до поставщика со следующим заказом.
Стык — соединение с последствиями: объявите его, обозначьте, впишите правило в заказ и запланируйте рез раньше, чем линия его встретит.