¿Qué es un empalme en un rollo de papel de aluminio y por qué existe?
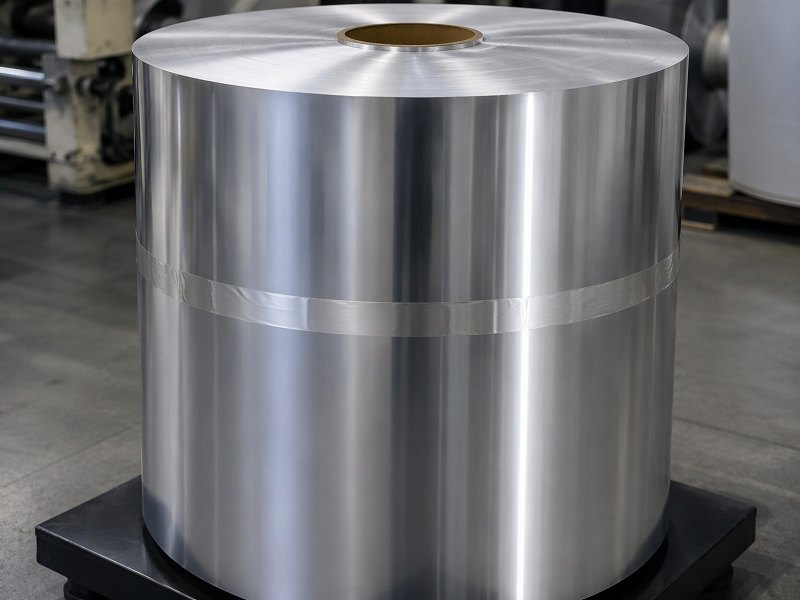
Un empalme es la junta donde termina una bobina y empieza la siguiente dentro de un rollo entregable. Qué es, cómo se hace, cómo se marca y qué le hace a la prensa, a la laminadora o a la envasadora.
¿Qué es un empalme en un rollo de papel de aluminio y por qué existe?
El empalme llega en el peor momento: a media tirada, a media orden, a media jornada, y el rollo que parecía continuo en el palé resulta ser dos bobinas unidas.
Un empalme es la junta, dentro de un rollo acabado, donde el final de una bobina se une al inicio de la siguiente. Es una unión prevista, no un accidente, y va marcada para que la línea pueda prepararse.
La junta es pequeña, pero cambia lo que ocurre en el desbobinado, en el secadero, en el pinzamiento de la laminadora y en la caja. Ocho preguntas la siguen del metal a la máquina.
¿Qué es físicamente un empalme dentro de un rollo de papel de aluminio?
Pasa la mano por las vueltas exteriores y la junta aparece como un resalte: dos espesores, una tira de cinta y un pequeño escalón donde la banda cambia.
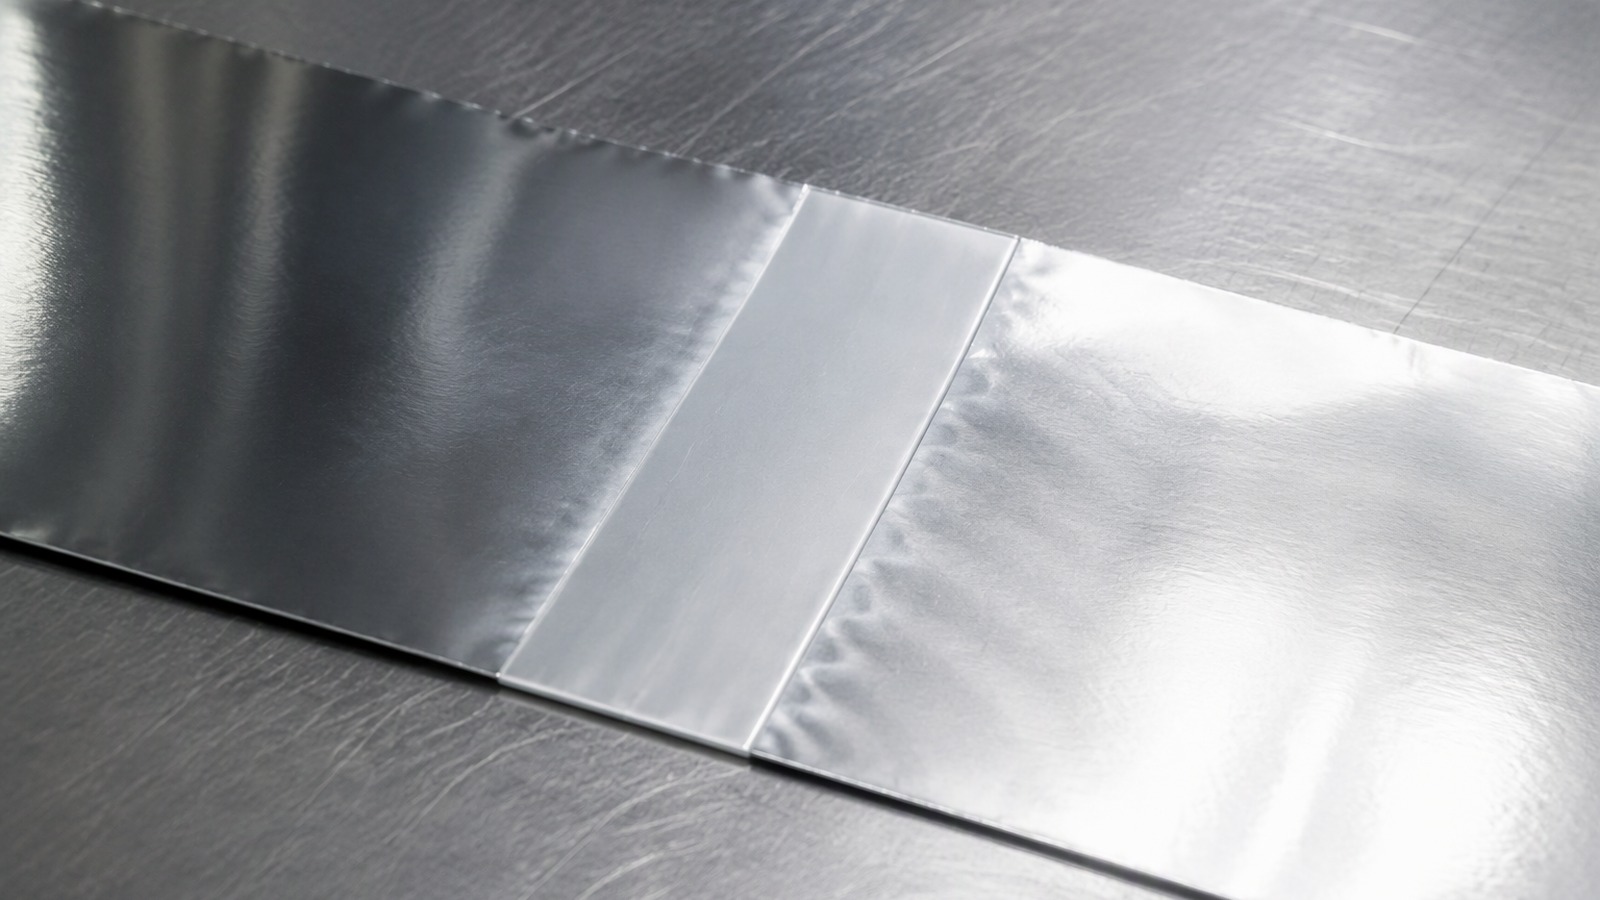
Son dos longitudes de foil unidas a través de la banda, por solape o a tope, con cinta o con una costura soldada, para que la línea siga tirando de una banda continua.
Dive deeper
Empecemos por el metal. El foil se lamina a partir de un desbaste colado, y un tren entrega una bobina de longitud finita, no una cinta sin fin. Toda bobina tiene un principio y un final. Un rollo que debe entregar mucha longitud se enrolla a partir de más de una de esas bobinas, y el punto donde una termina y empieza la siguiente es el empalme. Es una conexión deliberada.
Las formas habituales son sencillas. En un empalme por solape, la cola de la bobina terminada queda sobre la cabeza de la nueva y una cinta puentea ambas en todo el ancho. En un empalme a tope, los extremos se tocan borde con borde y se encintan por una cara o por las dos. Algunas líneas sueldan o unen por ultrasonidos, de modo que la conexión es metal contra metal. En cualquier caso, el resultado es un cambio local de espesor, rigidez y superficie.
Se ve antes de desenrollar nada. Las vueltas exteriores muestran un resalte leve, a veces una línea de cinta, a veces una lengüeta doblada en el borde donde va la marca. No es una reparación: es la costura entre dos bobinas fabricadas por separado y unidas en un solo rollo entregable. El contexto del metal está en esta entrada sobre el papel de aluminio y su laminación.
¿Por qué un rollo de aluminio contiene empalmes en lugar de una longitud continua?
Porque la longitud de un rollo la fijan la masa de la bobina, la manipulación y el rendimiento, no el ideal de una hoja sin costuras.
Una bobina tiene una longitud enrollada finita y una masa que grúas, mandriles y suelos pueden manejar. Las longitudes largas se construyen uniendo bobinas, y los defectos recortados añaden uniones propias.
Dive deeper
El tren enrolla lo que su bobinadora y su manipulación admiten. La masa de la bobina está limitada por el mandril, la grúa, el mandril del desbobinado del cliente y la carga del suelo, así que la bobina tiene un techo práctico. Alcanzado ese techo, el tren corta y vuelve a empezar. El foil no es más débil en el corte; la bobina termina y la siguiente arranca en un mandril nuevo.
Aguas abajo, una cortadora o una línea de recubrimiento prefiere no parar por cada bobina madre. Unir la cola de la bobina que acaba con la cabeza de la siguiente mantiene la línea en marcha, y la junta pasa luego a los rollos cortados. Por eso aparece un empalme a mitad de un rollo comprado como artículo único: se heredó de la bobina madre. El recorrido se explica en cómo una bobina jumbo se convierte en rollo cortado.
Los recortes son la segunda fuente. Un defecto medido se elimina cortando la banda y uniendo los dos extremos sanos, lo que conserva metal bueno en el pedido en vez de desechar una bobina. Rechazar todo empalme es una postura legítima de compra, pero tiene un coste, y ese coste pertenece a una conversación, no a una suposición. Lo importante es que cada junta se declare y se marque donde el operario pueda verla.
¿Cómo se hace un empalme en una línea en marcha sin detenerla?
La línea no se detiene; solo lo hace el desbobinado. Un acumulador da al operario los segundos necesarios para unir una bobina con la siguiente.
Un bucle de banda espera en un festón, el mandril vacío se para y gira hacia fuera, la bobina nueva se alinea y se une, y el bucle paga hasta que la nueva toma el relevo.
Dive deeper
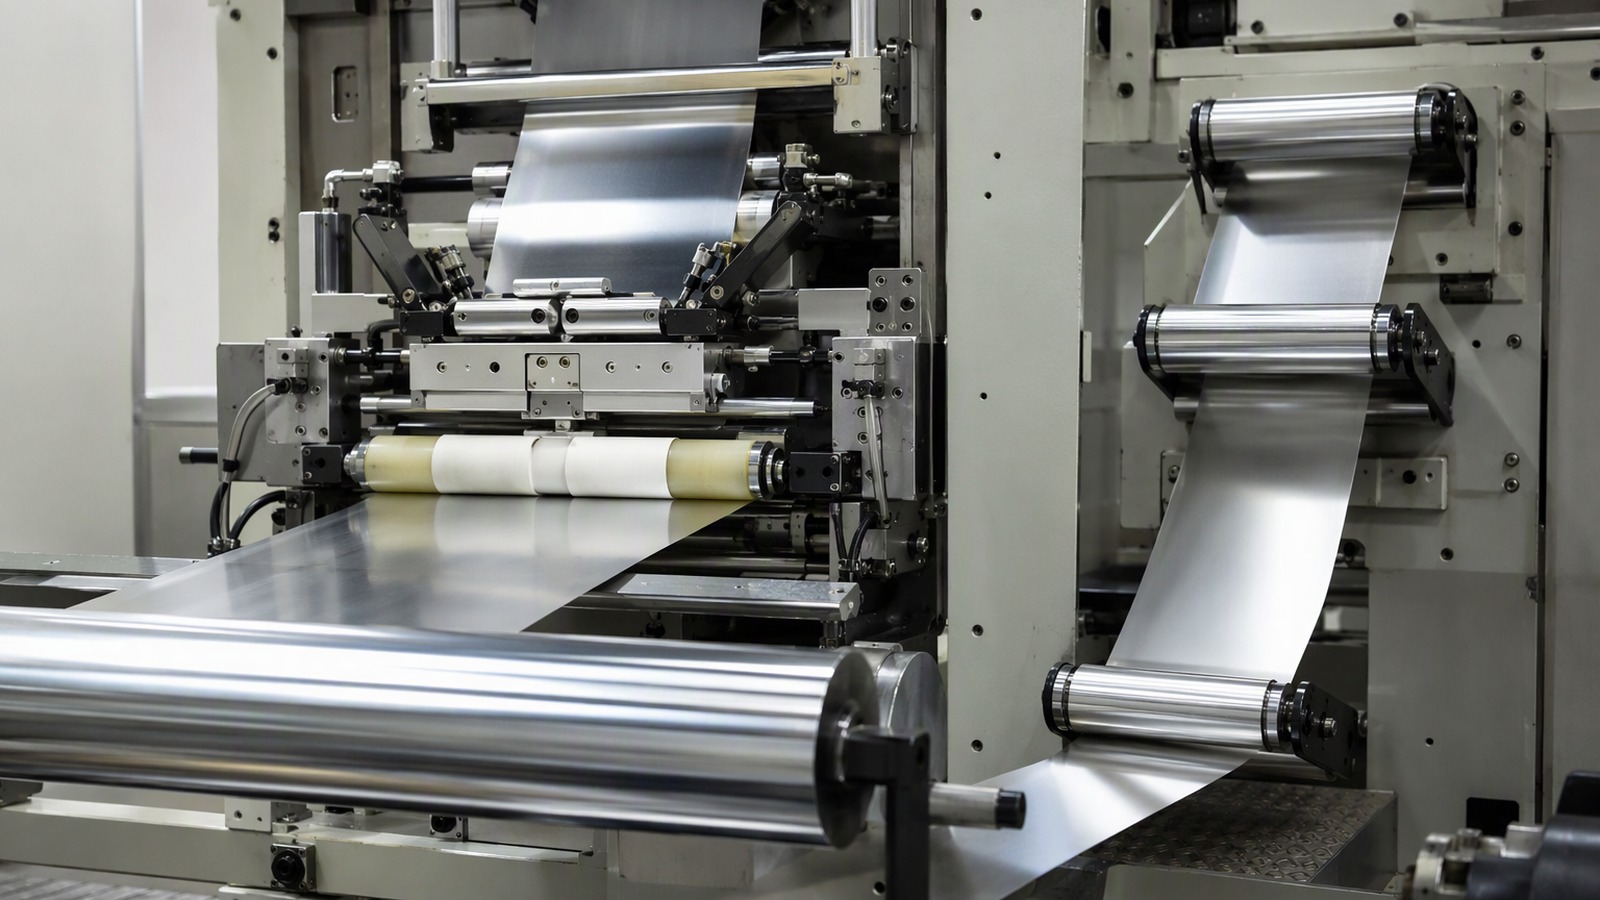
En una línea continua la banda queda aparcada en un bucle entre el desbobinado y la primera estación de proceso. El bucle guarda banda para uno o dos minutos, así que el desbobinado puede pararse mientras todo lo demás sigue avanzando. El operario enhebra la bobina nueva en el mandril libre, la lleva a la posición de empalme y la fija. La bobina vieja se agota desde el bucle, no desde sí misma: ahí está el truco.
La junta se hace con la banda parada en la barra de empalme. La cola se corta a escuadra, la cabeza nueva se apoya contra ella, los bordes se alinean a un mismo plano y las dos se encintan o se sueldan. Una junta sana es plana, escuadrada y centrada: sin aire atrapado, sin arruga, sin cinta que sobresalga del borde, sin desfase que luego guíe la banda. Después el bucle se vacía.
La secuencia está coreografiada, no improvisada. La línea ya va a régimen, así que la bobina nueva debe alcanzarlo sin un pico de tensión, y el bucle debe rellenarse antes del siguiente cambio. En una línea de recubrimiento el margen es más estrecho, porque el secadero y el pinzamiento no admiten perturbaciones sin merma. Entidades como European Aluminium describen esta cadena como un proceso continuo alimentado por bobinas discretas.
¿Por qué debe marcarse un empalme y para qué sirve la marca?
Una junta sin marcar es una sorpresa a velocidad de línea, y una sorpresa a velocidad de línea es una rotura, un error de impresión o un atasco.
La marca es una señal física en el borde o entre vueltas que avisa al operario de que llega una junta, para que la línea baje el ritmo, la pase a sabiendas o corte.
Dive deeper
La marca adopta varias formas: una lengüeta de cinta doblada sobre el borde, una bandera entre vueltas, una franja en la vuelta exterior, una nota en la etiqueta y un recuento en el albarán de embalaje. La marca física es la que más importa, porque el operario se encuentra la junta en el desbobinado y no en el papeleo. Una lengüeta que sobresale del borde se ve de una manera que una nota impresa no se ve.
El objetivo es el tiempo. Una prensa puede levantar la presión de impresión, una laminadora puede abrir un pinzamiento, una cortadora puede prever un corte, una línea de envasado puede desviar una longitud; todo eso es barato cuando se planifica y caro cuando no. La marca también permite a calidad rastrear una reclamación hasta una junta concreta y no hasta un lote entero, que es la diferencia entre una corrección y una discusión.
Una marca no es la confesión de que el rollo sea de segunda. Es la declaración que hace aceptable una junta: el comprador que las admite necesita que se declaren, y el operario que se las encuentra necesita aviso. Sin ella, la misma junta se convierte en un defecto oculto, y los defectos ocultos transforman un hecho normal de producción en una reclamación. Marcar convierte lo desconocido en conocido.
¿Qué le hace un empalme a una línea de impresión, laminación o envasado?
La junta llega como un escalón de espesor, un cambio de rigidez y una ruptura de la superficie, y cada estación reacciona a su manera.
Una prensa ve un cambio de presión y un tirón de registro; una laminadora ve una burbuja y un salto de adhesivo; una envasadora ve un pliegue, un sellado o un fallo de conformado.
Dive deeper
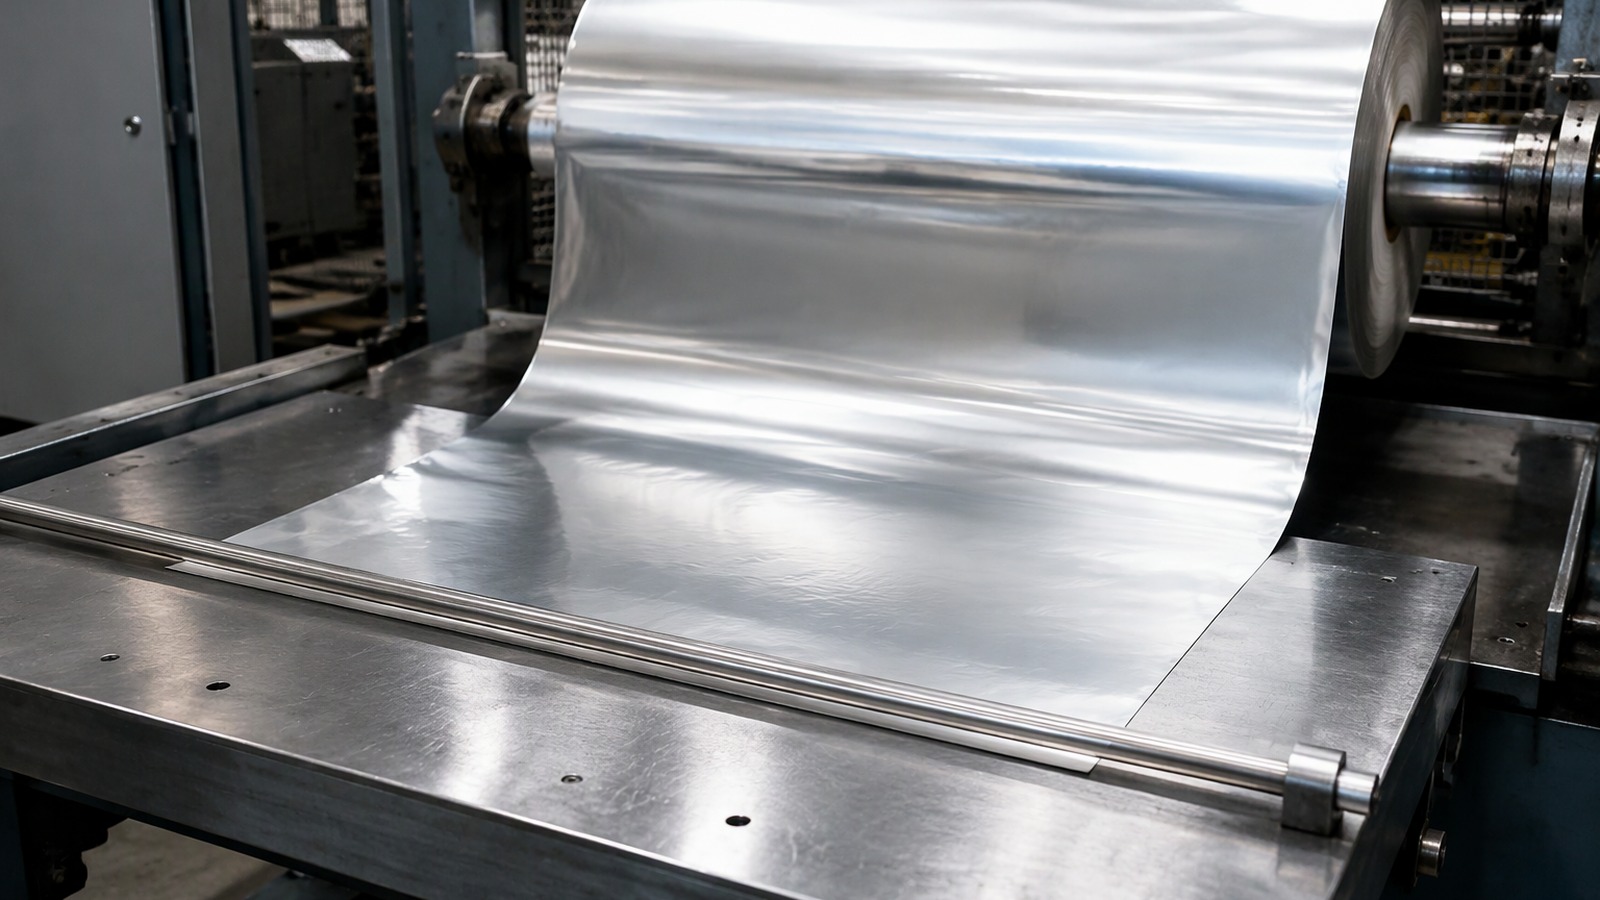
En una prensa, un espesor doble bajo la mantilla eleva la presión de impresión durante unas revoluciones. El registro puede desplazarse, la transferencia de tinta cambia y, en una banda muy tensa, la junta puede agrietarse o levantarse. El secadero suele tolerarlo; la mantilla y la plancha no. Por eso muchos impresores cortan en la junta y reinician, lo que cuesta una preparación pero protege el resto de la tirada.
En una laminadora la junta pasa por un pinzamiento donde se encuentran dos bandas y un adhesivo. Un escalón ahí puede atrapar aire, dejar sin adhesivo una distancia corta o producir una arruga que viaja hasta el laminado acabado. La transmisión de calor también cambia, así que un curado correcto para un solo espesor puede quedar justo en el empalme. El defecto suele aparecer a un palmo de la junta.
En una línea de envasado o de formado, llenado y sellado las consecuencias son mecánicas: un pliegue que no asienta, un sellado que incluye cinta, un hombro de conformado que duda. Los sensores también reaccionan, porque un medidor de espesor, un detector de poros o una cámara pueden alarmar en la junta y parar la línea, lo que a menudo es correcto. El detalle de producto está en la página de papel de aluminio en rollo y hoja, y el contexto sectorial en la asociación del aluminio.
¿Por qué la junta se comporta distinto del aluminio a ambos lados, incluso bien hecha?
Porque la junta es un compuesto: metal más cinta, o metal más una línea de unión, con un escalón en cada frontera.
Espesor, rigidez, fricción y transmisión de calor cambian localmente, y un empalme encintado lleva la carga por el adhesivo, no por metal continuo.
Dive deeper
El foil de 0,03 mm se dobla casi sin carga; una junta añade una segunda capa y cinta, así que la rigidez local puede ser varias veces la del metal madre. La banda deja de comportarse como una membrana: resiste el doblado, recupera su forma y puede guiar la banda si el solape no está escuadrado. Un resalte también cambia el camino sobre un rodillo, así que el guiado puede desviarse unos metros, como en por qué se telescopia un rollo de papel de aluminio.
En una junta encintada, la carga de tracción pasa de un foil al otro por el adhesivo y el soporte, no por metal continuo. El foil de cada lado puede soportar más que la junta, así que esta es el eslabón débil en tracción incluso perfecta. En una junta soldada el metal vuelve a ser continuo, pero la zona unida tiene su propio grano y una ductilidad distinta.
La transmisión de calor también difiere. Un espesor doble se calienta más despacio en un secadero y se enfría más despacio tras un pinzamiento, así que un recubrimiento puede curar de otra manera donde está la junta. La energía superficial cambia igualmente, porque la cinta no es aluminio: tintas, adhesivos y barnices la mojan de otro modo, y un sellante no se pegará a ella. Nada de esto es un fallo; es lo que es una junta.
¿Cómo debe describir un comprador los requisitos de empalme en un pedido?
No con cifras prestadas, sino con afirmaciones claras sobre lo permitido, lo que debe declararse y lo que la línea puede absorber.
Diga si se aceptan empalmes, que cada uno debe ir marcado y qué construcciones de junta encajan con su proceso. Deje recuentos e intervalos para acordarlos por escrito y confirme aleación, temple, espesor, ancho y mandril.
Dive deeper
Empiece por la aceptación. Un pedido debe decir si el rollo puede contener empalmes, si solo se admiten en ciertos productos o si la orden es sin empalmes. Una fórmula vaga como buena calidad no es una especificación, es una esperanza. Si se aceptan, añada que cada uno debe ir marcado y la marca visible en el desbobinado.
Después, las cantidades. Cuántos empalmes puede llevar un rollo y cuánta longitud debe separarlos son acuerdos comerciales y técnicos entre comprador y proveedor. Dependen de la aleación, el espesor, el ancho, la masa de la bobina y el proceso posterior, y pertenecen a su propio pedido, en sus propias unidades, no copiados de la hoja de otro tren. Pregunte a su proveedor qué puede declarar y escriba lo acordado.
Cierre con los parámetros ordinarios, porque una regla de empalme solo significa algo sobre un producto definido: aleación entre 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079; temple entre O, H14, H16, H18, H22 o H24; espesor entre 0,005 mm y 0,20 mm; ancho de 100 mm a 1500 mm; mandril de 76 mm o 152 mm; mínimo 3 MT por medida; y un puerto como Qingdao, Tianjin o Shanghái. Dos productos habituales son papel de aluminio de 0,03 mm en 1235 y papel de aluminio de 0,1 mm en 3003.
¿Qué debe hacer un operario cuando un empalme llega a la máquina?
Bajar el ritmo, decidir y registrar. Para entonces la junta es un hecho conocido, así que la respuesta debe ser un procedimiento y no una reacción.
Confirme la marca, reduzca la velocidad antes de que la junta llegue a la estación crítica, pásela o corte según la instrucción de trabajo, inspeccione después y anote lo ocurrido.
Dive deeper
El primer movimiento ocurre antes de que llegue la junta. Si la marca se ve en el desbobinado, el operario tiene tiempo: reducir velocidad, avisar a la estación siguiente, comprobar si la instrucción de trabajo pide un corte y preparar un guía si la banda se va a reenhebrar. Esperar a que la junta esté en el pinzamiento elimina todas esas opciones y convierte un paso controlado en una parada.
En la junta, observe el comportamiento y no el reloj. Una junta que se levanta, arruga o guía le dice que el empalme no estaba escuadrado o no estaba plano; una que pasa en silencio hace su trabajo. No tire de la cinta para probarla y no aplaste a mano una junta levantada sobre una banda en marcha. Si el proceso lo permite, corte aguas arriba y reinicie sobre metal sano.
Después, regístrelo: número de rollo, posición, aspecto de la junta y qué hizo la línea. Ese registro permite a comprador y proveedor hablar con pruebas, no con impresiones, y es la vía para que el siguiente pedido tenga una regla mejor. Alufoil reúne información sectorial sobre aplicaciones del foil, y el principio es más antiguo.
Un empalme es una junta con consecuencias: declárela, márquela, escriba la regla en el pedido y prevea el corte antes de que la línea la encuentre.